

简易阅读提示:
请先看大标题,选择您关注的信息, 重点看红色提醒。
一、船期动态
本周海丰、中远、安通、锦江、中外运、马士基、神原、民生等船公司在大连出港至日本关东、关西、九州、偏港方向的船期动态对照详见下图(标黄的是和上午9点相比有变化的):
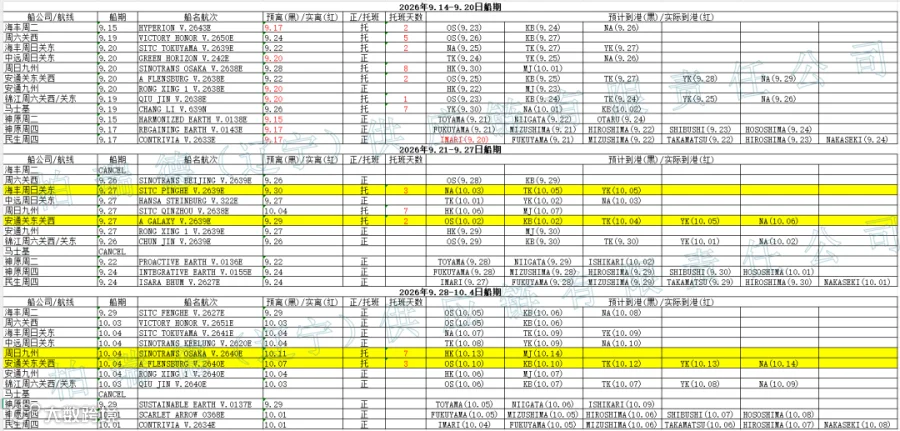
每日 9:00、15:00 两次更新,关注我们,随时查询船期动态。
(一)机床两用物项管制参数(2B201,判定依据)
依据《中华人民共和国两用物项出口管制清单》2B201:能对金属/陶瓷/复合材料切削或切割,且可配备沿 2 个或多个轴同时进行"成形控制"电子装置的机床(车床/铣床/磨床/EDM 等)及其组合。"成形控制"= 两轴或多轴同时协调运动实现复杂曲面加工。
1. 车床(2B201.a)
• 受控条件(同时满足):①能加工工件直径 > 35 mm;②"定位精度"在采取所有补偿手段后沿任一直线坐标可达到阈值(按 ISO 230-2:1988)。
• 不管制:仅用于棒料贯穿进给、棒料直径≤ 42 mm 且不能安装卡盘的自动车床;或最大加工直径 >35mm 但定位精度 0.01mm(10µm) 的(未达阈值)。
2. 铣床(2B201.b)— 满足任一即受控
(1). 定位精度 < 6 µm(ISO 230-2:1988 或等效国标);
(2). 具有≥2 个成形旋转轴(A/B/C 轴等);
(3). 具有可同时协调"成形控制"的 ≥5 个轴(五轴联动)。
(4). 例外(不管制):X 轴行程 > 2 m 且沿 X 轴定位精度 > 30 µm 的龙门铣(粗加工)。
(5). 备注:2B201.b 铣床未编配列明 HS 编码,参数达标即须办证。
3. 磨床(2B201.c)— 精度门槛更高,满足任一即受控
(1). 定位精度 < 4 µm(比铣床更严);
(2). 具有2 个或多个成形旋转轴;
(3). 具有可同时协调"成形控制"的 ≥5 个轴。
(4).不管制:限于加工最大外径或长度≤150 mm 工件的外圆/内圆/内-外圆磨床且仅 X、Z、C 轴;坐标磨床若 Z/W 轴精度 ≥4 µm。
4. 通用与复合
• 专用机床(仅加工齿轮、曲轴或凸轮轴、工具或刀具、挤压机螺杆)不管制。
• 复合加工中心(车铣复合、车磨复合等):分别对照 2B201.a/b/c,任一功能达标,整机即受控,不得拆分规避。
• EDM 无线型放电加工机(2B201.d):有 2 个或以上成形旋转轴并能同时协调成形控制的不管制。
5. "定位精度"测定要点
• 必须按ISO 230-2:1988 或等效国标测定;制造商可对同型号 5 台样机取均值作为"声称精度";不受控机床若声称精度(磨床 ≤6µm、车床/铣床 ≤8µm)需每 18 个月重测。
(二)出口前判定:
1. 核对《两用物项出口管制清单》:技术说明书、检测报告,重点查轴数、联动能力、定位精度(注明测试标准)、加工精度,对照 2B201 逐项排除;可借中国出口管制信息网数据库(exportcontrol.mofcom.gov.cn)。
2.分析最终用户与最终用途:若用户在《不可靠实体清单》《出口管制管控清单》《反制清单》,或用途涉军事装备/WMD/恐怖主义,仍须申请许可。
3.确认目的国:俄、伊、朝、叙等高风险国,即便参数略低于阈值也建议提前咨询主管部门,可能需《最终用途承诺书》、第三方检测报告。
4.核实技术参数真实性:要求制造商书面技术规格书+精度证明+测试报告,关键指标交叉验证,保留沟通记录证明已尽"合理审查义务"。
5.不确定时主动咨询商务部:通过网站申请咨询答复函(提供性能指标、主要用途、无法确定原因),网址为:ecomp.mofcom.gov.cn 。
免责声明:本文内容依据公开渠道及船公司、各港口官方公开发布的信息整理,内容仅供参考。文中涉及的船期、港口作业安排及码头动态均会动态变动,一切以各船公司、各港口官方最新实际发布为准。如需查询具体船期、订舱或港口作业业务,欢迎联系柏瑞德(辽宁)供应链有限责任公司获取业务咨询。读者依据本文内容做出相关操作,风险由自身承担。