——从“一种模式”到“按需分层”的精益物流配送体系
在离散制造、装备制造、汽车零部件以及重卡等行业,多品种、小批量正在成为越来越普遍的生产特征。
产品型号越来越多,订单越来越碎片化,客户个性化需求不断增加,生产计划频繁调整。
物流系统也随之面临一个典型矛盾:
物料越来越多,但每种物料的需求量越来越小;配送越来越频繁,但单次配送量越来越少。
如果仍然采用传统的“大批量采购、大批量入库、大批量配送”模式,就容易产生高库存、高占用、高搬运和低响应的问题。
而如果简单地把配送频次提高,又会带来:
车辆增加、人工增加、运输成本增加、配送效率下降。
于是出现一个关键问题:
多品种、小批量场景下,到底应该采用什么样的配送模式?
答案不是选择一种“最优模式”,而是建立一套:
差异化配送模式体系。
一、多品种小批量,真正难的不是“量小”,而是“差异大”
很多企业谈到小批量物流,第一反应是:
“小批量就增加配送频次。”
但这并不是一个完整的解决方案。
因为不同物料之间存在巨大的差异。
有的物料:
每天使用几十次;
单次需求量很小;
供应商距离工厂很近;
适合高频配送。
有的物料:
一周才使用几次;
单次需求量较大;
占用空间大;
不适合高频配送。
还有一些物料:
价值高;
需求波动大;
缺料影响严重;
对配送准确性要求极高。
如果这些物料全部采用同一种配送模式,物流系统一定会出现大量浪费。
因此:
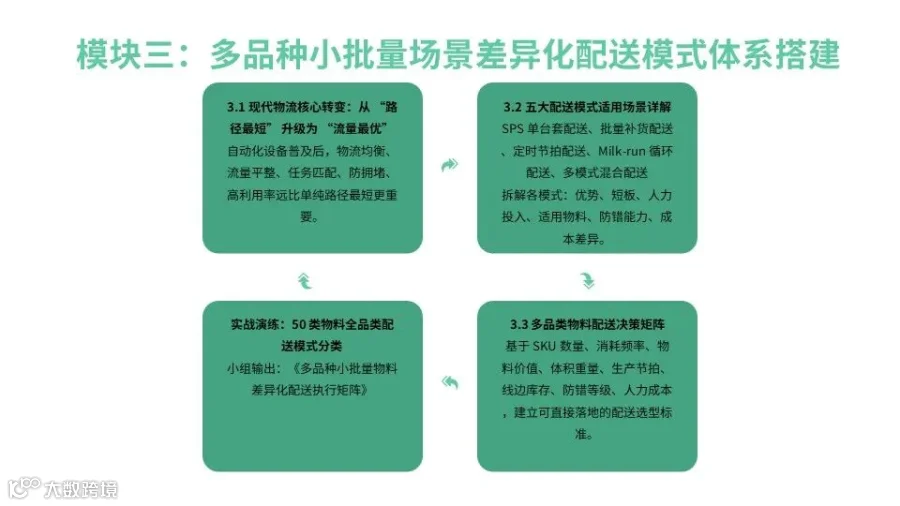
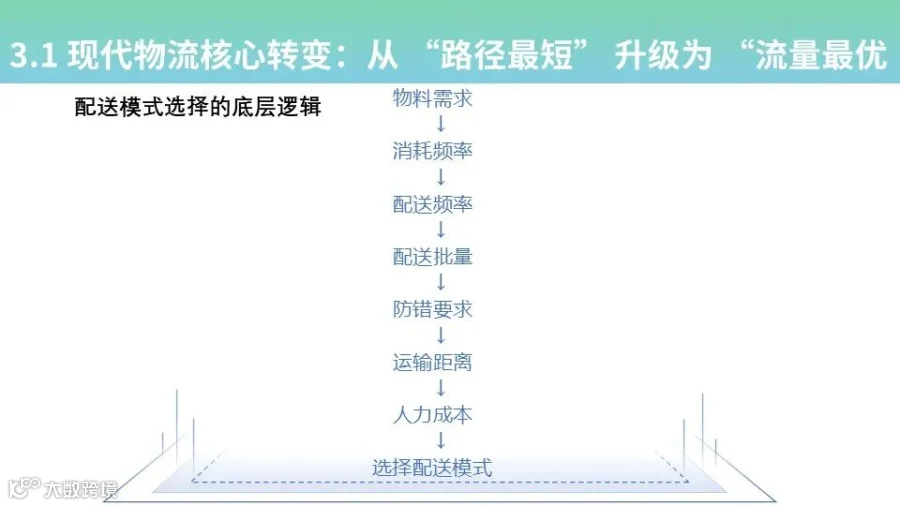
多品种小批量物流的核心,不是把所有物料都做成“小批量配送”,而是建立物料分层和配送模式匹配机制。
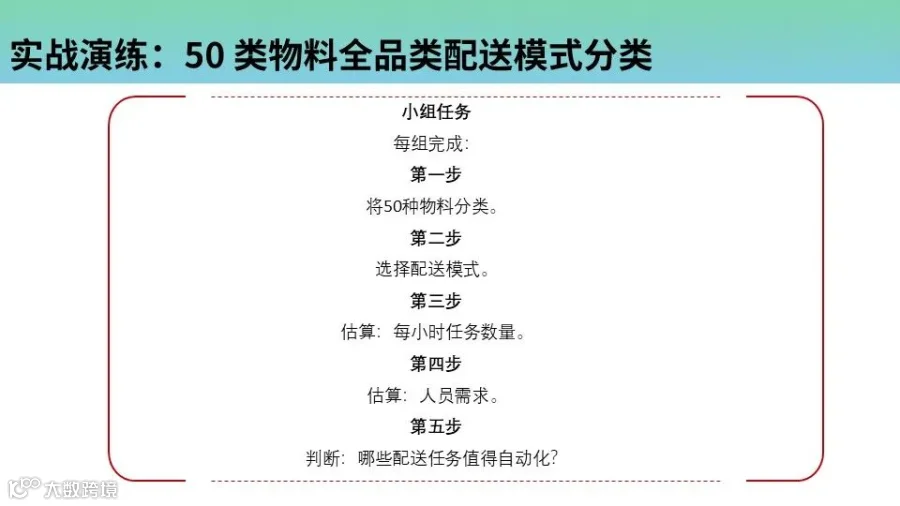
二、差异化配送的第一步:先给物料“分类”
配送模式设计之前,首先需要解决一个问题:
什么样的物料,应该采用什么样的配送策略?
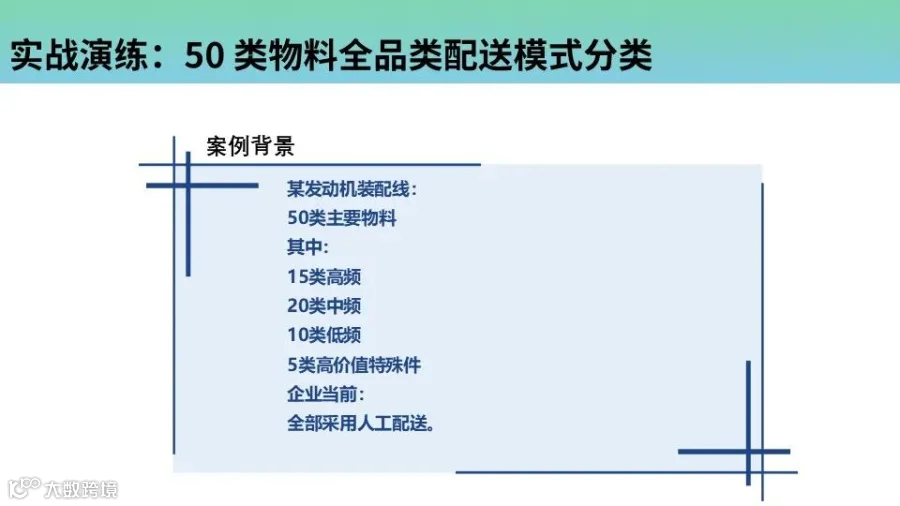
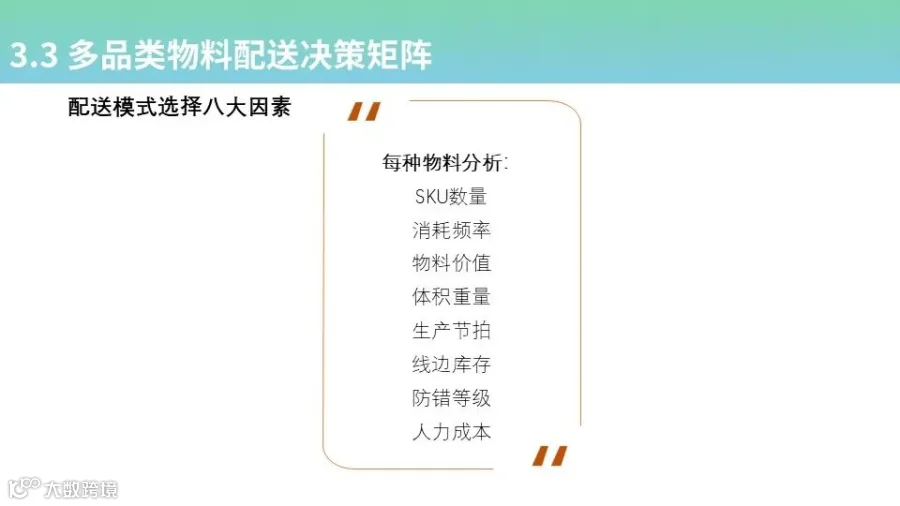
建议至少从五个维度进行分类:
① 需求频率
高频
中频
低频
② 单次需求量
大批量
中批量
小批量
③ 需求稳定性
稳定
波动
极不稳定
④ 物料价值
高价值
中价值
低价值
⑤ 供应半径
厂内
本地
区域
跨区域
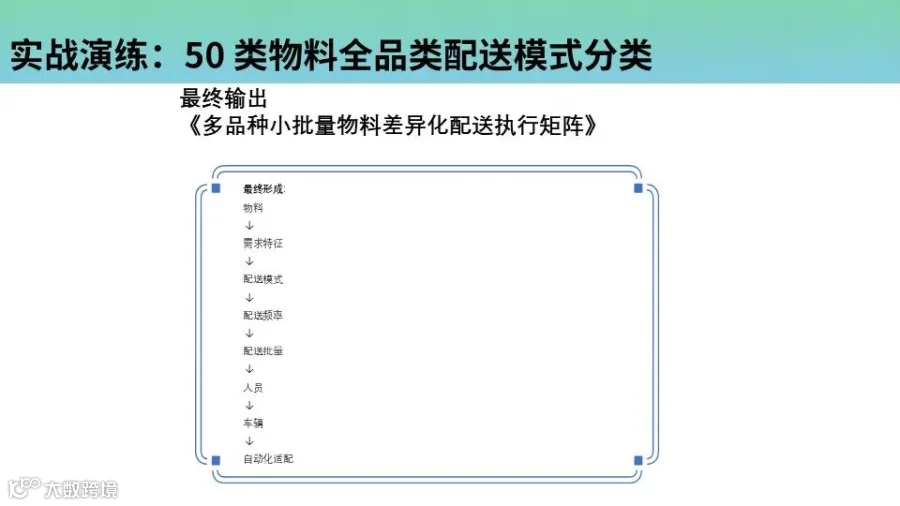
最终形成一个:
“物料属性—需求特征—物流模式”匹配矩阵。
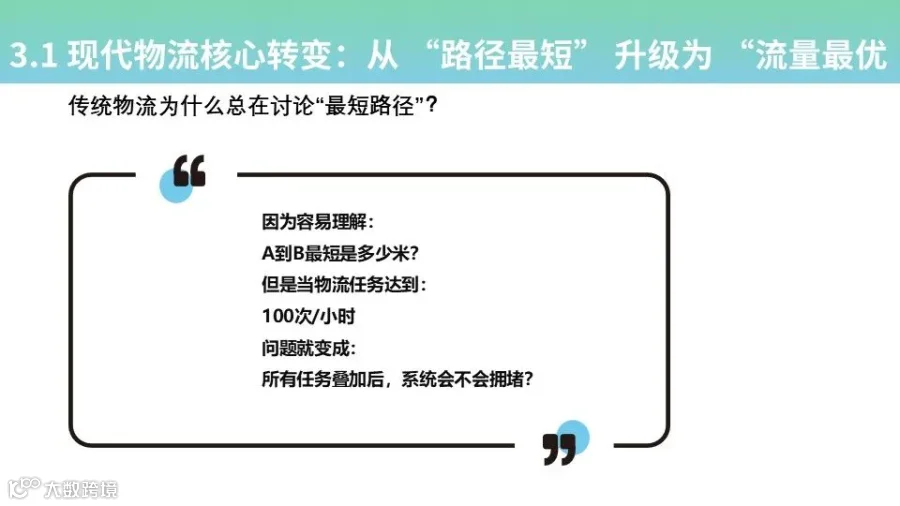
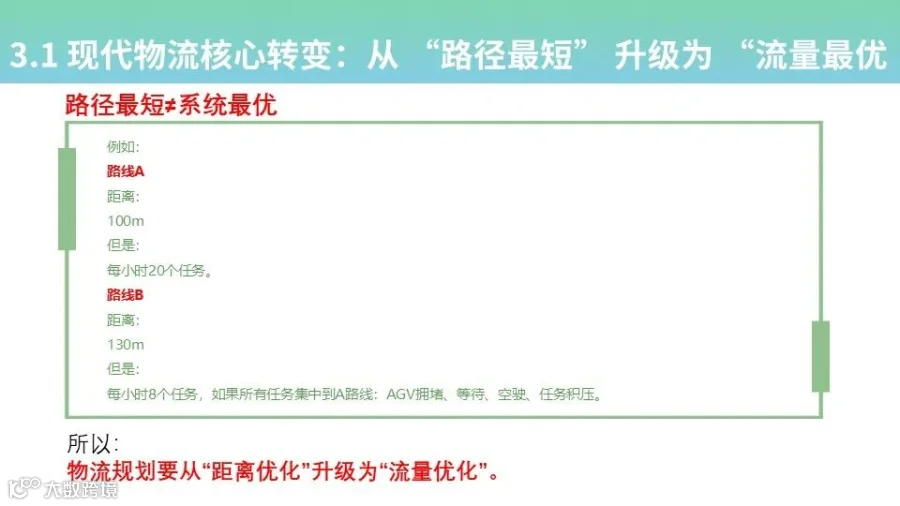
传统物流体系经常出现这样的情况:
所有供应商:
按照固定时间送货。
所有物料:
进入仓库。
所有线边物料:
按照固定频次配送。
所有运输:
按照固定车辆执行。
这种模式最大的优点是简单。
但最大的缺点也是:
简单。
因为它忽略了不同物料的真实需求。
精益物流的思想恰恰是:
让物流模式适应需求,而不是让需求适应物流模式。
四、建立“六类配送模式”
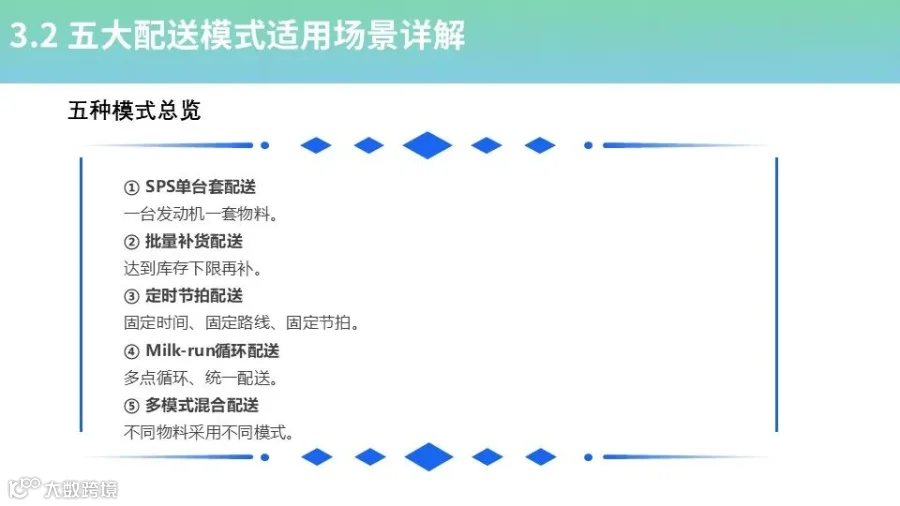
针对多品种、小批量场景,可以构建六类典型配送模式。
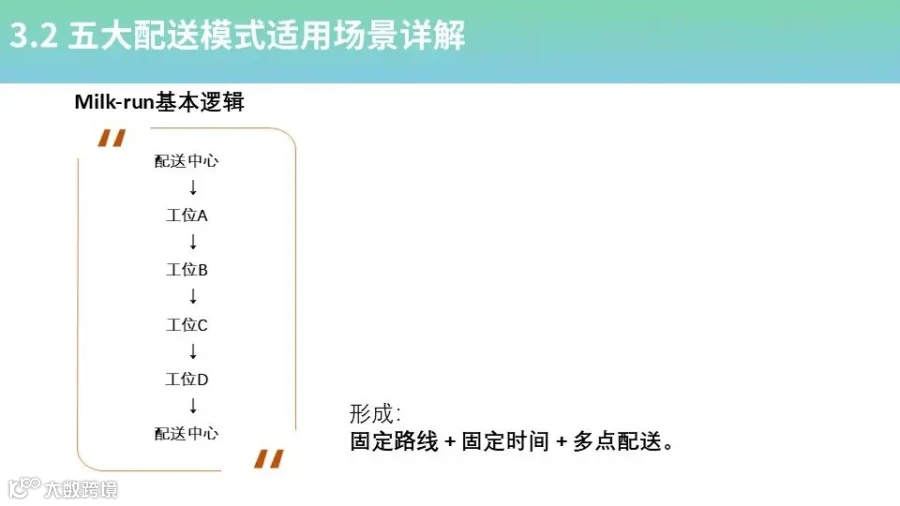
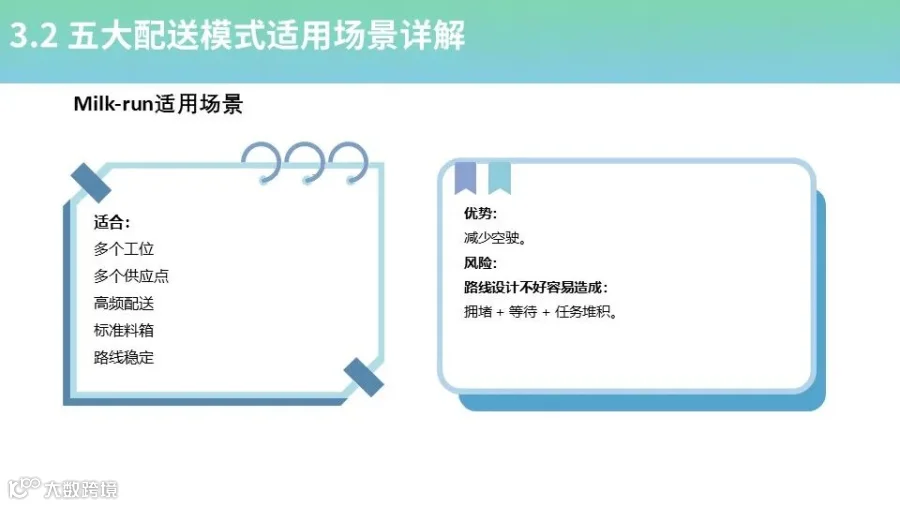
模式一:高频小批量——循环配送
适用于:
高频消耗物料
需求相对稳定
单次用量较小
供应商相对集中
典型模式:供应商 → Milk Run → 工厂
或者:中心仓 → 定时循环配送 → 线边超市
核心特点:
定时、定点、定量、定路线。
这种模式的重点不是追求单车满载,而是通过多个需求点进行组合,提高车辆整体利用率。
五、模式二:中频需求——定时定量配送
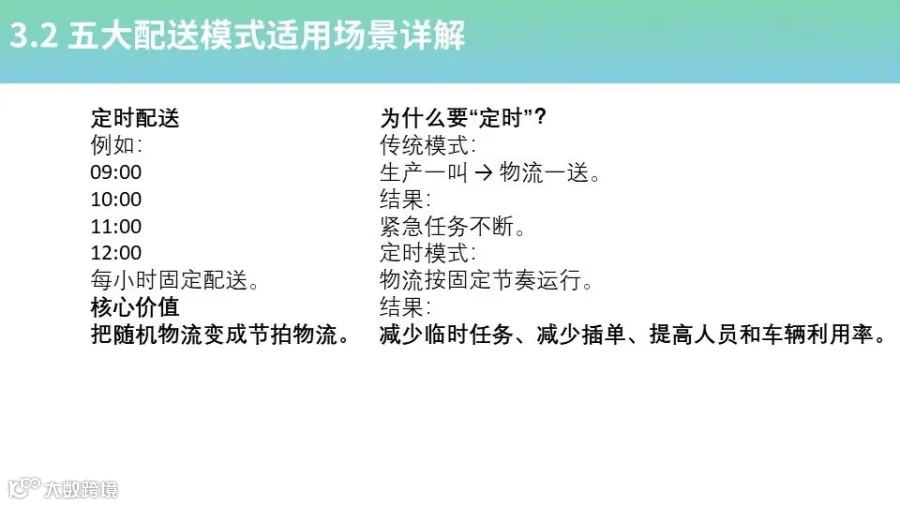
对于需求频率没有那么高、但生产节奏比较稳定的物料,可以采用:
固定配送时间 + 固定配送数量
例如:
每天:09:00 / 13:00 / 17:00三个配送窗口。
生产线按照节拍提出需求,物流按照固定窗口进行配送。
这种方式可以减少:
临时叫料
紧急运输
现场等待
物流调度波动
最终实现:
把“随机物流”变成“计划物流”。
六、模式三:低频大批量——经济批量配送
并不是所有小批量场景都需要高频配送。
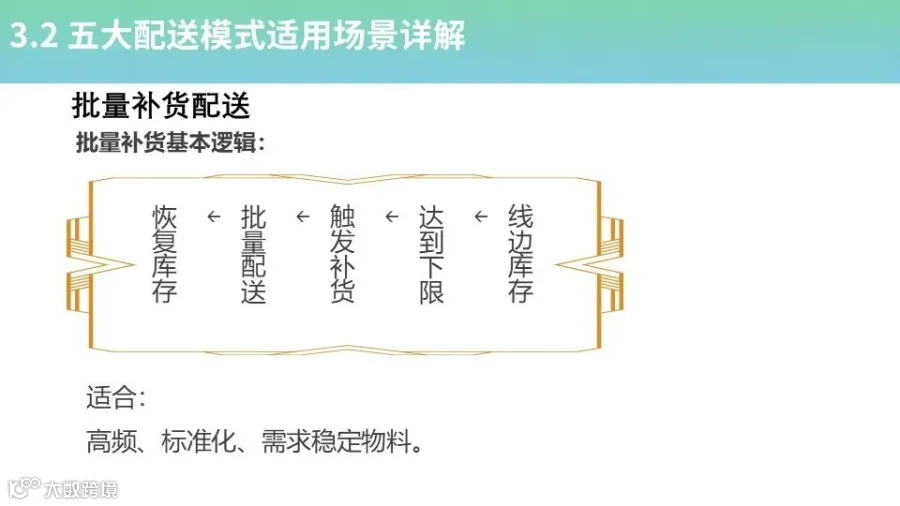
对于低频需求、占地较大、运输成本相对较低的物料,可以采用:
经济批量 + 周期补货
核心逻辑是:
在库存成本与运输成本之间找到平衡点。
如果一味提高配送频次:
库存下降了,
但:运输成本、装卸成本、人工成本可能大幅增加。
因此:低频物料要避免为了“精益”而过度配送。
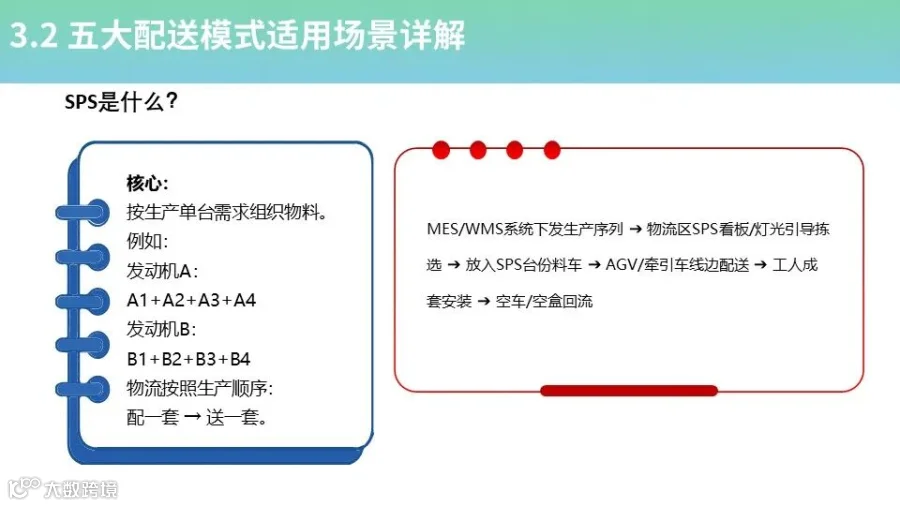
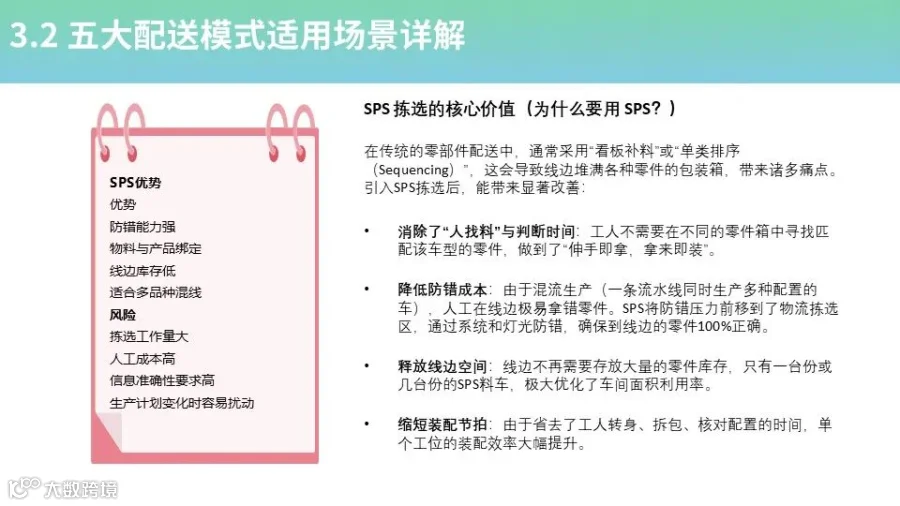
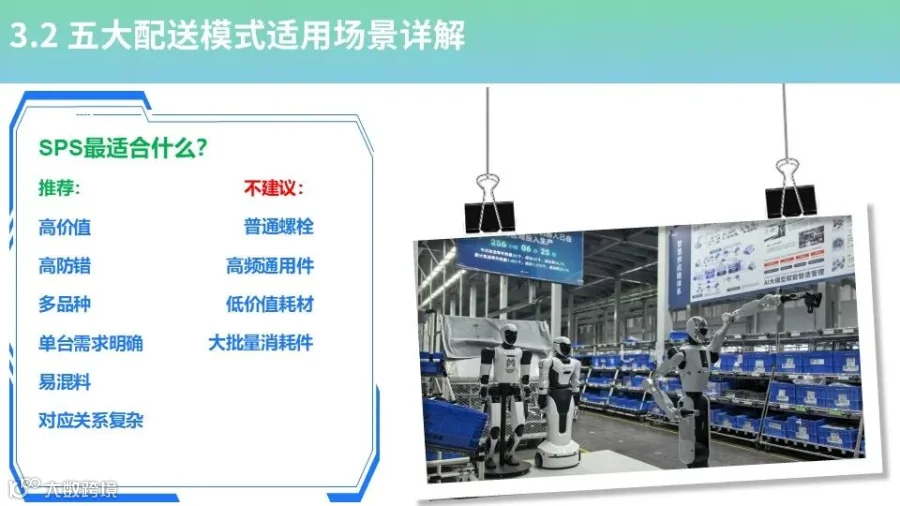
七、模式四:高价值小批量——精准配送
对于高价值物料:
例如:
核心零部件
电子元件
高价值总成
特殊定制件
重点往往不是单纯降低运输成本,而是:
降低库存占用 + 防止错配 + 提高配送准确性。
可以采用:
订单触发 → 精准拣选 → 定时配送 → 扫码确认
形成完整追溯链。
核心指标从:
元/吨公里
进一步转向:
元/件、库存资金占用、配送准确率、错料率。
八、模式五:供应商集中——集货+Milk Run
如果供应商数量很多,但地理位置比较集中,就不一定需要:
一个供应商一辆车。
可以建立:
区域集货 + 干线运输 + 工厂配送
例如:
多个供应商:
A → B → C → D
统一形成:
供应商集货 → 区域物流节点 → 工厂
这样可以降低:
空驶
车辆数量
单供应商运输成本
到货波动
这也是多品种、小批量场景中非常重要的网络优化手段。
九、模式六:紧急需求——建立“异常物流通道”
一个成熟的配送体系不能只设计正常状态。
还必须考虑:
生产计划变化怎么办?
供应商延迟怎么办?
临时插单怎么办?
质量隔离怎么办?
如果所有异常都通过正常配送体系解决,就会导致:
加急车越来越多。
因此需要单独建立:
正常物流通道
与
异常物流通道
正常需求:
按计划配送。
异常需求:
触发应急机制。
这样可以避免少数异常需求扰乱整个物流系统。
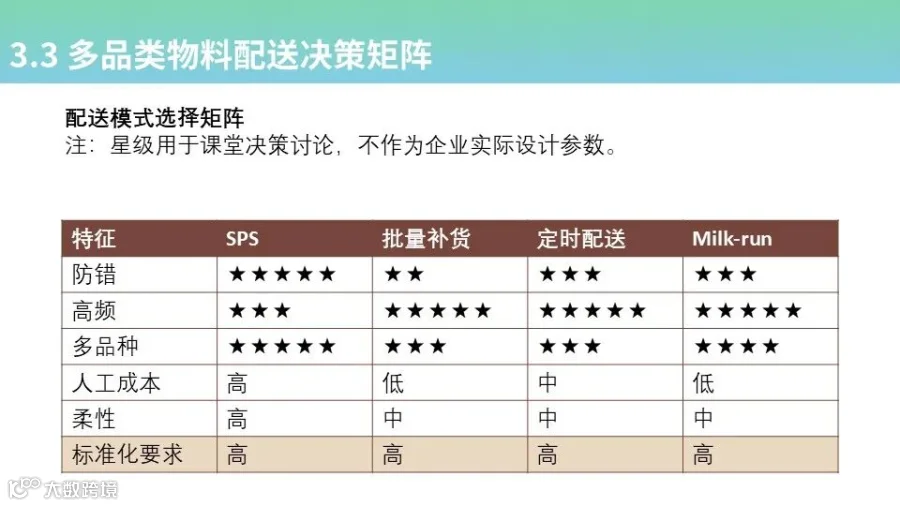
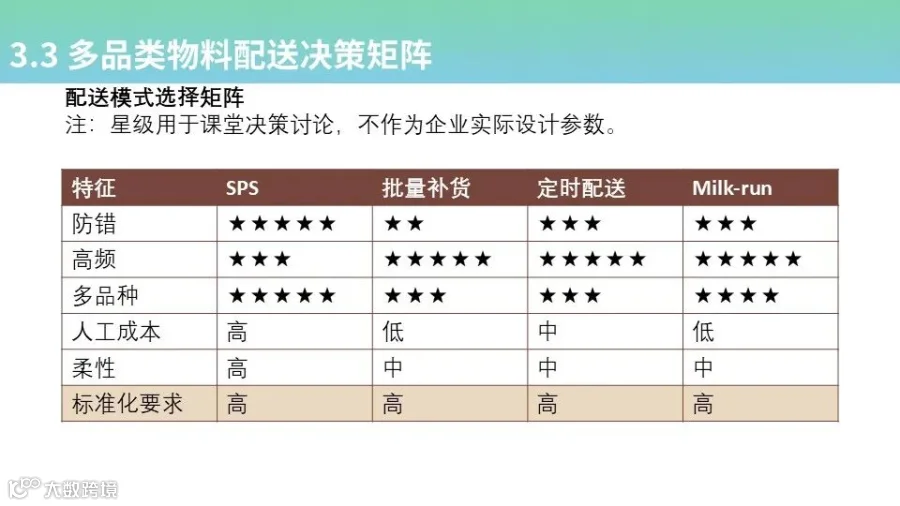
十、真正的核心:建立“物料—模式”匹配矩阵
差异化配送体系最终应该形成一张非常清晰的矩阵:
|
|
|
|
|---|---|---|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
这样一来:
不是“选择一种配送模式”,而是“建立一套配送模式组合”。
十一、差异化配送背后,其实是“库存策略”的差异化
配送模式和库存策略不能割裂。
例如:
如果采用:
高频配送
那么可以降低:
线边库存。
如果采用:
低频大批量配送
那么必须接受:
更高的库存水平。
所以应该建立:
配送频次—运输成本—库存成本
三者之间的平衡模型。
可以简单表示为:
物流总成本 = 运输成本 + 仓储成本 + 库存资金成本 + 搬运成本 + 异常成本
最终目标不是:
运输成本最低。
也不是:
库存最低。
而是:
系统总成本最低。
十二、从“配送频次”进一步走向“配送节拍”
很多企业优化配送时,喜欢讨论:
一天送几次?
但更加精益的思维是:
生产节拍是多少?
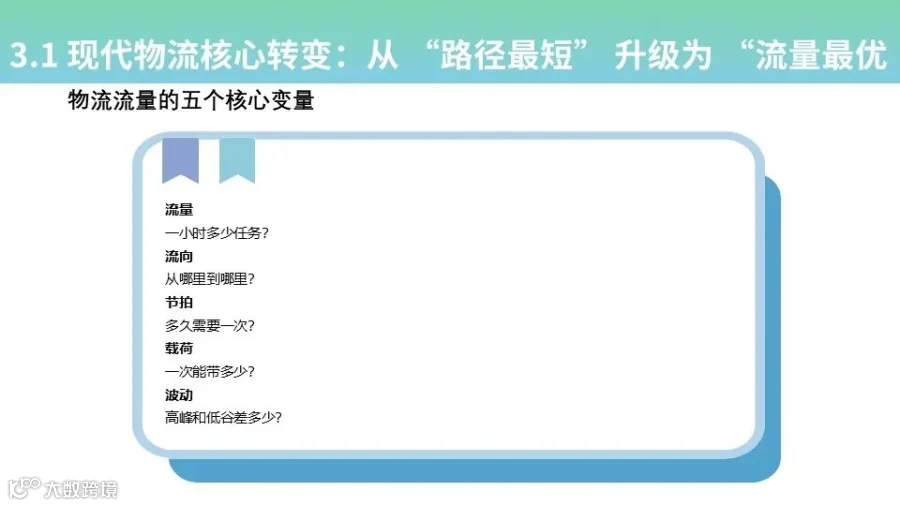
如果生产每小时消耗一定数量,那么物流配送就应该围绕:
生产节拍 → 容器容量 → 配送频次 → 配送路线
进行设计。
例如:
一个周转箱能够满足:
60分钟生产需求。
那么可以设计:
60分钟一个配送周期。
如果一个容器满足:
30分钟需求。
则可以进一步设计:
30分钟循环配送。
最终形成:
以生产节拍驱动物流节拍。
十三、差异化配送体系还需要“容器标准化”
多品种、小批量带来的另一个问题是:
包装越来越多。
如果不同供应商采用不同包装:
容器规格不同;
堆码方式不同;
搬运方式不同;
线边摆放方式不同;
那么配送系统很难标准化。
因此,配送模式优化必须同步推进:
包装标准化
容器标准化
装载标准化
交接标准化
信息标准化
只有这样,物流系统才能真正形成规模效应。
十四、从人工调度走向“规则驱动”
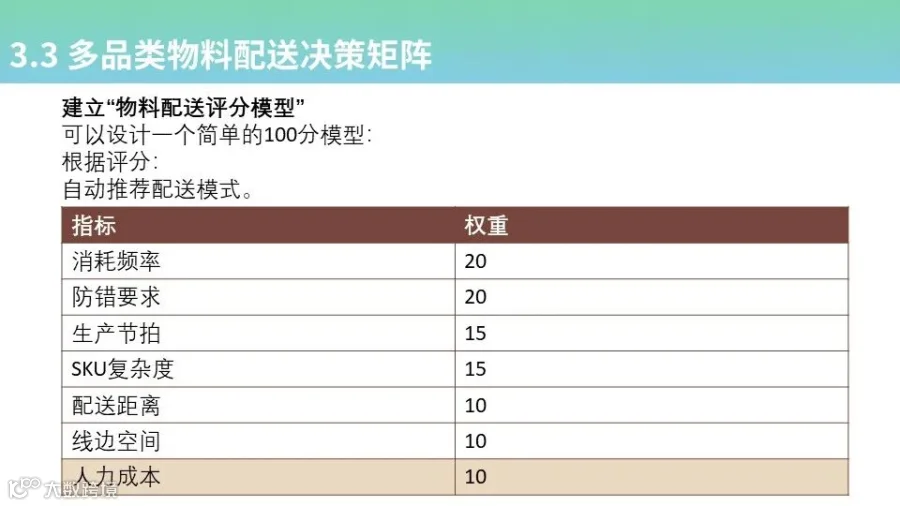
当物料数量达到几百、几千种以后,靠物流人员经验安排配送,会越来越困难。
因此需要把差异化配送规则固化下来。
例如:
需求频率 > X次/天
→ 高频配送
供应半径 < X公里
→ Milk Run
价值 > X元/件
→ 精准配送
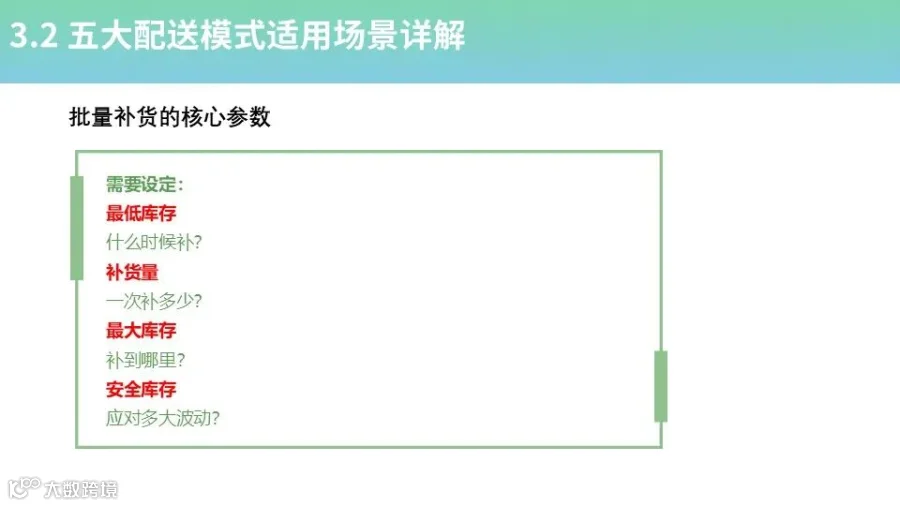
需求波动 > X%
→ 设置动态安全库存
生产缺料风险 > X
→ 进入重点保障清单
通过规则,把过去的:
“物流调度员经验”
逐步变成:
“物流系统规则”。
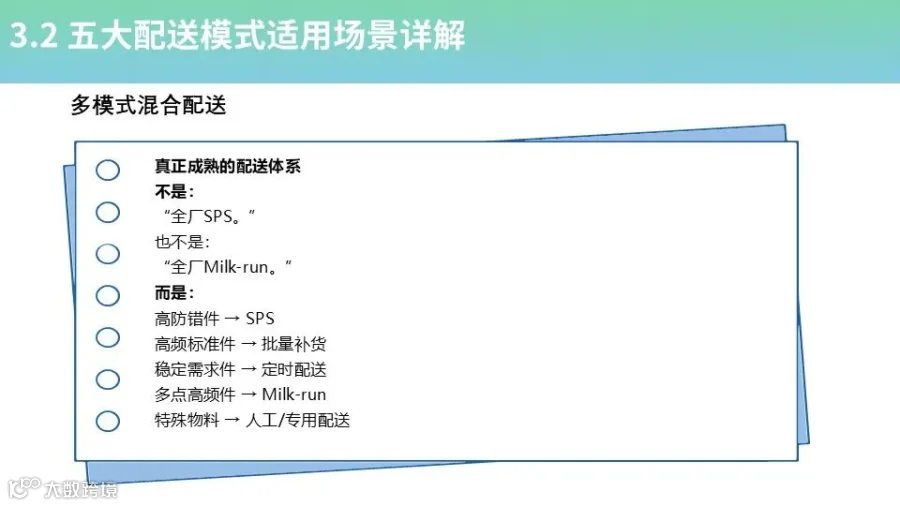
十五、最终建立“配送模式池”
一个成熟的制造企业,不应该只有一种配送方式。
而应该建立自己的:
配送模式池
例如:
模式A:直送
模式B:Milk Run
模式C:区域集货
模式D:定时定量
模式E:线边循环配送
模式F:超市补货
模式G:JIT/JIS
模式H:应急配送
然后根据:
物料属性 + 需求特征 + 供应商位置 + 生产节拍
自动或规则化匹配。这样才能真正形成:
“一物一策、一类一模、动态调整”的差异化物流体系。
十六、差异化配送体系最终要落到KPI
模式设计完成之后,还需要用指标验证。
建议重点关注:
成本类
单件物流成本
单车运输成本
元/吨公里
加急运输成本
效率类
车辆装载率
空驶率
配送频次
单车周转次数
人均配送量
库存类
原材料库存天数
线边库存
在途库存
库存周转率
服务类
准时交付率
缺料次数
配送准确率
响应时间
质量类
错料率
破损率
容器异常率
这些指标不能孤立管理。
真正需要关注的是:成本、效率、库存、服务之间的平衡。
十七、结语:小批量不是物流的敌人,单一模式才是
多品种、小批量并不可怕。
真正困难的是:
用大批量时代的物流系统,去服务小批量时代的生产方式。
当物料越来越多、订单越来越碎、生产越来越柔性化时,物流体系也必须发生变化。
从:固定模式走向:差异化模式;
从:批量推动走向:需求拉动;
从:人工经验走向:规则驱动;
从:单点成本走向:系统总成本。
最终建立的不是一个简单的配送方案,而是一套能够随着产品、订单和生产节拍变化而动态调整的:
差异化配送模式体系。
这才是多品种、小批量制造场景下,精益物流真正需要解决的问题。