


大幅面增材制造(LFAM)装备原理:从螺杆塑化到热管理的系统解析
阅读指引
这份文档回答一个问题:把一台塑料挤出式 3D 打印机放大到米级以后,哪些原理会失效,哪些新的物理机制开始主导整机的成败?
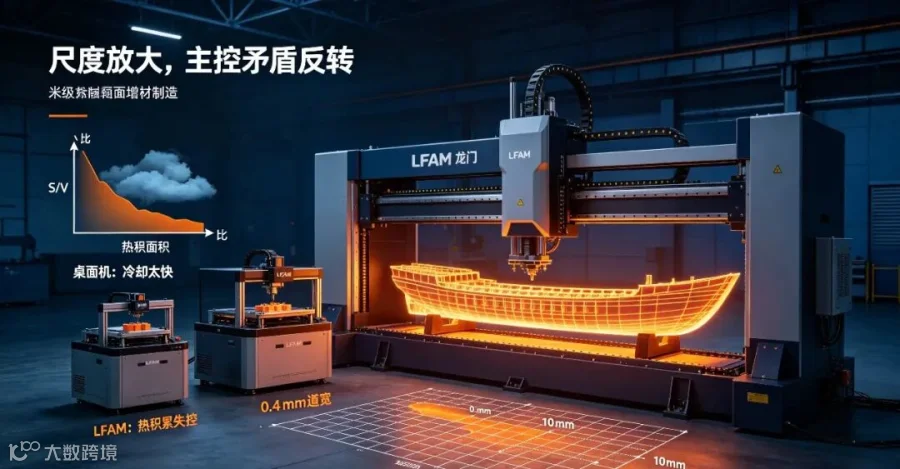
LFAM(Large Format Additive Manufacturing,大幅面增材制造)看上去只是"大号的桌面机"——喷嘴变粗、框架变高。但真正做过的人都知道,尺度放大带来的不是线性放大,而是主控矛盾的反转:
|
|
|
|
|---|---|---|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
本篇的篇幅刻意偏重原理而非产品介绍。第 4 章(塑化核心)、第 6 章(界面熔合)、第 7 章(热管理)是全文重心,也是 LFAM 相比桌面挤出最难、最能体现装备水平的部分。只想快速选型上手的读者,可以先读第 2、10、11、13 章;船用/海工合规读者请重点读第 14 章。
第 1 章 概念界定与技术定位
1.1 尺度如何界定
LFAM 并没有被标准硬性定义的临界尺寸。业界通常的共识是:成型包络至少一个维度达到米级、沉积速率达到 kg/h 量级、单件成型时间比传统模具路线缩短一个数量级。文献中常见的划分方式是取"成型体积 ≥ 1 m³"作为分水岭——这一门槛相当合理,因为 1 m³ 正好落在常规工业级 FFF 设备的能力上限与钣金、复材工装能力之间的空白区,也正是无模快速工装开始变得真正经济的位置。
需要强调的是,LFAM 不是一个独立工艺,而是一个由尺度驱动的装备类别。在 ISO/ASTM 52900 的分类体系中,绝大多数 LFAM 装备归属于材料挤出(Material Extrusion,MEX),即通过喷嘴或孔口选择性沉积材料。由于原料形态不同,MEX 内部还有几种称谓:
FFF / FDM:丝材喂入,靠压轮把丝推入液化器(liquefier)熔融;
FGF / FPF:Fused Granular Fabrication / Fused Particle Fabrication,颗粒料直接喂入,靠螺杆熔融塑化并泵送;
PAM:Pellet Additive Manufacturing,欧洲文献常用说法,与 FGF 指同一类工艺;
LFAM:当颗粒挤出配合大螺杆、米级行程框架时使用。
一句话概括:当下的 LFAM 主流 = 螺杆塑化的颗粒挤出(FGF)+ 米级行程的龙门或机器人 + 大流量机头。
1.2 为什么主流是颗粒而不是丝材
这不是成本偏好问题,而是物理约束。丝材路线的液化器依靠未熔段作为"活塞"把熔体推出去,其挤出能力受限于两个因素:
软化段长度与屈曲:未熔丝段在轴向压力下会发生欧拉屈曲,限制了压轮能施加的最大推力,形成所谓"挤压死区";
径向导热:丝越粗,中心到表面的温度梯度越大,外熔内固,熔融速率随直径平方衰减。
因此在 1 kg/h 以上的持续输出面前,丝材路线很快进入"推不动、熔不透"的双重瓶颈。颗粒加螺杆的路线则顺畅得多:螺杆同时是输送器、熔融器、混合器和正位移泵,熔融发生在贴近机筒壁的薄熔膜中,受热面积大而传热路径短,塑化能力近似随螺杆直径的三次方量级缩放,天然适配高通量。
经济性差距同样悬殊:同等牌号的材料,注塑级颗粒的单价比同款拉丝 filament 通常低一个数量级以上(厂商与文献常引用"最高可达 20 倍"的差异,烯烃类与回收料的差异更大)。对一个 500 kg 级的大模具而言,材料单价往往是项目成本表上最大的一行。
1.3 尺度效应:LFAM 全部复杂性的根源
理解 LFAM 的钥匙是比表面积随尺度的变化。
设零件特征尺寸为 L,则表面积 S ∝ L²,体积 V ∝ L³,单位体积的散热面积 S/V ∝ 1/L。零件放大 10 倍,单位体积的散热能力下降到原来的十分之一。与此同时,沉积速率上升数十倍意味着单位时间注入的热量大幅增加。结果是:
在桌面机上,问题往往是新层在下一层覆盖之前就已经冷透 →来不及熔合,Z 向强度差;
在 LFAM 上,问题反过来变成:高度达数百毫米的零件内部热量散不出去 →底层变软,上层自重压垮下层,出现塌陷或鼓胀,或者因停留在玻璃化温度以上的时间过长而导致几何漂移。
这条简单的 1/L 规律衍生出 LFAM 的绝大部分专有机制:为什么必须有"加热舱 + 强制风冷"的双向调控、为什么层间最短时间往往比机头最大流量更能决定产能、为什么溜槽式填充策略比光栅扫描更受欢迎。后续章节会反复回到这一点。
热积累的定量直觉:以一个 50 kg/h 沉积速率的 CF-ABS 打印为例,每秒注入零件的显热约:
Pin≈ρ⋅CR⋅ΔT⋅cp
其中 CR 为每秒沉积高度,ΔT 为熔体与环境温差(约 205 K),c_p ≈ 1500 J/(kg·K)。代入得P_in ≈ 4 kW 量级。这个数字看似不大,但关键在于它几乎全部需要通过已成型部分向外传导,而聚合物的导热系数仅 0.15–0.4 W/(m·K)。热量进来容易,出去极难——这就是 LFAM 热失控的物理根源。
1.4 发展脉络
|
|
|
|
|---|---|---|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
这张时间表有一条清晰主线:LFAM 的进化史,就是装备界逐步学会搬运和调度"大量热量与大量熔体"的历史。
第 2 章 技术谱系与装备形态分类
2.1 按塑化机构分类(最本质的分类)
(a)柱塞式 / 活塞式
结构简单,靠液压缸或丝杆推动已熔融物料。优点成本低;缺点无法连续供料——每批料打完必须停机补料。只适合间歇式挤出或极小众场景,在 LFAM 中基本不用。但其核心思想——正排量输送——在后面的熔体泵里以更优雅的方式复活了。
(b)单螺杆(Single-Screw Extruder,SSE)——LFAM 的绝对主流
结构:料斗(重力喂料或强制喂料)→ 螺杆(加料段、压缩段、计量段)→ 分段加热机筒 → 过滤网与多孔板(部分机型)→ 机头与喷嘴。优势:
结构紧凑,机头质量相对可控,可直接挂在龙门滑座或机器人末端法兰上;
在一根零件上同时完成输送、压缩、熔融、混合、建压、计量六个动作;
对颗粒形态宽容度高,产业界一般认为直径 3–5 mm 的球形颗粒喂料最稳定;
单位功率输出高,维护相对简单,寿命长。
(c)双螺杆
分为啮合型与非啮合型、同向旋转与反向旋转。优点是混合能力强、输送的正位移特性好、对极高填充比例(如金属或陶瓷粉末喂料)友好;缺点是结构重、轴向长度大、价格高、易偏磨。在高固含量喂料加脱脂烧结这类新兴路线上有吸引力,但在常规塑料 LFAM 上,因机头过重不利于运动动态性能,采用率远低于单螺杆。双螺杆还细分为同向双螺杆(混炼强、自清洁、适合在线配混)与异向双螺杆(正位移输送强、适合高填充)。
(d)螺杆 + 熔体泵(齿轮泵)——高端方案
LFAM 最重要的技术创新之一,详见 4.5 节。简言之:让螺杆专职"塑化",让齿轮泵专职"计量与建压"。螺杆的转速波动、进料脉动、背压变化由此被过滤掉,输出端流量稳定性提高一个量级以上。
2.2 按运动架构分类
|
|
|
|
|
|---|---|---|---|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
选型直觉:方形、平面感强、公差要求高 → 选龙门;有机曲面、超大包络、预算敏感 → 选机器人。
2.3 按功能模块分类
纯增材机:投资低,后处理依赖外部设备。适合雕塑、建筑模板、概念件。
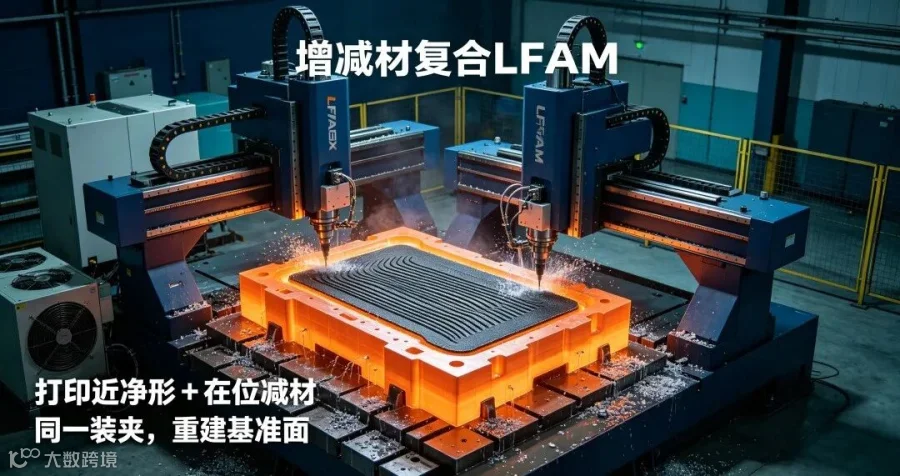
增减材复合机(Hybrid,print-and-trim):同一机床上既有挤出头又有铣削主轴,是当下 LFAM 高端机的标准形态。核心价值不只是"省一次搬运",更在于可以在打印过程中穿插铣削,重新建立精确基准面,从而把近净形零件在同一装夹下加工到最终公差。
多机集群单元(Fleet cell):多台机器人共享供料、加热台与安全围栏,本质是一个产能单元而非单机。
2.4 五大子系统总览
任何一台 LFAM 装备都可以拆成五个高度耦合、又各司其职的子系统:
后续第 3、4、5、7、8、9 章基本上就是逐个展开这五个盒子。第 14 章将在此之上叠加传感监测与合规追溯维度。
第 3 章 整机架构与关键子系统
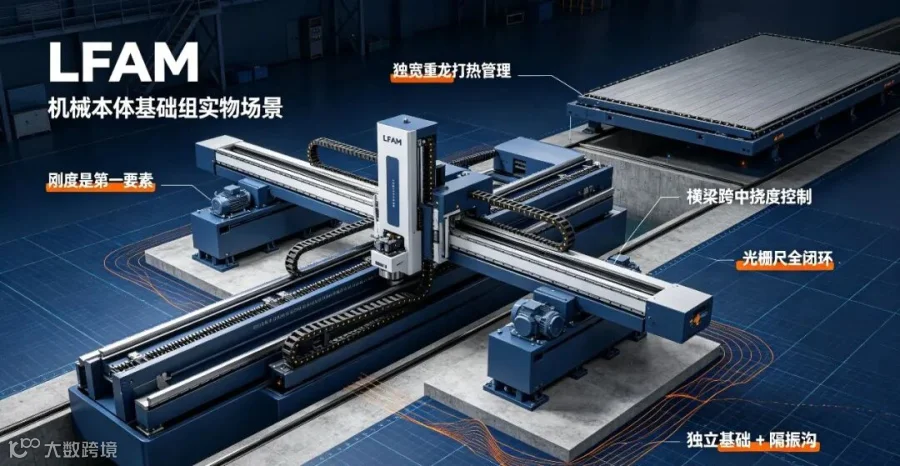
3.1 机械本体:刚度是第一要素
LFAM 本体的设计目标不是"看起来厚重",而是把层间对位误差压制到远低于道宽的量级。对道宽 10 mm 的系统,±0.3 mm 的位置误差肉眼几乎不可辨;但对道宽 2 mm 的高精度机头,同样的误差就会造成明显的内部缺陷。
龙门方案的关键件:
横梁:跨度通常 3–6 m(有公开报道的大型机台宽达 15 ft 级别),必须做有限元抗弯优化以防中垂。常用工程准则是要求满载时横梁跨中挠度控制在0.05–0.1 mm/m量级,具体视设备等级而定。
导轨:重载直线滚柱导轨优于滚珠导轨,因线接触刚度高、抗冲击;行程超过约 8 m 时多采用拼接导轨,需重点控制接缝处的几何连续性与润滑。
基础:LFAM 通常需要独立设备基础或足够厚的工业地坪。原因不只是承载——更重要的是热。一张 6 m × 3 m 的打印床连同数吨重工件的热容量巨大,如果设备基础与周围建筑存在刚性热桥,长期运行会引起缓慢变形。稳妥做法是:独立基础 + 隔振沟 + 不与厂房地坪刚性连接。
龙门结构材料:大量采用钢结构焊接 + 时效去应力处理,部分高端机型采用铸铝横梁;同时配备光栅尺全闭环位置反馈,而非依靠电机编码器半闭环。半闭环只读取电机转角,无法补偿导轨间隙、横梁形变;光栅尺直接读取滑台真实空间位置,这是米级大幅面装备保障精度的必要手段。
齿条齿轮驱动:行程超过数米时的标准选择。滚珠丝杠的长径比限制使其在数米以上会出现临界转速与自重下垂问题,且成本急剧上升。齿条优点是无长度限制、刚性好、维护简单;缺点是回差(需双齿轮预紧或消隙机构)与齿距误差(可通过高精度刻度尺进行全场补偿)。
3.2 挤出塑化单元:一台"可移动的微型挤出机"
按形态分为两种:
机头集成式:螺杆、加热圈、伺服电机、减速机整体挂在安装板上,随运动部件一起移动。机头质量从十几千克(小输出头,约 2 kg/h 级)到一百多千克(大输出头,数十 kg/h 级)不等,超高流量级可达 205 kg。质量的直接代价是运动机构的动载荷与柔性增大,这也是机器人方案必须严格核算负载曲线(而不只看额定负载)的原因。
分离式(远端塑化):大型机上有时把塑化与泵送单元放在固定机架侧,只让喷嘴和一段保温流道随机头运动,通过高温软管输送熔体。好处是机头轻、动态性能好;缺点是软管压力损失与传输滞后增大、换料清洗困难、软管弯曲半径限制运动轨迹。
机筒分区加热:通常为 3–8 个可控温区(常见配置是小型机头 3 区,大型机头可达 8 区)。分区原则:
靠近进料口的区段温度要低,防止颗粒在落料口提前熔化造成架桥堵塞,该区段通常配独立水冷套(feed throat cooling);
压缩段开始升温,形成合理温度梯度以实现渐进熔融;
计量段与喷嘴区温度最高且要求最严(通常需稳定在 1–3 ℃ 以内),因为这里决定最终熔体黏度,也就是流量与压力的关系。
加热与控制:陶瓷加热圈或云母加热圈配 PT100 或热电偶。机筒热惯性很大,升降 20 ℃ 往往需要数分钟到十几分钟。这意味着两件事:一是换料与工艺窗口探索的时间成本很高;二是"打印中途靠改温度救场"基本不可行,工艺参数必须在切片阶段就确定在工程窗口内。建议采用带死区自适应与前馈补偿的 PID,并务必做温度联锁——未到温不得启动螺杆。
双向温控:大流量 LFAM 高速工作时,剪切热占比很高,甚至超过外加热。如果控制系统仅依靠加热圈加热,忽略剪切热累积,会出现熔体温度持续飙升、树脂热氧化降解。因此 LFAM 挤出筒同时配置加热和冷却回路(油冷或水冷夹套),实现双向温控,不仅能加热,还可以主动带走多余剪切热。
3.3 供料与预处理单元:最容易被低估的子系统
一次大型打印可能连续运行数十小时甚至数周。LFAM 的可靠性瓶颈常常不在挤出机,而在供料链路。典型链路为:
关键设计点:
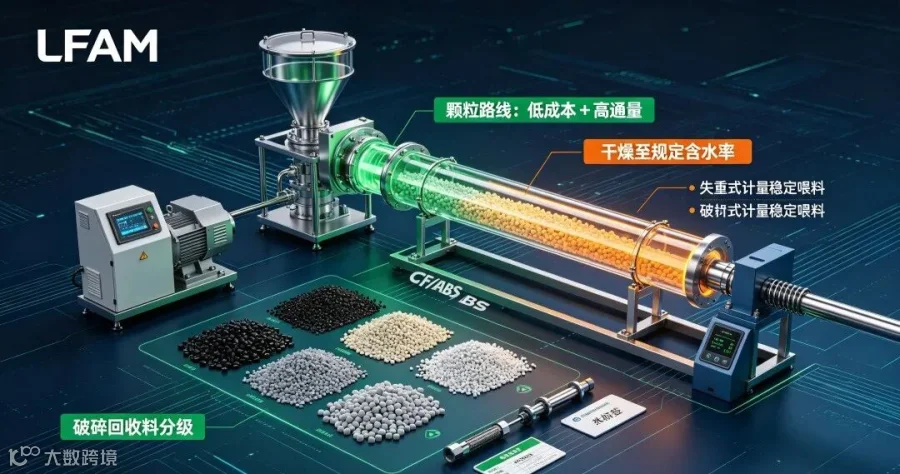
必须干燥的材料:PA6/PA66、PC、PET/PETG、PEI、PPS、TPU 等吸湿性聚合物在高温下发生水解降解,分子量下降导致熔体强度崩塌、气泡、表面发黄发脆。这类材料应干燥至规定含水率,工程上常以低于 0.02–0.05%为目标,具体温度与时长依牌号而定。水分在高温螺杆内汽化,会在挤出丝材内部形成气孔,严重降低层间粘结强度;船用构件对孔隙率指标要求严苛,预干燥是必要环节。
干燥能力必须与挤出速率匹配:ORNL 的 BAAM 项目公开报告中专门提到,其颗粒处理系统按满负荷运行约 4 小时的干燥能力选型,并配置了可从更大容器中连续补充的外部进料接口。这非常务实——干燥仓容积不足会直接把整机的有效产能限制在远低于挤出机能力的水平上。
强制喂料:对于堆密度低、流动性差(如回收碎片、高纤维含量粒料、片状料)的原料,单纯重力易在喉部架桥,需在料斗加装强制推料螺杆或搅拌器。
失重式计量(loss-in-weight):对输出一致性要求高的场合,采用称重料斗加螺杆转速反馈闭环,可长期维持喂料稳定性在千分之几的量级。整套喂料单元安装在称重传感器上,实时测量仓内物料重量随时间下降速率。系统设定目标质量流量,当实测下料速率偏低,自动提高喂料螺杆转速;速率过高则降低转速。和体积式喂料相比,失重喂料不受颗粒堆积密度变化影响。玻纤填充颗粒批次间堆积密度波动明显,体积喂料会带来流量漂移;失重喂料直接控制质量流量,是长时间连续打印稳定挤出的基础。
防返料结构:挤出机螺杆内部熔体压力很高,停机或者压力波动时,熔融塑料有可能反向窜入料斗,冷却固化结块,堵塞颗粒进料通道,称为返料堵料。料斗内部设置防返料挡板,可抑制熔体回窜。
耐磨输送管路:高玻纤含量(>30wt%)的颗粒耐磨性强,输送管路内壁需要碳化钨耐磨涂层,防止长期输送磨损管路、脱落杂质混入熔体。
3.4 打印界面:从基板到"Bead Board"
LFAM 工件动辄数百千克甚至上吨,如何在打印过程中"抓住"它、打印结束后又能"放开"它,是一门专门的学问:
真空吸附 + 多孔或沟槽台面:对底面平直的工件很理想,但对大面积翘曲的鲁棒性较差。
机械互锁式打印床:例如 CEAD 采用的铝型材配合转接塞的结构设计,使打印件与台面之间形成机械互锁,打印完成后通过释放固定点来断开。这类方案对付大面积翘曲拉力非常有效。
Bead Board:Thermwood 的专利方案,采用可重复使用的专用打印床结构,公开资料称其可基本消除冷却应力与零件翘曲。原理上是在打印面提供一种"可让位"的受限约束:允许首层在收缩时有一定的应力释放自由度,而不是被刚性夹紧后把所有收缩应力累积到零件内部。
牺牲层 / 留用底板:某些工装(特别是后续需要重复定位的焊接夹具)会直接打印一层不被去除的基础层并留在工件上,作为后续工序的统一基准。
平台调平系统:大幅面平台不可能绝对平整。龙门 LFAM 配备多点压力传感或者激光测距,在打印前对整个平台网格采点,建立平台高度地形图(bed mapping),运动控制系统自动补偿 Z 轴高度,实现全幅面自适应调平。
3.5 环境舱与热管理概览
详细机理见第 7 章,此处只列出硬件层面:
加热床:通常在 80–150 ℃ 区间工作,某些颗粒打印机的公开规格给出封闭腔体最高温度可达 150 ℃。首层平台预热温度接近材料热变形温度,降低熔丝与基板温差,减小首层收缩应力。
环境舱:部分机型在打印时维持舱内 60–100 ℃。这个区间与 ABS、ASA 的玻璃化温度(约 100–105 ℃)相配合,把基底温度保持在"接近但未越过"的状态:既缓解热收缩应力,又不至于让已经成型的下部软化失稳。对于 ABS、PEEK 等易翘曲材料,必须封闭热舱;简易敞开式 LFAM 只适合低应力 PP 类材料。
局部辅助:红外灯阵列、随行热风刀、随行冷风刀。
分区控制:大型零件沿高度方向的温度梯度极难对付,因此出现了随高度分段调整风量和辅助热源的工艺策略。
打印后缓冷:大型 LFAM 舱体在打印结束后进入保温缓冷程序,按照设定降温曲线逐步降低舱温,不能直接敞开快速冷却,否则残余应力瞬间释放,构件开裂。
第 4 章 塑化核心:挤出机原理详解
这是全文最重要的一章。LFAM 装备与普通桌面挤出式打印机的差别,九成集中在这里。
4.1 单螺杆挤出的三段功能划分
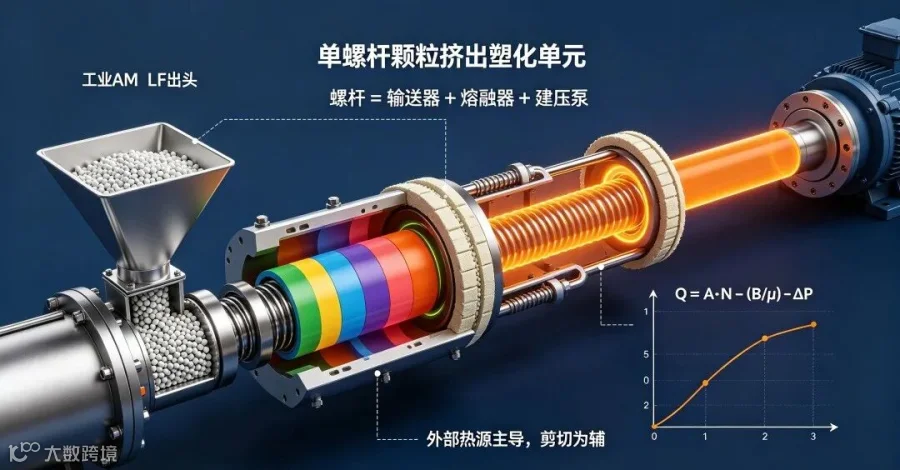
单螺杆挤出把六个物理过程压缩在一根零件上完成。按轴向职能可划分为三段,与 Tadmor 的经典模型一致。
(1)加料段 / 固体输送区
颗粒从料斗落入螺槽。螺杆旋转时,物料为什么会沿轴向前进而不是跟着螺杆一起空转?答案是摩擦力的非对称性:
物料与机筒内壁之间的摩擦系数越大,物料越倾向于被拖曳前进(拖曳流);
物料与螺杆表面之间的摩擦系数越大,物料越倾向于原地打转。
设螺纹升角为 φ、螺杆直径为 D,则每转一圈的理论轴向拖曳位移为 πD·tanφ。固体输送速率的经典表达式(Darnell–Mol 模型)为:
Qs=π2D2NHsinϕcosϕ⋅W+eW⋅tanθ+tanϕtanθ
其中 N 为螺杆转速,H 为螺槽深度,θ 为牵引角(由摩擦系数与 φ 决定),W 为螺槽宽度,e 为螺棱宽度。
工程启示:这是 LFAM 螺杆设计中最容易被忽视的一环。提高固体输送能力的常用做法有三:
在加料段的机筒内表面开轴向沟槽,显著提高物料与机筒的有效摩擦;
加料段螺槽加深(增大 H);
螺杆表面抛光(减小物料与螺杆的摩擦)。
一个佐证:ORNL 团队在提升 BAAM 流量时所做的改动很有代表性——公开报告显示,新螺杆取消了入口端用于切断丝材的机构,也取消了出口端的混炼销,从而显著减轻了入口对颗粒流的节流。这说明在实际 LFAM 系统中,入口流道通畅度往往是限制流量的第一瓶颈,而不是螺杆转速的上限。
固体输送段最容易出现打滑:高玻纤颗粒摩擦系数变化,输送效率下降,进料不稳。
(2)压缩段 / 熔融区
Tadmor 熔融理论最著名的结论是:熔融首先发生在靠近机筒内壁的位置。原因是贴近机筒壁的熔膜内剪切速率最高,粘性耗散最剧烈,加上机筒外加热的共同作用,先形成一层熔膜;螺棱把熔膜刮起、汇集到螺槽的推料侧,形成熔池;随着物料前进,固相床宽度逐渐变窄直至完全消失。
因此 LFAM 螺杆的根径在压缩段往往是渐变的锥形,而加料段与计量段则分别为恒定深槽与浅槽。
熔融所需能量来自两部分:
来自机筒的传导热 Q_b;
来自熔膜剪切的粘性耗散 Q_s。
关键分歧点:传统挤出(管材、型材、造粒)的设计哲学是"剪切生热为主",因为它高效且不需要庞大的加热功率。但LFAM 是高度非稳态过程——螺杆转速会在几秒内从数百转变化到零,甚至在被打印零件的不同位置频繁切换。如果热量主要来自剪切,转速一变,熔体温度立刻漂移,黏度变化又改变流率,系统就完全不可控。
Thermwood 在介绍 LSAM 挤出系统时明确指出过这一矛盾,其公开表述的核心意思是:传统挤出螺杆为稳态工况设计,直接用于增材制造会因为喘振而失效;LSAM 采用专利螺杆设计配合聚合物熔体泵,并且超过 60% 的热量来自被加热的机筒而非螺杆剪切,因此加热更均匀,且处理不同聚合物时无需更换螺杆。
这是一个极其重要的设计哲学差异:LFAM 螺杆是"外部热源主导、剪切为辅",不同于传统挤出的"剪切主导"。这句话值得单独记住。
(3)计量段 / 熔体输送区
此段物料已完全熔融,任务是把熔体建立起足够压力,稳定地通过过滤网、熔体泵和喷嘴。螺槽深度变浅,熔体被压缩,螺杆剪切作用把熔体温度、组分进一步均匀化,消除局部温度差。
4.2 关键螺杆几何参数
|
|
|
|
|
|---|---|---|---|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
常见的附加结构:混炼元件(如 Maddock、Egan 型)置于计量段末端以增强均匀性,但会显著增加对流道的阻力,在 LFAM 这类变工况场合可能反而加剧喘振——ORNL 去掉混炼销正是出于此;屏障螺纹(barrier flight)可分离未熔料与熔体以提高熔融稳定性,但需要更高的加工成本与调机经验。
4.3 挤出产量的经典公式
对计量段作牛顿流体、展开平板近似,熔体净流率可写为:
Q=Qd−Qp−Ql
拖曳流(由螺杆拖动产生):
Qd=21π2D2NH3sinϕcosϕ⋅Fd
压力流(由机头压力产生的回流):
Qp=12μ3πDH33sin2ϕ⋅L3ΔP⋅Fp
泄漏流(穿过机筒间隙 δ 的回流):
Ql∝12μ3π2D2δ3⋅eL3ΔPtanϕ
下标 3 表示计量段,F_d 与 F_p 为形状修正因子。
把前两项合并,可以得到非常有用的螺杆特性曲线:
Q=A⋅N−μB⋅ΔP
其中 A、B 只取决于几何。这条线性关系是整套挤出控制的理论基础,它告诉我们三件事:
机头阻力增大(ΔP 上升)→ 实际流量 Q 下降。这就是为什么喷嘴部分堵塞、滤网结焦会导致"挤出不足"。
熔体黏度上升(例如温度下降)→ 压力流减小 → Q 反而上升。这里有个反直觉陷阱:机筒温度降低时单位时间的挤出量反而会变大,但代价是塑化不良与组分不均。调试时绝不能靠"降温度"来补挤出量。
在给定几何与机头阻力的情况下,螺杆转速 N 是流量的唯一直接控制量。
4.4 为什么 LFAM 不能照搬传统挤出螺杆
综合前几节的讨论,可以提炼出 LFAM 挤出系统的核心矛盾:
传统挤出追求稳态下的最优能效;LFAM 要求在剧烈、频繁、不可预测的转速变化中,依然保持熔体状态恒定且流量可预测。
由此直接导出四条设计准则:
热源外置:提高机筒供热占比(Thermwood 公开数据 >60%),使熔体温度对转速不敏感;
减少响应滞后:尽量减小机头内的熔体滞留容积,让"改变转速到改变流量"的延迟尽可能短;
抑制喘振:加入齿轮熔体泵,或设计足够高的压力生成能力;
降低喂料敏感性:保证进料流道通畅,对低堆密度料采用强制喂料。
4.5 熔体泵(齿轮泵)——LFAM 输出精度的分水岭
原理:一对精密啮合齿轮在壳体内旋转,把熔体从吸入口带推向排出口。每转排量主要由齿槽容积决定,几乎不受出口压力影响(仅存在极小的滑移泄漏):
Qout=q⋅Npump⋅ηv
其中 q 为每转排量,η_v 为容积效率,在正常工作窗口内接近常数。
它带来了什么改变?
|
|
|
|
|---|---|---|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Thermwood 的公开表述相当直白:"现有的任何挤出机,单独使用都无法用于增材制造,因为会喘振。"这句话虽有营销成分,但技术上表达了真实的痛点认知。
代价:熔体泵也带来四项负担——额外的采购与维护成本;系统内部压力显著提高,传动机构与密封需承受更高压力;换料清洗难度上升;对硬质纤维(玻纤、碳纤)的磨损敏感,往往是整套系统中最贵的精密件之一。
4.6 过滤、换网与熔体质量控制
大型 LFAM 打印中,非计划停机的代价远高于相应的硬件投入,因此过滤与除杂环节值得重视:
换网器与多孔板:位于螺杆出口与机头之间,常见 20–120 目滤网。作用是滤除未熔颗粒、碳化黑点与外来杂质,并起到均化压力的作用。滤网堵塞的典型前兆是机头压力上升而挤出量下降。
静态混合器:在没有特殊混炼需求的常规生产中较少使用,但对色母搅拌、回收料混合、复合材料而言能显著提升一致性。
排气 / 脱气:PA、PC 等材料在干燥不充分或发生降解时会产生挥发分。必要时应配置真空排气口。若不脱气,工件内部会形成孔隙,航空复材模具在热压罐中可能因此失效。
4.7 螺杆驱动系统
典型配置为伺服电机 + 行星或斜齿轮减速机 → 螺杆。设计考量:
扭矩上限:必须按"未达设定温度就启动"这一误操作下的最大负载来选取,而非只看稳态熔融负荷。
转速范围:LFAM 的螺杆转速可能在 5–300 rpm 区间工作,因此需要宽范围的恒扭矩特性,低速段的平稳性尤其重要。
转速—流量标定:这是必备的基础工作。做法是在若干转速点测定单位时间的出料质量,拟合出 rpm 到 kg/h 的标定曲线。通常在低中速段近似线性,高转速段因摩擦生热与背压变化而偏离。这份曲线是切片软件中"体积流量 ↔ 螺杆转速"换算的校准基准。
4.8 塑化单元的常见失效模式
|
|
|
|
|---|---|---|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
注意:颗粒挤出系统的"回抽"比丝材系统困难得多。丝材可以简单地反向抽拉产生负压,而颗粒系统的反向旋转很难在短时间内建立有效的负压。这是 LFAM 路径规划的重要约束,也解释了为什么许多 LFAM 切片策略倾向于连续螺旋路径,以减少起停次数。
第 5 章 材料科学与流变学基础
5.1 什么样的材料可以被 LFAM 加工
颗粒挤出对材料的容忍度远高于丝材路线,但仍有三条硬门槛:
必须有足够宽的加工温度窗口:即从熔融流动起始温度到热降解温度之间要有足够空间。LFAM 的滞留时间比注塑更长,对热稳定性的要求更苛刻。
熔体强度要足够:熔体从喷嘴出来后要在重力和后续层压力下保持形状。熔体强度不足的材料(如某些低黏度牌号)会出现塌陷和边缘流淌。
设备端温度上限:当前主流 LFAM 机头的公开规格通常在350–450 ℃,特殊设计可到 850 ℉(约 450 ℃)级,少数小口径喷头标称可达 500 ℃。这一档已可覆盖 PEI、PEKK 等高耐热牌号,但处理 PEEK(熔点接近 343 ℃、推荐熔体温度 380–400 ℃)时,机筒、密封和加热器的选型都必须专门匹配。
5.2 常用材料家族
|
|
|
|
|
|---|---|---|---|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
加纤是 LFAM 的默认选项而非可选项。短切碳纤维或玻璃纤维(常见 10–40% 质量分数)给 LFAM 带来三项关键收益:提高模量与强度、大幅降低热膨胀系数、减少结晶收缩从而降低翘曲。在必须保证型面精度的复材模具上,加纤几乎是强制要求。
实测数据说明:某公开研究中 ABS 与其 13% 碳纤维增强版本的对比:
|
|
|
|
|---|---|---|
|
|
|
|
|
|
|
|
|
|
|
|
这张表信息量极大:平行于沉积方向上,加纤后热膨胀系数降到纯料的约九分之一(因为纤维沿挤出方向高度取向),但垂直方向反而升高;导热也呈现明显各向异性。这解释了两件事——为什么 LFAM 的加纤零件能保持尺寸稳定,以及为什么把纤维取向当作设计变量(路径方向规划)比单纯增加纤维含量更重要。
5.3 流变学:三个够用的模型
LFAM 工艺分析中反复用到以下三个关系,掌握它们足以支撑绝大多数工程判断。
(1)剪切变稀——幂律模型(Cross/Power-law)
η=K⋅γ˙n−1,n<1
n < 1 表示剪切变稀。聚合物熔体几乎都是剪切变稀的:螺杆里剪切速率高(10²–10³ s⁻¹),熔体黏度低,容易输送;挤出后进入喷嘴,剪切速率很高,黏度进一步下降;离开喷嘴后剪切基本消失,黏度迅速回升,这正是 LFAM bead 能保持形状、不会像水一样摊开的原因。理解这一点,就理解了为什么 LFAM 可以使用这么大的喷嘴而依然能堆成形。
(2)黏度—温度关系——Arrhenius 型
η(T)=A⋅exp(RTEa)
对无定形聚合物尤其显著。经验上,温度每升高 10–20 ℃,黏度可能下降 20–50%。这既是好事(流动性好、易浸润),也是风险(一点温度波动就造成道宽变化)。这也是为什么多区精确控温比提高最大加热功率更重要。
(3)时间—温度叠加(TTS)
高分子过程是热激活的,温度和时间可以互相折算。这是后面第 6 章计算"有效焊接时间"的基础:一个在高温下短暂停留的过程,等价于某个较低温下更长时间的效果。
5.4 MFI / MVR 的使用与其局限
熔体流动指数(MFI 或 MVR)是选材最常看到的指标,但在 LFAM 上要谨慎使用:
MFI 是单一低剪切速率点的数据,而 LFAM 挤出过程跨越宽广的剪切速率范围;
MFI 相同的两种材料,其剪切变稀曲线、熔体强度、弹性行为可能完全不同;
LFAM 应该看高剪切下的黏度曲线,而不是只看 MFI。真正有价值的材料数据是:在 200–400 ℃、剪切速率 10–1000 s⁻¹ 范围内的完整黏度曲线,加上储能/损耗模量。
一条实用经验:LFAM 需要较高 MFI(流动性好)以保证充模充分,但同时又需要足够的熔体强度以保持成型的道形。这两者往往矛盾,解决办法通常是选择宽分子量分布牌号,或加纤提高熔体强度。
5.5 半结晶与无定形:两类截然不同的行为
这是 LFAM 材料选择中最重要的分野。
|
|
|
|
|---|---|---|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
对半结晶材料,有两条关键工艺结论:
结晶温度 Tc 比 Tm 更重要:保持 printed 层的温度略高于 Tc,可以获得更好的层间结晶连续性,从而显著提升(有文献报道约 20% 以上的)层间结合强度;
结晶度受冷却速率控制:冷却快 → 结晶度低 → 收缩小但耐热差;冷却慢 → 结晶度高 → 收缩大。这在第 7 章的热管理策略中会看得更清楚。
5.6 吸湿与干燥
吸湿性聚合物(PA、PC、PETG、PEI、PPS、TPU)在高温下发生水解,分子链断裂。表现包括:熔体变稀、挤出不稳定、表面粗糙、气泡、力学性能下降、颜色发暗。
工程上的三条实用建议:
按牌号规定的温度和时间干燥,而非凭经验。过高温度会导致颗粒结块或提前氧化,过久会引发热老化。
干燥后的料应在密闭管道内输送,不要在开放环境中长时间放置。PA6 在潮湿环境下几十分钟就能重新吸附到显著水平。
干燥设备的处理能力必须匹配最大挤出速率(3.3 节已述)。
5.7 回收料:机会与陷阱
颗粒路线天然支持回收料,这是 LFAM 最有可持续性价值的特性之一。常见来源包括:工业边角料破碎、报废件粉碎、再生 PET 瓶片、农业/海洋回收塑料。
机会:成本下降显著、碳足迹降低、特别适合模板、景观、临时结构等非承力或半承力场景。
陷阱:
批次一致性差,导致工艺参数需要频繁调整;
熔体杂质需要更强的过滤,否则喷嘴堵塞风险剧增;
反复加工会造成分子量下降,力学性能逐代衰减;
多来源混杂料可能存在不相容体系(如 PP 混入 PE),形成弱界面。
稳健的做法:先把回收料重新造粒并做批次检测,再进料打印,而不是把破碎料直接倒进进料斗。
第 6 章 界面结合:层间熔合理论
如果说第 4 章决定"能不能打得出来",本章决定"打出来的东西是不是一整块"。这是 LFAM 零件性能的第二道生死线。
6.1 从一条熔体到一块固体:五个阶段
挤出沉积的本质,是把一条条独立的熔体在时间上依次叠起来。最终零件的强度,取决于这些独立单元之间界面发展到了什么程度。Wool 与 O'Connor 提出的愈合(healing)模型给出了经典的五阶段描述:
表面重排(Surface rearrangement):界面处的分子链重新排布以适应新的边界条件;
表面靠近(Surface approach):两个表面在外部压力作用下靠近,消除宏观间隙;
润湿(Wetting):在表面张力驱动下,界面接触面积随时间增长,形成"颈"(neck);
扩散(Diffusion):分子链越过界面互相渗透、缠结,形成真正的力学连接;
无规化(Randomization):界面处的取向构象松弛到平衡态,界面消失。
这五个步骤中,第 2、3 步决定"接触面积有多大",第 4 步决定"接触的地方有多强"。一个常见误区是只盯着温度:温度不够、黏度太高时,第 2、3 步都完不成,再长的扩散时间也救不回来。
6.2 浸润与颈长大:烧结模型
两个相邻的圆柱状熔体条(相当于两条平行的道),在表面张力驱动下接触处会形成颈部并逐渐长大。经典的Frenkel 模型后被 Pokluda 等人改进,考虑表面张力与粘性耗散的共同作用。简化形式描述无量纲颈长 y = a/R 随时间的变化:
y2≈ηRΓ⋅t
关键结论:颈长大正比于表面张力、反比于熔体黏度。由此得到两条直接可执行的工艺规则:
提高界面温度 → 黏度指数下降 → 颈长大更快;
道截面过小、冷却过快 → 黏度在颈长成之前就升到极高 → 界面面积不足——这正是 LFAM 中大截面 bead 反而更容易获得良好层间结合的原因之一:它的热惯性大,保持在低黏度状态的时间长。
6.3 分子扩散与蠕动:等到 0.81 Rg
即便颈已经完全长成,界面强度仍可能远低于基体。真正的强度来自链段越过界面的互扩散与缠结。
按reptation(蠕动)理论,高分子链在熔体中像蛇一样沿自身轮廓管运动。Wool 的经典结论是:
当互穿深度达到平衡值X∞ ≈ 0.81 · Rg(Rg 为回转半径)时,界面强度达到基体材料的水平,继续渗透不再提升强度;
达到这一深度所需的时间约为蠕动时间 τ_rep(reptation time);
在此之前,强度大致按S ∝ t^(1/4)增长。
τ_rep 强烈依赖于分子量与温度:分子量越高,链越长,蠕动越慢,界面愈合越困难。这解释了 LFAM 中一个重要的取舍——流动性好的低分子量牌号更容易获得高 Z 向强度系数,但基体的最终力学性能较低。这就是为什么很多 LFAM 专用材料会刻意选择中等分子量、并加入增韧与相容剂来平衡。
6.4 有效焊接时间:把所有因素压缩成一个数
工程上最有用的做法是把"界面温度历史"折算成一个有效焊接时间(effective weld time)。做法是:
通过传热模型或实测得到界面温度随时间的曲线 T(t);
每一小段时间 dt 内的扩散速率由该温度的黏度/扩散系数决定;
利用时间—温度叠加,把整个过程折算到某一参考温度下的等效时间。
tweld=∫D(Tref)D(T(t))dt
文献中有颇具说服力的实测趋势:对 ABS 而言,喷嘴温度从 210 ℃ 提高到 270 ℃,有效焊接时间可以从 0.01 s 量级提升到 0.1 s 量级——一个数量级的差距;而打印速度(沉积速率)的变化对焊接时间的影响相对较小。也有研究报道 PA1012 材料把喷嘴温度从 200 ℃ 提到 220 ℃,拉伸强度提升超过 50%。
这说明:喷嘴温度和基底温度是控制层间质量的头号变量,而不是打印速度。而速度的改变更多是通过改变层间时间间隔来间接起作用。
6.5 压力驱动的紧密接触
近年研究越来越强调一个此前被忽视的环节:压力。业界长期争论颈长大(润湿)与扩散孰为瓶颈,而更新的结果表明——两者都需要,但首先必须有足够的接触面积。
接触是在外部压力作用下建立的:新沉积的高温道一方面被喷嘴向下压(取决于喷嘴底面与前一层的间隙,即所谓的"挤压量"),另一方面其自重和后续层的重量也提供压力。由此得到一条重要推论:
减小层厚可以增加单位面积的压力,从而显著提高层间结合(Coogan 等人的工作曾给出这类定量关系);
但同时层厚减小会增加层数、延长打印时间、改变热历史——因此存在最优层厚。
这也解释了Thermwood 压缩轮(compression wheel)的价值。公开资料显示,其压缩轮不仅能把相邻层完全熔合,还生成高精度的道尺寸(据称以千分之一英寸量级度量),并使打印结构致密到在热压罐中承受真空而无需额外涂层。从机理上看,压缩轮同时做了三件事:提高界面压力(加速紧密接触)、机械挤出界面处的空隙与冷皮、几何上整形道宽。这是一个把"界面结合"和"尺寸控制"合并到一个部件上的巧妙设计。
6.6 各向异性:不可消除,但可管理
LFAM 零件的 Z 向(堆叠方向)强度通常只有 XY 方向的三成到七成,具体取决于材料、温度和工艺。这是 MEX 类工艺的本质特征,无法根除,但可以管理:
|
|
|
|
|---|---|---|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
工程建议:在承力结构设计中,不要把 Z 向强度当作可用的许用值,而应该把它作为"安全余量";如果确实需要 Z 向承力,应通过打印后退火与工艺联合验证,而不是靠经验系数。
玻纤增强材料的特殊问题:玻纤本身不会跨层扩散,层间粘结完全依靠基体树脂分子扩散,因此玻纤含量越高,Z 向性能衰减越明显。这一点在船用承载构件选材时必须纳入评估。
6.7 一个判断界面质量的方法总结
把本章压缩成现场可用的四条判断准则:
先看界面温度,而不是先看层间结合的显微照片。界面温度曲线决定一切;
界面至少要高于某一临界温度足够长的时间:对无定形材料,通常应维持在 Tg 以上一段时间;对半结晶材料,维持略高于 Tc 往往比高于 Tm 更实际也更有效;
低分子量的牌号更容易获得高结合率;
界面空隙比结合弱更致命——空隙是裂纹源,它会把疲劳寿命压掉一个数量级。

第 7 章 热管理:LFAM 的真正难点
一位业内行家的总结极其精准:LFAM 在本质上是一次受控冷却的实践。不是打印决定了速度,是冷却决定了每层能花多少时间;而喷头输出量只决定在这段时间内能打多大的零件。
7.1 一个节点的热历史
取零件中某一位置的一点,记录它的温度随时间的变化,会看到一条锯齿状曲线:
①急冷 ②平台 ③重热峰 ④衰减的重热峰
关键特征:
①急冷段:离开喷嘴后向环境(或受控介质)快速放热;
②平台段:温度停留在某个中间区域,受环境舱温度和相邻区域热传导共同决定;
③重热峰:下一层熔体覆盖上来,界面温度被重新拉高到足以熔合的区间;
④衰减的重热峰:再往上的层,热影响逐级递减,最终退化为纯粹的缓慢降温。
一切的工艺目标,就是在③峰值处把界面推到一个"足够高但不能太高"的温度窗口内。
7.2 温度窗口:两条边界线
定义两条曲线:
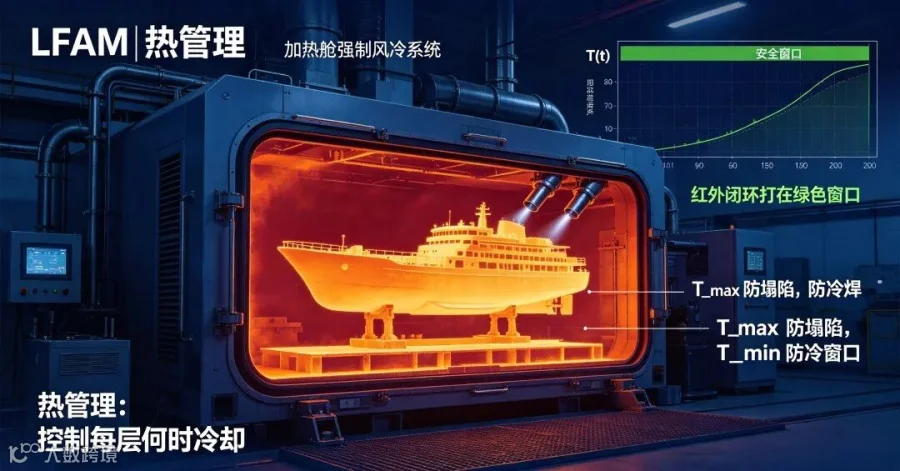
上边界 T_max:前一层的表面温度不能太高。如果新层覆盖时下层还太软,它无法支撑新层的重量和喷嘴的压实压力,出现塌陷、鼓胀、侧向流淌,严重时整件崩溃;
下边界 T_min:界面温度也不能太低。太低则黏度过高,第 6 章的颈长大和扩散都完不成,形成冷焊(cold weld)或未熔合。
Thermwood 在介绍其热像控制系统时所描述的思想完全符合这个模型,其公开表述大意是:为了打印高质量、无空隙的大型结构,前一层必须足够冷却以支撑新层而不变形,同时又必须足够热以与新层完全熔合;每种材料都有一个很窄的最佳打印温度区间,目标就是持续工作在这个区间内。
这个窗口的宽度,就是一台 LFAM 装备工艺宽容度的直接度量。
7.3 为什么大型零件会"热失控"
把 1.3 节的结论量化。对一个厚度为 h 的平板状零件,其向环境的散热主要通过上下表面。单位面积的散热热流约为:
qout≈heff⋅(T−T∞)
其中 h_eff 为综合换热系数(自然对流约 5–10 W/m²·K,强制风冷可达 30–100 W/m²·K)。而单位面积的产热功率为:
qin=ρ⋅CR⋅ΔT⋅cp
其中 ρ 为密度,CR 为沉积速率(每秒沉积的高度),ΔT 为熔体温度与环境温度之差,c_p 为比热容。
当零件很矮时,热量可从上下两面有效散出;当零件长高后,新增的沉积热必须通过已经变厚的热阻层向下传导,而旧的成型层本身也在持续积累热量。结果就是:
零件底部累积热量最多(既接受上面各层的热传导,又长时间处于高温状态);
中部形成一个缓慢升温的"热库";
若产能需求迫使层间时间过短,则某一层到位时前一层尚未降到 T_max 以下,塌陷随之发生。
这就是 LFAM 中最典型的失效模式:不是打印机坏了,而是热的账算错了。
7.4 定量模型:够用的传热学
要真正计算上述过程,工程上有三级精度的建模方法,从简到繁:
(1)集中参数/牛顿冷却:最快的一阶估计
把一条刚沉积的道视为温度均匀的整体,向环境以牛顿方式散热:
ρVcpdtdT=−hA(T−T∞)
解为指数衰减:
T(t)=T∞+(T0−T∞)⋅exp(−t/τ),τ=hAρVcp
注意τ ∝ V/A,也就是再一次出现第 1.3 节的那个尺度比。对这个模型而言,道越粗(V/A 越大),时间常数越大,冷却越慢。工程上可以直接用 τ 来估算最小层间时间:通常需要等待 1.5–3 个 τ 才能让表面降到安全区。
(2)有限厚/有限 Bi 数的平板瞬态导热
当 Bi = h·L/k 不再远小于 1 时(LFAM 中非常常见——聚合物导热系数仅约 0.15–0.4 W/m·K,而道宽可达 10 mm 以上),内部温度梯度不可忽略。此时解一维瞬态导热:
∂t∂T=α∂x2∂2T,α=ρcpk
给定对流边界条件,解为级数形式。工程上常用两个近似:
短时间/深处:半无限体近似——把界面视为两个半无限体的接触,接触面的瞬时温度为:
Ti=e1+e2e1T1+e2T2,e=kρcp
这个公式非常有用:它说明新热层覆盖旧冷层时,界面温度由两者的热 effusivity 加权决定,而不是简单平均。它解释了为什么预热基底(提高 T₂)能显著提升界面温度。
长时间:一阶近似(lumped first term)——保留级数第一项即可,用于长期缓慢降温趋势的外推。
(3)有限元 / 数字孪生
真实的 LFAM 建模需要考虑:随打印推进的移动热源 + 材料添加(element activation)、随温度变化的比热与潜热(半结晶材料的结晶潜热不可忽略)、辐射在高温段的贡献、接触热阻(层间实际接触面积远小于表观面积)、夹具与环境的热沉。
工业界正在推进的方向是把这一模型放到离线切片阶段做"前瞻式工艺规划",并在打印中用实测温度校正——这是第 9 章要讲的闭环控制核心。
7.5 层时间约束:产能的真正上限
把上面所有内容压缩成一个可执行的算式。对某一层而言:
tlayer≥tcool
而层时间由几何与速度决定:
tlayer≈v⋅WbeadAlayer
其中 A_layer 为该层的面积,v 为沉积速度,W_bead 为有效道宽。
矛盾由此产生:想要提高产能,就要提高 v 或增大单层面积利用率,但这会缩短层时间。层时间一旦低于 t_cool,就必须等待——这就是为什么实际 LFAM 打印中经常出现"机器停下来等待冷却",或者被迫在零件上"多打印几个分区"来人为拉长层间时间。
由此得到一条非常重要的产能公式:
实际产能=min(挤出机最大输出,零件体积受热约束的最小打印时间)实际产能=min(挤出机最大输出,受热约束的最小打印时间零件体积)
大多数 LFAM 用户在项目后期会发现,限制产能的是第二项。这也是为什么高端设备同时提供加热舱(延长保持在窗口内的时间)与强力风冷(加速降到 T_max 以下)——两者都是为了把"必须等待的时间"压缩掉。
7.6 高度方向的温度梯度
一个大尺寸零件沿高度方向上的典型问题:
|
|
|
|
|---|---|---|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
工程对策:
变工艺参数(Variable process parameters):随高度调整打印速度、风量,甚至层厚;
分区/分段打印:把大零件拆成若干"区",让每个区的层时间自然拉长;
多打印头并行:把一个零件分区给两个机头同时打印,可以在不缩短单层总时间的前提下提高整体产能——这是双龙门方案的一个隐性优势;
随行辅助热源/冷源:紧跟在机头后面的热风刀或冷风刀。
7.7 残余应力与翘曲
热梯度和相变收缩会留下残余应力。三个来源:
热收缩不均匀:外表面先冷,内部后冷,内部收缩时被外层约束,形成内部拉应力、表层压应力;
结晶收缩(仅半结晶材料):结晶相密度高于无定形相,体积收缩可在 1% 量级;
界面约束:已固化部分与新附着部分之间的相互牵制。
后果包括:翘曲(尤其是大平面件)、打印中与台面脱离、开裂(Z 向薄弱面)、打印完成后的长期尺寸漂移(因为残余应力会在数周内缓慢松弛)。
对策:
|
|
|
|---|---|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
7.8 闭环热控制:从"看温度"到"控窗口"
目前较先进的做法是引入在线红外热像(thermography)闭环。以 Thermwood 的做法为代表:系统在打印过程中持续提供零件的实时伪彩热像,把"该材料的最佳层间温度窗口"映射为某个特定颜色(例如绿色),操作员或控制器只需维持"持续打在绿色上"。
控制律的逻辑很简单——太热就加风冷或放慢打印,太冷就提速或减少冷却。但工程价值很高:它把第 6、7 章全部复杂的理论,压缩成了一个人可以理解、闭环可以执行的单一观测量。这类系统通常还与层间自动控时、以及第 9 章要讲的在线几何测量联动。
红外热像的工程价值:在 LFAM 中,温度场是看不见的,但它是决定成败的第一变量。红外热像仪把不可见的温度场变成可见的颜色分布,使操作员和控制系统都能实时判断当前状态是否在工艺窗口内。这是 LFAM 从"经验试错"走向"科学控制"的关键一步。
7.9 一个能耗与热平衡的量级算例
给一个粗略但有指导意义的估算。假设某 LFAM 系统以 CF-ABS 打印:
沉积速率:50 kg/h ≈ 0.0139 kg/s
比热容 c_p ≈ 1500 J/(kg·K)(加纤后略低)
熔体温度 230 ℃,环境温度 25 ℃,温差 205 K
无定形材料几乎无结晶潜热
则每秒注入零件的热量约:
0.0139×1500×205≈4.3 kWPin≈0.0139×1500×205≈4.3 kW
这是一个很有意思的数字:在 50 kg/h 的沉积速率下,真正进入材料并需要被"带走"的热量只有约 4 kW 量级。但这并不意味着整机电耗只有几千瓦——实际还包括:
机筒加热器的维持功率(保温损耗);
螺杆驱动的机械功率(转化为剪切热的能量最终也要散掉);
加热床与环境舱的加热功率(对大台面而言这一项常常远超上述值);
运动系统、送料风机、真空上料、除尘、空调等辅助功率。
因此对大型系统而言,热管理(尤其大面积的热床与环境舱)往往是比挤出本身更大的能耗项。这也是为什么工件尺寸接近台面尺寸时,单位质量能耗最低;而打印小零件时单位质量能耗反而高得多。
第 8 章 运动系统与几何控制
8.1 精度链:误差从哪里来
LFAM 的最终尺寸误差是多个环节误差叠加的结果。把这条"精度链"拆开,才知道该在哪里花钱:
|
|
|
|
|---|---|---|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
关键认识:在 LFAM 中,工艺误差通常远大于运动误差。一台重复精度 0.05 mm 的龙门,最终零件的尺寸公差仍然只能保证在毫米级甚至毫米/米级。这就是为什么 LFAM 必须走"近净形 + 减材精加工"的路线,而不是指望一次性打印到尺寸。
8.2 传动方式的选择
齿条齿轮(rack and pinion):行程超过数米时的标准选择。原因很实际——滚珠丝杠的长径比限制使其在数米以上会出现临界转速和自重下垂问题,且成本急剧上升。齿条的优点是无长度限制、刚性好、维护简单;缺点是回差(需双齿轮预紧伺服或消隙机构)与齿距误差(可通过布局高精度刻度尺进行全场补偿)。
滚珠丝杠:适合短轴(通常 2 m 以内)和需要高刚度的 Z 轴。在 LFAM 大型机中通常用于 Z 或作为机器人 Z 的可动立柱。
直线电机:速度和平滑性最好,无机械磨损,但成本高、散热与防护要求高、对大推力场合不经济。在 LFAM 上应用有限。
机器人:本质是六组伺服关节串联,其优点是包络内的任意姿态可达,缺点是刚度沿工作空间剧烈变化——同一负载在手臂完全伸展时与收拢时的末端变形可能相差数倍。因此选用机器人做 LFAM 时,必须:
8.3 挤出与运动的同步:LFAM 的核心实时问题
这是 LFAM 控制中最容易被低估、也最容易出问题的环节。问题可以这样理解:
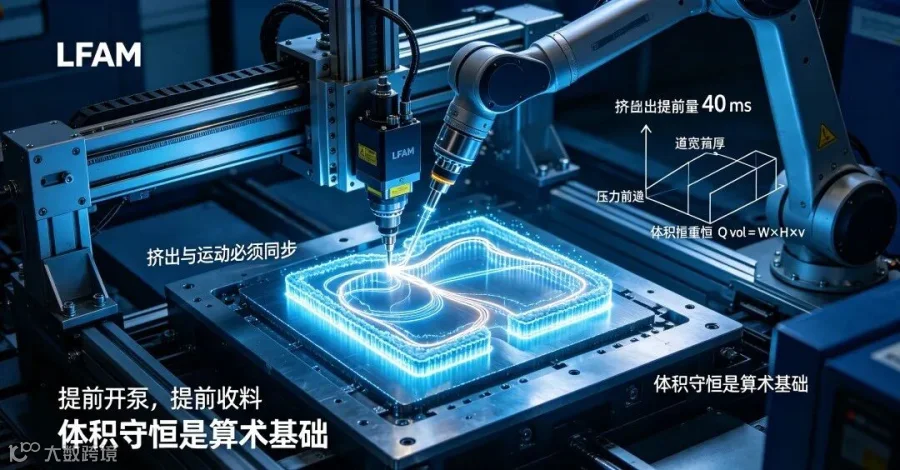
挤出机不是瞬时器件。下达"开始挤出"的命令后,从螺杆转动、熔体压缩、经过滤器与流道,到熔体真正从喷嘴出来,存在显著的滞后。反过来,停止挤出后,由于系统内的压力仍会释放,熔体还会继续流出一段时间。
ORNL 团队在公开访谈中给过一个非常具体的描述:必须在龙门开始运动前约 40 毫秒就要把泵打开,同样在到达转角前约 40 毫秒就要先关掉;如果龙门停下并抬升,还会把材料拉起来形成尖峰,这些尖峰硬化后甚至可能损坏设备,因此需要用特别的圆形收尾动作把尾巴"甩掉"。
这个40 ms的数字极有代表性,它给出的工程含义是:
必须在路径规划层做前瞻(look-ahead),把挤出命令提前数十毫秒下发;
必须在转角处做减速与提前收挤出,否则会出现堆料(bulge);如果收得太早则出现缺料(thinning);
这本质上是一个与桌面打印中"压力提前(pressure advance / linear advance)"相同的问题,只是时间常数大了一个数量级以上,因此更无法忽略。
现代系统中的做法通常是把这层逻辑做成带时间常数的流量前馈滤波器:
Qcmd(t)=Qtarget⋅[1+τ⋅dtdQtarget]
具体实现还要考虑:熔体路径的弹性(相当于一个阻尼—弹簧系统)、喷嘴处的压—流非线性(幂律流体的 ΔP 与 Q^n 关系)、以及过滤器两侧的压差。
8.4 体积守恒:所有命令的算术基础
无论多复杂的系统,最终都归结到这个关系:Qvol=W×H×v
换成螺杆转速的形式:
每转排量Nscrew∝每转排量W×H×v
一个算例:假设喷嘴有效道宽 W = 10 mm,层厚 H = 4 mm,移动速度 v = 100 mm/s,材料熔体密度约 950 kg/m³。
10×4×100=4000 mm3/s=4 cm3/sQvol=10×4×100=4000 mm3/s=4 cm3/s
换算为质量流量:4 cm³/s × 0.95 g/cm³ ≈ 3.8 g/s ≈13.7 kg/h。
再反算:若某机头最大输出为 30 kg/h,则在该道截面下的最大可持续速度约为:
30 kg/h/0.95 g/cm310×4 mm2≈8772 mm3/s40 mm2≈219 mm/svmax=10×4mm230kg/h/0.95g/cm3≈40mm28772mm3/s≈219 mm/s
这个简单的计算是工艺规划的第一步,它立刻告诉你:在这个尺度下,速度上限不是由电机的额定速度决定的,而是由塑化能力决定的。这也解释了为什么 LFAM 装备的实际打印速度看起来并不快(常见的几百毫米每秒,而不是数米每秒)——因为要维持大截面。
8.5 道形与宽高比:形状的约束
一条沉积的道,其截面形状取决于:
喷嘴几何:圆孔喷嘴给出的道近似矩形(带圆角),因为侧向自由表面被相邻道或空气约束;
挤出比(over-extrusion ratio):实际挤出量 / 理论填充量,通常略大于 1,以保证密实;
压平效应:喷嘴底面与前一层的间隙决定了道被压扁的程度;
熔体黏度与表面张力:低黏度会更趋于摊开;
重力:对超大喷嘴(10 mm 以上)在慢速下明显;
挤出胀大效应(巴勒斯效应):高分子熔体在喷嘴内部受到压缩剪切,分子链被拉伸取向;流出喷嘴,约束消失,分子链回弹,挤出料带截面尺寸大于喷嘴孔径。LFAM 切片软件的料带宽度模型,必须纳入挤出胀大补偿。玻纤填充体系,玻纤限制高分子链回弹,挤出胀大效应弱于纯树脂。
工程经验范围是道宽与层厚之比在 1.2–2 之间。比值过大会导致侧向流淌和"圆化",过小则导致层间结合面积不足。
这也是喷嘴直径的分档意义:一台 LFAM 装备通常提供多个可换喷嘴(公开规格常见如 2–18 mm、4–24 mm 的范围),喷嘴口径直接决定了最小 feature 尺寸与最小壁厚。经验上,最小壁厚大约等于 1–2 个道宽,约为 5–15 mm(视喷嘴口径而定),这是 LFAM 设计时必须接受的粒度。
8.6 分区填充与路径策略
LFAM 的路径策略远比桌面打印重要,因为它同时决定了质量和产能。主流策略:
|
|
|
|
|---|---|---|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
关键点:每一处起停都会造成一次缺料/堆料与一次热扰动,因此 LFAM 的切片策略应尽量减少起停次数而非仅仅缩短空行程。这一点与桌面 FFF 的思路有显著差异。
8.7 非平面与多轴打印
机器人式 LFAM 的最大优势之一是能在任意姿态下沉积。这带来几个新能力,也带来新的复杂度:
刀具中心点控制(类似 RTCP/TCP 补偿):机器人需要围绕喷嘴尖端旋转姿态,而保持喷尖位置不变;
倾斜沉积会导致重力方向的 slumping 偏离,需要用有限元或经验修正道的压扁量;
切片不再是平面切:需要曲面层或"偏距曲面(offset surface)"概念;
后置处理复杂:机器人语言和 CNC 语言不同,一些平台选择用 Siemens Sinumerik 加 Run MyRobot 这样的方案,让机器人运动学完全集成到 CNC 系统中,由同一个数控内核插补(CEAD 的 AM Flexbot 即采用这种路线)。
8.8 调平、Z 控制与层厚一致性
LFAM 打印几十到几百层,任何系统性 Z 误差都会累积。常用手段:
网格补偿(bed mapping):用测头或激光位移传感器在全台面建立高度场,在 Z 指令中叠加补偿;
在线测高:在路径中周期性地(或在每层开始时)测量实际已打印面高度,反馈修正下一层的 Z;
Z 轴直接测量而非指令估算:Z 的实际高度应来自实际测量,而非"层厚 × 层数",因为材料收缩和压缩会使实际高度系统性偏离名义值(这在 7.6 节已经提到)。
8.9 动力学:振动与加加速度
大型龙门或机器人携带数十千克甚至上百千克的机头,加减速的影响不可忽略:
加加速度(jerk)限制:突变加速度会激起结构振动,表现为打印表面的振纹;
象限凸起(quadrant glitch):反向时的摩擦换向导致的位置滞后;
同步性:多轴联动时必须保证所有轴的动态特性匹配,否则圆弧和斜线会失真;
前馈控制:采用加速度前馈、摩擦前馈与陷波滤波器,是高端系统的标配。
8.10 关于压缩轮的再讨论
第 6.5 节已经提到压缩轮。从运动系统角度看,它还有一个额外的价值:把"层厚由喷头 Z 决定"改成了"层厚由机械限位决定"。这大幅降低了 Z 误差的累积敏感性,也是在 Thermwood 公开资料中压缩轮被认为是能得到千分之一英寸级道精度的原因。代价是增加了机头结构复杂度、增加了运动部件的质量和可能的干涉限制。
第 9 章 软件链与过程控制
9.1 从模型到成型:完整数据流
LFAM 与桌面打印最大的不同在于"工艺准备"这一步的权重。在桌面打印里,切片参数主要影响表面质量和强度;在 LFAM 里,切片参数直接决定了热历史是否符合第 7 章的窗口约束,从而决定零件是成功还是废品。因此 LFAM 的切片软件往往需要具备"热感知"能力:估算每层的层时间、预测界面温度、并在超过阈值时自动调整路径分区或插入等待。
9.2 大型模型的切片难点
一个典型的 LFAM 零件(数米尺寸)如果用精细网格表达,三角面片数量轻松达到千万级。这带来几项具体困难:
|
|
|
|
|---|---|---|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
行业趋势是"从模型直接到刀路"(direct slicing),跳过中间网格。特别是当零件本身就是通过参数化或生成式设计(拓扑优化、骨骼结构)生成的时候,直接由 implicit geometry 或 T-spline 生成层截面在质量和效率上都更优。
9.3 实时监测与控制:什么是真正有价值的闭环
LFAM 的过程监控可以做很多事,但真正应该闭环的只有少数几个量。按优先级排序:
(1)熔体压力闭环(最重要)
在机头出口处安装熔体压力传感器,把压力作为被控量,由控制器动态微调螺杆转速(或熔体泵转速)。这是实现"无论工况如何变化,输出流量始终符合命令"的关键手段。
有了压力闭环之后,可以实现的控制包括:
恒压力沉积:维持喷嘴处压力恒定,使道宽均匀;
恒流量沉积:直接控制输出流量,这是道截面体积守恒的实际执行者;
过载保护:压力超限时自动降速或报警,避免损坏机筒与传动。
(2)界面温度闭环
如 7.8 节所述,用红外热像或点温仪测量界面温度,反馈调节打印速度、风量或层间等待时间。这是把第 6、7 章的理论变成可执行控制律的直接体现。
(3)几何在线测量
在机头上安装激光轮廓传感器或线激光扫描仪,在打印过程中测量:
已打印层的实际高度(用于下一层 Z 修正);
道宽实际值(用于流量校准);
表面缺陷(缺料、堆料、气孔开口)。
这是最有价值也最有难度的一类闭环,因为它是唯一直接针对最终几何精度的。它同时是第 8.8 节 Z 累积误差问题的根本解法。
(4)缺陷检测与人工智能
用相机或热像数据配合机器学习识别:缺料、塌陷前兆、球化、层间开裂、异物、喷嘴积料等。这里的一个现实约束是:LFAM 的废件成本极高,因此"提前发现问题以便止损"往往比"事后检测"更有价值。一个能在塌陷前 30 分钟给出预警的系统,其价值远大于一个事后判定合格率的系统。
9.4 控制架构的选择
|
|
|
|
|---|---|---|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
关键要求:挤出控制和运动控制必须在同一个时间基准上协调。如果运动控制在 CNC 里以 1 ms 周期运行,而挤出控制在另一个 100 ms 周期的系统里,那么第 8.3 节讨论的数十毫秒级同步就无从谈起。因此高端系统倾向于把两者放在同一个实时域内(通常是 CNC 内核 + EtherCAT 类的实时总线,把挤出驱动器也挂在同一总线上)。
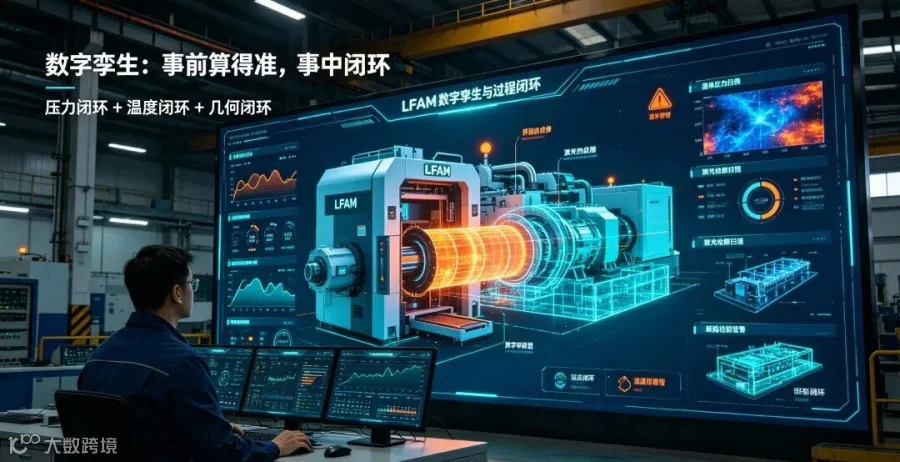
9.5 数字孪生:从"事后看着像"到"事前算得准"
目前 LFAM 最缺的是什么?答案是:一个完整、快速、可用的 LFAM 过程数字孪生。
学术界和工业界都在推进的方向包括:
针对大型单螺杆的特殊流动,建立熔化区流场预测模型;
半解析方法:介于纯解析(快但假设多)与全数值(准但慢)之间,用较低计算资源得到较复杂问题的解;
熔体温度与界面温度的预测模型,用于离线工艺规划;
打印过程中的实时校正(用实测数据修正模型参数)。
务实的判断:在未来几年内,完全免调机的数字孪生还不太现实。但"预训练好模型 + 现场少量标定件校正"的混合路线已经在装备和大型用户那里落地,这是当前的最佳实践。
9.6 数据、追溯与工艺固化
LFAM 一旦进入批量生产(特别是航空航天工装、热压罐模具、船用构件),追溯性就变得强制性:
每台打印都应完整记录:批次号、干燥参数、各温区实际温度曲线、压力曲线、每层实际层时间与沉积速度、环境舱温度、报警与干预记录;
这些数据既是质量证据,也是下次优化工艺的输入;
建议建立"材料批次—工艺参数—零件序列号"的三级档案体系。
第 10 章 后处理与精度工程
10.1 LFAM 的精度现状:要有正确的预期
给一个务实的参考:LFAM 打印件的典型尺寸公差大致在总长的 0.5% 量级或更松(具体取决于材料、结构、设备与工艺成熟度),显著松于丝材 desktop FFF,但这是"米级零件"语境下的合理水平——把它换算成绝对值:一个 2 m 的零件,0.5% 就是10 mm。
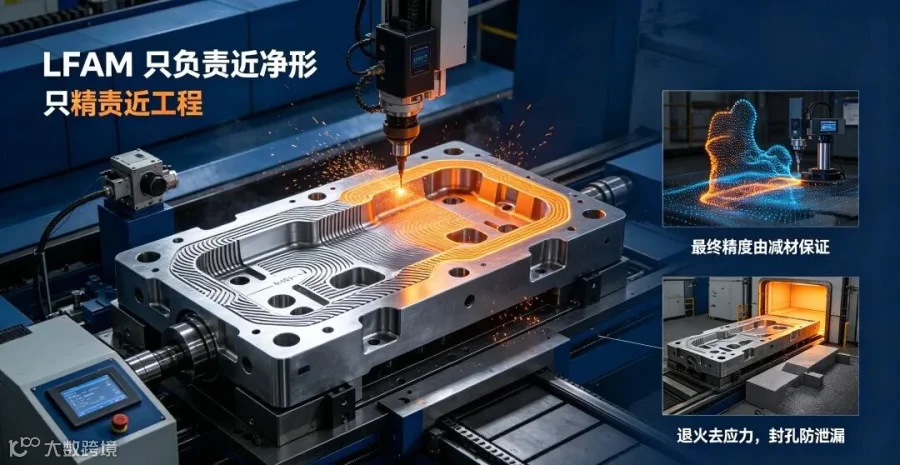
这个事实直接导出 LFAM 的工程范式:
LFAM 只负责"近净形",最终精度必须由减材工序保证。
10.2 增减材复合:为什么这是正确答案
把打印和铣削放在同一台设备上的收益,远大于"省一次装夹":
重新建立基准:打印几百层后,实际几何必然偏离名义值。中途铣削可以把已打印的部分修成一个精确的基准面,后续所有层都相对这个真实基准继续生长;
消除累积误差:每 N 层铣一次,Z 累积误差就被清零一次;
处理榫接与接口:需要在打印件上加工用于拼接的台阶、孔位、定位销孔的场合,可以在打印过程中完成;
处理难打印区域:某些结构(例如陡峻曲面、薄壁)与其打印,不如打印成实心块后铣出。
这类系统的典型配置是双龙门(一个打印头 + 一个铣削主轴,各自独立运动),或是带自动换刀的机器人单元(机器人换上铣削主轴模块)。公开资料中 Thermwood 的 print-and-trim 系列、CEAD 的 AM Flexbot 铣削升级包、Caracol 的自动换刀选件都属于此类。
10.3 退火与去应力
工装和模具是 LFAM 最主要的应用,而它们往往要在 elevated temperature(如热压罐 120–180 ℃)下工作。如果打印残余应力不去除,模具在第一次加热时就会变形。
典型退火工艺要点:
保温温度通常略高于 Tg(无定形)或低于 Tm 但足以松弛(半结晶);
升温必须缓慢(尤其对厚大件,因为聚合物导热差,内外温差会造成二次应力);
保温时间取决于厚度,工程上常以每 25 mm 厚度保温 1 小时作为起点;
冷却必须受控且缓慢,理想状态是随炉冷却;
对半结晶材料,退火同时会提高结晶度,这会带来尺寸微变与刚度变化,需要预先评估。
10.4 表面处理
打印表面天然带有明显的道纹(ribbed texture)。处理方式根据具体用途:
|
|
|
|
|---|---|---|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
一个反复强调的工程教训:如果模具要在热压罐中真空使用,不能只靠涂层封孔。Thermwood 公开资料中反复强调其打印结构致密到可以直接承受真空而无需额外涂层——正是因为太多项目在"打完-涂一把-进罐-漏气"上翻过车。
10.5 检测方法
|
|
|
|
|---|---|---|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
10.6 缺陷图谱与诊断速查
|
|
|
|
|---|---|---|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
第 11 章 典型装备与技术参数对比
下表数据来自厂商公开发布的产品资料、技术手册与公开媒体报道整理,不同来源口径不一(如"最大输出"与实际可持续输出、"成型包络"与"推荐使用区"常有差异)。以下内容用途是建立量级概念,正式选型请向厂商索取最新的正式规格书并做打样验证。
11.1 代表性龙门式 / 大型机床式装备
BAAM(早期系统)
制造商/来源:Cincinnati + ORNL(美国)
架构:龙门 + 单螺杆颗粒挤出。
成型能力:早期约 2 m × 4 m 级;后续产品线覆盖约 11.7 ft × 5.4 ft × 3 ft 至 20 ft × 7.5 ft × 6 ft。
沉积能力:早期约 40 lb/h;后续约 80 lb/h;新一代挤出头公开提及可达 45–68 kg/h。
备注:颗粒 carbon fiber ABS 起步;ORNL 通过新螺杆设计大幅提升流量。
LSAM 系列
制造商/来源:Thermwood(美国)
架构:双龙门(打印 + 铣削),可选动台。
成型能力:从 10 ft × 10 ft 到超过 100 ft 长;LSAM 1520 约 3048 × 4572 × 6096 mm;LSAM 1540 约 3048 × 4572 × 12192 mm;另有 5 ft × 10 ft 入门配置。
沉积能力:打印芯 40 mm 约 200 lb/h,60 mm 可超过 500 lb/h;可选 100 / 200 / 500 lb/h 三级。
备注:螺杆 + 熔体泵;机筒供热占比 >60%;压缩轮;支持垂直层打印;工作温度可达约 450 ℃。
MasterPrint
制造商/来源:Ingersoll Machine Tools + ORNL(美国)
架构:超大型龙门。
成型能力:公开报道最大机型约 100 ft × 20 ft × 10 ft。
沉积能力:150–1000 lb/h。
备注:面向大型航空工装;缅因大学 7.6 m 船体即由该类设备完成。
11.2 代表性机器人式装备
AM Flexbot
制造商:CEAD(荷兰)
架构:六轴机器人(如 Comau NJ60-2.2 / NJ165,负载 60 kg 级)+ 直线地轨 + Sinumerik 840D 控制。
挤出头选项:四种压出单元——E25(最大 12 kg/h,喷嘴 2–18 mm,30 kg)、S25(24 kg/h,2–18 mm,40 kg)、E40(60 kg/h,4–24 mm,70 kg)、E50(84 kg/h,4–24 mm,170 kg);最高 400 ℃。
关键特点:把机器人运动学嵌入数控内核;机械互锁式打印床;可选铣削单元、转台、加热床;可选装动态流量控制。
Heron AM
制造商:Caracol AM(意大利)
架构:六轴机器人(KUKA / FANUC / ABB),加地轨可达约 15 m × 7 m × 6 m 包络。
挤出头选项:HA(高精度)约 2 kg/h,喷嘴 1–5 mm,350 ℃,头重 16 kg;HV 约 12 kg/h,2–8 mm,450 ℃,45 kg;HF(高流量)约 30 kg/h,5–18 mm,450 ℃,75 kg;xHF 约 75 kg/h,5–24 mm,450 ℃,205 kg,8 个加热区。
关键特点:挤出头可快速互换;EN9100 与 ISO 9001 认证(面向航空工装);自动换刀实现增减材一体;Eidos 软件栈覆盖切片到集群管理。
11.3 读表要点
读表要点一:注意到机头质量与输出能力的强相关性。xHF 级挤出头达到 205 kg,这已经超出多数中型机器人的额定负载能力。这就是为什么"最大输出"不是可以随便标定的数字——它受限于机器人的负载曲线、reach、以及动态性能。
读表要点二:注意"同一平台上可换挤出头"这一趋势。它把"精度"和"产能"这对矛盾从"买两台设备"变成了"换一个头"。这是近十年 LFAM 装备最重要的商业化进步之一。
读表要点三:最大流量往往不是实际工作点。受第 7 章的热约束限制,实际可持续沉积速率常常只有最大值的几分之一。选型时应向厂商询问"在典型材料与典型层厚下的可持续输出",而不是只看峰值数字。
读表要点四:铣削能力的存在与否,决定了该设备能否用于公差件。如果没有在位减材能力,就必须自己安排 CNC 工序和由此产生的搬运、基准重建成本。
11.4 输出能力的量级谱系
高精度级:约 2 kg/h,典型喷嘴 1–5 mm。适用细节、薄壁、表面要求高的零件;慢但精细。
中等流量级:约 12–25 kg/h,典型喷嘴 2–12 mm。适用通用工业零件、中等尺寸工装。
高流量级:约 30–60 kg/h,典型喷嘴 5–18 mm。适用大型模具、船体分段、建筑构件。
超高流量级:75 kg/h 以上,最高可到 500 lb/h 以上,最大喷嘴可达 24 mm 及以上。适用超大航空工装、船体、一体化大件。
第 12 章 典型应用场景与工艺要点
12.1 复合材料模具与热压罐工装(最成熟的应用)
这是 LFAM 最具经济合理性的场景,原因是它同时享受了三项优势:
传统路线成本高:大型复材模具通常用钢或殷钢(Invar)加工,材料与加工成本高、周期长;
LFAM 的关键要求正好匹配:可以用 CF/GF 增强材料把热膨胀系数降到接近零件要求;要求较高的尺寸稳定性而非绝对精度,因为最终会铣削;
可上机后立即铣削:打印 + 铣削是标准路径。
典型的公开案例(ORNL/MIT 等文献中提到)包括:风力发电机叶片的铺层模具、波音 777X 的修边钻孔夹具。这类工装的价值主张非常清晰:交付周期从数月缩短到数周,重量大幅下降(相比金属工装可达 60–80% 量级的减重),并且可以直接打印出随形冷却/加热通道等传统加工难以实现的结构。
工艺要点:务必做真空密封评估(打印致密度)、务必退火去应力(热压罐升温时变形是致命问题)、务必考虑模具在热压罐温度下的模量衰减。
12.2 航空航天工装与夹具
Caracol 公开的一个案例很有代表性:用 LFAM 加 CNC 后处理制造的铣切/钻孔工装与冷层压模具,成型尺寸约1650 × 1000 × 400 mm,重约100 kg,相比传统方案减重可达80%,交付周期从约12 周缩短到 5–6 周,成本降低可达50% 以上,表面粗糙度可达约1.2 μm、公差约0.2 mm(均在 CNC 后处理之后)。
这个案例清楚地说明了 LFAM 的价值链分工:
LFAM 负责快速近净成形 → CNC 负责最终精度 → 二者在同一装夹或同一设备上完成。
12.3 船舶与海洋结构
LFAM 在船舶领域的适配度高得惊人——大型、曲面、小批量、单件价值高。公开示范包括缅因大学用 Ingersoll 设备打印的约7.6 m 长、重约 5000 lb船体,以及用 LFAM 直接制造船体模具的方案(有文献指出可以省去昂贵的涂层与钢制内部支撑结构)。
为什么适配:
船体天然是自由曲面,机器人式 LFAM 的多轴沉积能力正好发挥;
传统玻璃钢模具需要先造阳模再翻阴模,工序长;LFAM 可以直接实现一步成型;
可以实现拓扑优化的内部结构,而不局限于壳板加骨架。
工艺要点:PP-GF(玻纤增强聚丙烯)在这类场景中常被推崇——比重低、耐水、耐化学、成本可控,适合替代玻璃钢或铝合金结构件。CCS GD019-2026 船用增材制造指南对船用承载构件的装备确认、材料可追溯、过程数据记录、Z 向力学性能评估、无损检测和残余应力评估提出了明确要求,详见第 14 章。
12.4 建筑、模板与市政
这是最具想象力但也最容易高估的领域。LFAM 在建筑中的两类落地性较强的应用是:
混凝土浇筑模板(formwork):LFAM 打印异形模板,浇筑后拆除或保留。相比传统木模/钢模,异形成本优势明显;
非承重或半承重建筑构件:立面、雨棚、座椅、小品、景观。
需要注意:结构承重件的认证路径极其漫长,目前 LFAM 在建筑领域的落地应务实地定位在非结构件与模板上。
12.5 交通车辆
从 Local Motors 的 Strati 电动车(约 44 小时完成五个车身部件)到 ORNL 复刻的 Shelby Cobra(公开报道称整车 635 kg,其中约 227 kg 为 LFAM 打印件,使用含短切碳纤维的 ABS),再到 ORNL 的 AMIE 项目(把 3D 打印的房子与天然气混动车作为一个能源系统整体演示),LFAM 在车辆领域展示了极强的能力,但商业化落地主要集中在:
原型车与小批量车身;
客车/工程车内外饰件;
替代传统玻璃钢的壳体:在耐腐蚀、轻量与小批量三个维度上同时占优。
12.6 其他:能源、艺术、市政
风电:叶片模具、机舱罩、检修平台;
铸造:LFAM 打印的砂型替代或直接作为铸造模样,特别适合单件大型铸件;
艺术与公共空间:大型雕塑、装置、座椅;这类应用对公差几乎无要求,是 LFAM 最容易获利的市场,也是许多服务商的现金流来源;
应急与野外:可移动式 LFAM 用于临时设施。
12.7 应用选择的一条实用判据
把以上场景抽象成一条判据:LFAM 最适合的零件通常同时满足以下三条中的两条以上:
大:至少一个维度超过 1 m,使得传统减材的材料浪费或模具费用显著;
贵/慢:传统路线的交期以周或月计,或者单件价格高到足以承担设备成本;
少:批量小到开模具不划算,但又不是纯粹的一次性样品。
同时满足三条的,是 LFAM 的最佳打击点。
第 13 章 经济性、选型与技术趋势
13.1 单位零件成本模型
LFAM 零件的成本可以拆成六项。理解每一项的行为,才能判断某零件到底该不该用 LFAM。
|
|
|
|
|---|---|---|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
C=Cmat+Cmachine+Cenergy+Clabor+Cpost+Crisk
关键判断:LFAM 真正省钱的三个杠杆是材料成本、废料减少(对照整块材料铣削的极高材料去除率)与交付周期。真正花钱的两个坑是设备利用率不足和后处理。
13.2 与减材路线的对比:买飞比(Buy-to-Fly)
一个非常有力的对照概念是买飞比(buy-to-fly ratio)——即"采购的材料重量 ÷ 最终零件重量"。
用整块铝或工程塑料铣削大型零件时,材料去除率常达70–95%,买飞比3–20 倍;
LFAM 几乎是按净形沉积,买飞比接近1.05–1.3(加上必要余量)。
对于单价高的材料(PEEK、PPS、PEKK),这几乎是一票否决级别的优势。
但同时也要诚实承认 LFAM 的三项劣势:
Z 向性能弱(第 6 章)——不适用于三向均匀承力件;
尺寸精度依赖后处理(第 10 章)——不能期望"打印即成品";
单件成本高时无法竞争:形状简单、可用标准型材或钣金解决的小件,永远不该用 LFAM。
13.3 选型检查清单
在实际选购 LFAM 装备前,建议按下列顺序逐项确认。这份清单的顺序是有意的——前三项决定了方案是否成立,后面的才是优化项。
第一层:方案可行性
最大零件尺寸与重量是多少?(决定架构、成型包络、承载能力)
要求的公差在哪里?(精度不可谈判)如果需要优于 ±0.5 mm/m,必须配备在位减材能力。
材料是什么?是否需要 450 ℃ 以上?是否必须加纤?是否需要处理 PA/PC 类的干燥要求?
第二层:工艺能力
可持续输出 vs 峰值输出:要求厂商在指定材料和层厚下给出可持续速率,并做实地打样。
热管理能力:是否有热像闭环?是否可以分区控制?基底最高温度?——这决定了工艺窗口的宽度。
是否有熔体泵:这直接影响道宽一致性与喘振表现。
挤出—运动同步的前瞻能力:询问是否能做到几十毫秒级的挤出提前/滞后补偿。
Z 实测 / 在线测高能力:关系到第 8.8 节的累积误差问题。
第三层:生产可用性
能否处理所需的原料形态(回收碎片、低堆密度料是否需要强制喂料);
换料清洗流程需要多久(多材料应用时这是产能杀手);
连续运行能力:是否支持断料续打印?是否支持断电续打?(对数十小时级的打印至关重要)
数据记录与追溯能力;
本地服务能力与备件供应。
第四层:场地与配套
厂房:尺寸、地坪承载、是否有独立基础;
电力:挤出加热 + 热床 + 环境舱 + 干燥 + 除尘的总功率需求;
通风与废气处理:ABS、PA 打印的 VOC 与微尘不可忽略;
材料储存:干燥设施、料仓、防潮储存;
安全围栏:机器人系统须符合相关机械安全标准(如 ISO 10218 系列、ISO 13849、ISO 14120 等)。
13.4 技术趋势判断
下面是我认为真正重要、且在未来 3–5 年可见的六条趋势。前三条已经在发生,后三条还在早期。
(1)从"打得出来"到"稳定地打得出合格品"
LFAM 已经过了演示阶段。未来的竞争点不再是包络和输出,而是工艺窗口的宽度和过程的可重复性。这意味着:熔体压力闭环、温度场闭环、在线几何测量会成为高端标配,而不是选配。
(2)AI 辅助的工艺开发取代经验试错
LFAM 的参数空间太大(温度、流量、层厚、路径分区、热管理策略),靠人工正交实验永远探索不完。用少量实验 + 热—流模型 + 机器学习来推荐工艺参数,是目前最务实的方向。CEAD 等厂商已经把"动态流量控制"作为标准选项,这就是趋势的具体体现。
(3)数字孪生从"可视化"走向"可预测"
学术界正在补全几个关键缺环:大尺度单螺杆计量区的流场预测模型、界面温度的快速预测、以及过程模型的在线校正。谁先把预测精度做到足够好,谁就能把调机成本降一个数量级。
(4)连续纤维与高性能复合材料的结构化应用
目前的 LFAM 主要依赖短切纤维。真正的性能跃升要靠可控取向的连续纤维。已经有系统在探索把连续纤维与颗粒基体同时沉积、形成类似传统复材铺层的结构。一旦成熟,LFAM 有可能从"做模具"升级为"做结构件"。
(5)回收料原样打印成为主流
颗粒路线本来就兼容回收料,随着碳约束收紧,"使用本地回收料直接打印大型件"会成为市政、建筑、景观领域的标准做法。当前的主要瓶颈是批次一致性与过滤,属于可通过工程解决的课题。
(6)标准化与认证
ISO/ASTM 52900 系列已经给出了基础术语与工艺分类,但 LFAM 专属的材料、工艺与检测方法标准仍不完善。航空工装领域已经开始有 EN9100/AS9100 体系下的认证实践(如 Caracol 平台),船用领域已有CCS GD019-2026落地,这标志着产业走向成熟。谁先拿到标准,谁就拿到了高端市场的门票。
第 14 章 船用合规与 CCS GD019-2026 要点
本章面向船用/海工 LFAM 构件的装备选型、工艺开发与认证人员。
14.1 GD019-2026 的定位与生效
CCS GD019-2026《船用增材制造指南》于2026 年 9 月生效,针对船用增材构件(包括熔融挤出增材工艺制造的构件)提出了装备、材料、工艺、检测与认证要求。机器人 LFAM、龙门 LFAM 都属于 GD019 覆盖的熔融挤出增材工艺范畴。
核心原则:船用承载构件对装备稳定性、数据溯源、缺陷控制的要求远高于普通模具打印。LFAM 从"试制工装"向"船用承载构件"拓展,必须以工艺稳定性、数据溯源能力、缺陷控制能力的标准化为前提。
14.2 装备与工艺确认
GD019-2026 要求:
设备需要验证:确认挤出系统、运动系统、传感系统稳定性;
工艺需要确认:在指定材料、指定参数下,证明工艺可重复地产出合格构件;
装备变更管理:挤出螺杆、熔体泵、喷嘴等关键件的更换需要重新确认。
对 LFAM 装备的具体含义:
熔体压力闭环、温度闭环、在线几何测量成为事实上的必需项;
装备的连续运行能力(数十至数百小时)必须经过验证;
建议保留转速—流量标定曲线、压力—流量背压关系曲线、温度窗口等基础工艺数据,作为设备确认的一部分。
14.3 材料可追溯
GD019-2026 要求:
原料批次:每批颗粒的牌号、批次号、供应商、出厂检测报告;
干燥记录:干燥温度、时间、含水率检测结果;
喂料记录:失重喂料机的质量流量日志。
对 LFAM 装备的具体含义:
储料仓、干燥单元、失重喂料机需要具备数据记录接口;
对于在线混配的双螺杆 LFAM,由于材料配方一致性风险,需要额外开展材料性能验证;
回收料的使用需要更严格的批次检测与重新造粒记录。
14.4 过程数据记录
GD019-2026 要求全程保存温度、压力、运动参数,可追溯。
需要记录的参数清单(建议):
各温区实际温度曲线;
熔体压力曲线(挤出筒、计量泵进出口);
每层实际层时间、沉积速度、路径;
环境舱温度、平台温度;
红外热像温度场数据(如配备);
激光形貌扫描数据(如配备);
报警与人工干预记录。
对 LFAM 装备的具体含义:
控制系统需要具备时间戳同步存储能力;
建议建立"材料批次—工艺参数—零件序列号"三级档案体系;
数据存储周期应覆盖构件的设计寿命或认证有效期。
14.5 力学性能评估
GD019-2026 明确要求:必须评估 Z 向层间性能,不能仅使用 XY 平面性能。
对 LFAM 装备与工艺的具体含义:
第 6 章的各向异性问题在船用构件中不可回避;
玻纤含量越高,Z 向性能衰减越明显,选材时需要权衡;
建议在工艺开发阶段就建立Z 向强度与 XY 向强度的比值作为工艺质量指标;
打印后退火可以作为提升 Z 向性能的补充手段,但需要验证退火对尺寸与结晶度的影响。
14.6 无损检测
GD019-2026 要求:根据构件等级,开展超声或者工业 CT 检测内部孔隙、夹杂。
对 LFAM 装备的具体含义:
第 4 章的孔隙、气泡缺陷(水分汽化、裹气、道间间隙、未熔颗粒)是检测重点;
装备层面的对策(干燥系统、失重喂料、熔体压力监测、激光线扫形貌检测、合理喷嘴间隙)需要与检测结果形成闭环;
对于关键承力构件,建议在工艺开发阶段就建立孔隙率与工艺参数的对应关系。
14.7 残余应力评估
GD019-2026 要求:大型构件残余应力需要评估,必要时退火。
对 LFAM 装备与工艺的具体含义:
第 7 章的残余应力与翘曲机理在船用大型构件中尤为突出;
环境舱预热、降低层间温差、交错扫描路径、分区打印、打印完成后保温退火是标准对策;
退火工艺需要验证:保温温度、升温速率、保温时间、冷却速率;
对于热压罐工装,残余应力不去除会导致第一次加热时变形,这是致命问题。
14.8 船用 LFAM 的合规行动清单
|
|
|
|
|---|---|---|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
附录 A 关键公式速查表
|
|
|
|
|---|---|---|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
附录 B 术语对照表
|
|
|
|
|
|---|---|---|---|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
附录 C 给不同读者的最短行动建议
如果你是管理/投资岗位,只需记住三句话:
LFAM 的经济性来自材料成本 + 废料减少 + 周期压缩三项,而不是来自"3D 打印很先进";
决定成败的是设备利用率与后处理能力,不是最大输出;
目前最成熟、最能赚钱的应用是模具与工装,其次是船舶、建筑模板与非承力大型件。船用承载构件需要按 CCS GD019-2026 完成合规取证。
如果你是工艺/设备工程师,这是你的五项必修课:
立刻建立自己机台的转速—流量标定曲线与压力—流量背压关系曲线(第 4.7 节);
立刻建立该材料的温度窗口,并想办法用红外把它闭环起来(第 7.2、7.8 节);
按 Darnell–Mol 与螺杆特性曲线检查你的喂料与流道是否成为瓶颈(第 4.1、4.3 节);
永远先算 Q_vol = W·H·v,再谈速度(第 8.4 节);
如果做船用构件,按 GD019-2026 建立全过程数据记录与 Z 向性能评估体系(第 14 章)。
如果你是设计工程师,请在设计之前就接受三条约束:
最小壁厚约为 1–2 个道宽(通常 5–15 mm);
Z 向强度只有 XY 向的三到七成,不要把载荷放在 Z 向;
最终精度由 CNC 保证,因此请在设计阶段就留出加工余量与基准面。
结语
回到开头那个问题:把挤出打印放大到米级以后,什么变了?
答案是主控矛盾反转了。小尺度下我们穷尽一切办法让每一层在下一层到来之前保持热度;大尺度下我们穷尽一切办法防止热量堆积把下层烤软。整个 LFAM 装备史,就是围绕这条反转展开的——螺杆要为变转速专门设计、要加熔体泵过滤波动、要加压缩轮保证界面密实、要加热舱同时又要强风冷、要用红外把看不见的温度变成看得见的颜色、要打印几层就铣一次基准。
理解了这一点,其余的一切——不管是看一份新的设备参数表、还是调一台陌生的机器——都只是同一个问题的不同表现形式。
LFAM 不是一台大打印机。它是一套搬运并调度大量热量与大量熔体的系统,打印只是它的输出形式。
对于船用/海工领域,CCS GD019-2026 的落地标志着 LFAM 从"试制工装"走向"承载构件"的合规化路径已经清晰。装备的工艺稳定性、数据溯源能力、缺陷控制能力,将取代单纯的尺寸与流量指标,成为下一阶段 LFAM 装备的核心竞争力。
#LFAM #大幅面增材制造 #3D打印 #增材制造 #工业制造 #深度长文 #工程师必读

写在最后
如LFAM 这个领域产业链合作及落地咨询,欢迎私信沟通。