


一:按AQL标准抽样,全项目检测
①:建立AQL抽样计划与全项目检测清单
质检部依据国际标准(如GB/T 2828.1)制定《成品抽样检验计划》,明确不同批量对应的抽样数量(每批次抽验比例不低于5%),关键客户(如出口、医药、食品包装客户)实行全检。同时制定《成品全项目检测清单》,涵盖外观、尺寸、压线、粘合、钉箱、方正度、印刷效果、含水率等全部项目,确保不漏检、不缺项。
②:抽样检验执行与记录
质检员按抽样计划随机抽取样品,使用检测工具逐项检测(卡尺测尺寸、色差仪测色差、剥离测试仪测粘合、折叠测试验证压线)。每项检测结果如实记录于《成品终检记录表》,判定合格/不合格。检验完成后,质检员签字确认并出具《成品检验报告》,作为放行依据。检验数据由质检主管每日审核,确保检验质量。
③:不合格批次处理与追溯
抽样检验发现不合格时,质检员立即对该批次进行全检,隔离所有不合格品并标识。同时追溯不合格原因(印刷/模切/粘箱/钉箱),通知对应工序机长整改。整批不合格时,开具《不合格品处理单》,由质量主管判定返工/报废/让步接收。处理结果记录存档,每月统计分析不合格批次TOP3,制定专项改善措施,确保不合格成品出厂率降至0.2%以下。
二:成品物理性能定期送检
①:制定月度送检计划
质检部制定《成品物理性能月度送检计划》,明确每月送检频次(每月至少1次)、送检项目(耐破强度、边压强度、堆码强度、含水率)、送检数量(每类产品≥3个样品)。送检样品从当月各批次成品中随机抽取,确保代表性。送检计划经质量主管审批后执行,计划完成率纳入质检部月度考核。
②:送检执行与第三方检测
按计划将样品送至具备资质的第三方检测机构(或企业内部实验室)进行检测,检测项目依据客户要求及国家标准(如GB/T 6543-2008)执行。检测完成后,获取正式检测报告,记录于《物理性能检测台账》。检测结果与标准值对比,判定合格/不合格。送检过程由质检员全程跟踪,确保检测报告真实有效。
③:检测结果反馈与批量追溯
检测结果不合格时,质检部立即追溯同批次成品并隔离,通知客户并协商处理方案(退货/换货/让步接收)。同时分析不合格原因(原纸强度不足/瓦楞成型不良/粘合强度不够),由工艺工程师制定纠正预防措施,调整相关工序参数。每月汇总物理性能检测数据,评估产品质量趋势,确保强度不合格批量退货减少90%。
三:印刷外观对照客户签样,色差仪辅助检测
①:建立外观比对标准与签样管理
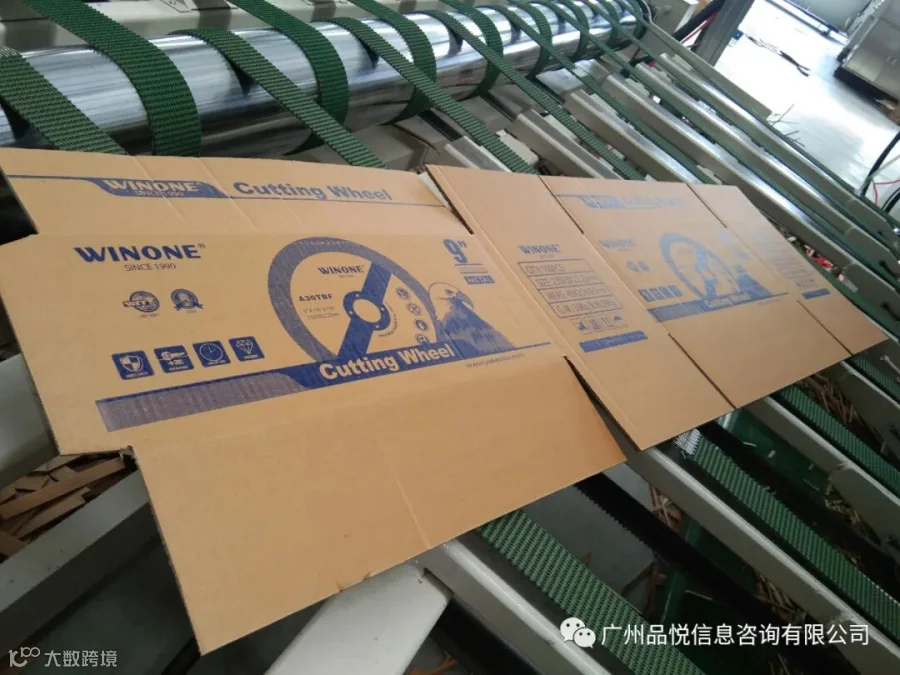
质检部建立《印刷外观检验标准》,明确外观检验项目:颜色(对照客户签样)、文字内容(无错漏)、图案位置(无偏移)、脏点/划伤(限量标准)。客户签样统一编号存档,发放至终检工位。检验时,质检员将成品与签样并排目测比对,色差使用色差仪辅助测量,确保判定客观准确。
②:色差仪检测与判定标准
使用色差仪对成品印刷面进行测量,与客户签样对比,ΔE≤2.0判定合格,ΔE>2.0判定不合格。测量位置选取印刷面主色区域(≥3个点),取平均值作为判定依据。测量数据记录于《色差检测记录表》。每班使用标准白板校准色差仪,确保仪器精度。色差判定标准张贴于检验工位,确保检验一致性。
③:色差不合格追溯与客户沟通
色差检测不合格时,质检员立即隔离该批次产品,追溯至印刷工序并通知机长整改(调整油墨配比/粘度/印刷压力)。同时联系客户确认是否可让步接收,客户不同意则安排返工或重印。色差异常记录于《色差异常分析记录》,每月汇总分析TOP3原因,制定改善措施,确保客户投诉色差下降65%。
四:成品标识核对,唛头、批次、生产日期准确
①:建立标识核对标准与清单
制定《成品标识核对标准》,明确核对项目:唛头内容(客户名称、产品名称、规格型号)、批次号、生产日期、数量、储运标识(防潮/防压/易碎)。制作《标识核对清单》供检验员逐项勾选核对,确保不漏项。标准张贴于终检工位,检验员按标准执行,防止标识错误导致发错批次或唛头错误。
②:每批次终检时同步核对标识
每批次成品终检时,质检员同步核对标识:将成品唛头与客户订单/工艺单逐项比对,批次号与生产记录一致,生产日期与当日实际生产日期一致。核对结果记录于《标识核对记录表》,核对人签字确认。发现标识错误时,立即追溯同批次所有成品,更换错误标识后方可放行,杜绝错误标识流入客户。
③:标识错误追溯与考核
标识核对发现错误时,质检员登记《标识异常记录表》,追溯错误来源(打印环节/贴标环节/信息传递环节),通知责任人立即纠正。每月统计标识错误次数及原因分析,纳入相关岗位绩效考核。连续出现标识错误的,由质量主管组织专项培训。通过严格核对,确保标识错误错发率从3%降至0.1%。
五:终检合格贴QC标识,不合格隔离返工
①:QC合格标识管理制度
制定《QC标识管理制度》,明确合格品必须粘贴QC合格标识(内容包括:检验员编号、检验日期、批次号、合格印章)。标识由质检部统一印制、编号管理,专人保管发放。检验合格后由检验员当场粘贴或加盖合格章,确保每件合格品有据可查。未贴QC标识的成品不得入库、不得发货。
②:不合格品隔离与标识
终检判定不合格的成品,由质检员当场粘贴红色“不合格”标识,并移至指定不合格品隔离区。隔离区单独划分、明确标识,与合格品区域物理隔离,防止混放。不合格品由质量主管判定处理方式(返工/报废/让步接收),返工品须重新检验合格后方可贴QC标识放行。隔离区由质检员每日巡查确认无混放。
③:不合格品处理闭环与月度分析
不合格品处理完成后,质检员在《不合格品处理单》登记处理结果(返工完成/报废销毁/让步放行),由质量主管审核签字,形成完整闭环。每月汇总不合格品数量、类型、来源工序、处理方式,分析TOP3不合格原因,制定改善措施。通过严格隔离和闭环管理,确保不合格品混出率降至0。