


当供应链中断时,制造商往往会增加供应商、持有更多库存或将采购来源靠近本土。对于某些零部件,内部制造可以通过赋予制造商对排程、质量、工程变更和应急备件更多的控制权,从而增加另一层韧性。
最佳答案几乎从来不是完全内部化。一种选择性策略会引入关键、高度定制或难以获取的零部件,并为专业工作和可扩展产能保留经过审核的供应商。
外包机加工何时会增加风险和耗时
一个零件的加工时间可能只占外包订单整体交货期的一小部分。买方可能需要请求报价、批准供应商、验证图纸并接收材料,然后等待才开始加工。随后,该工作进入供应商的生产队列。
随着运输、收货和来料检验的增加,以及跨境订单可能出现的海关延误,环节进一步增多。需求理解偏差、报废零件和有限的供应产能可见性可能会进一步延长周期。
外包并非天生低效。专业车间可以提供知识、设备和规模经济,这些如果自行复制将昂贵得令人望而却步。但如果涉及紧急、关键、单一来源或频繁变更的零部件,外包的风险就更高。美国国家标准与技术研究院(NIST)的制造业扩展合作伙伴关系(MEP)也通过供应商搜寻、对接国内制造产能和流程改进等举措促进供应链韧性,强调应用多种并行方法的有效性。
内部机加工如何缩短生产周期
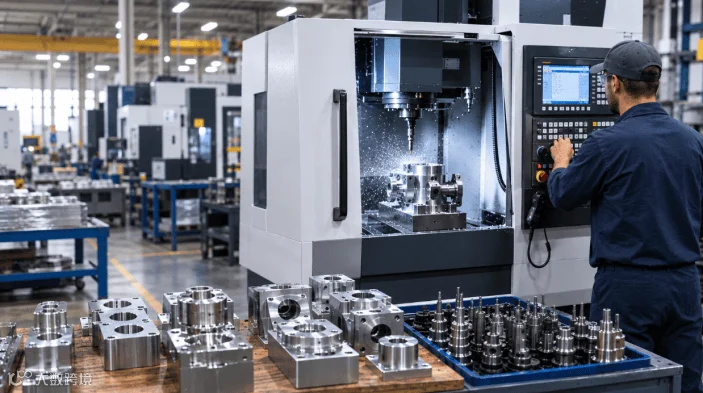
内部能力消除了供应商报价、排队、运输和交接的时间。一旦具备必要的材料、编程、设置、加工和检验资源,零部件制造商就可以开始制造所需零部件。
这种响应速度对于原型、工装、维护物品和小批量生产非常有用,可以防止因缺少一个小零件而导致整条生产线停滞。
更快的原型制作和工程变更
通过内部数控(CNC)机加工,工程师能够在设计开发期间直接与机加工人员协作。有关公差、工件夹持、刀具可达性或材料行为的问题可以当场解决,而不是在公司之间来回沟通。
这种反复迭代的循环可以缩短原型周期,澄清图纸并加快修正速度。当规格发生变更时,内部团队可以修改程序或设置,而不必重新经历外部报价和审批流程。
更快的替换件和维护件
当不可用的支架、轴、适配器、板或夹具缺货时,停机成本尤其高昂。对于可以内部生产的零部件,如果制造商拥有图纸、材料和技能,车间可能比等待外部供应商安排和发货更快地完成制作。
对于安全关键、受监管或专有零部件,仍可能需要工程批准、认证或原始设备制造商(OEM)支持。内部能力的目的是为合适的关键零部件生产开发受控的替代方案,而不是规避技术要求。
减少供应商队列和运输时间
内部机加工还消除了供应商到工厂的货运 transit、跨境订单的海关风险以及对外部成品零件的处理。它还可以减少由供应商积压引起的不可预测性。
话虽如此,拥有自己的设备并不能保证短交货期。机加工中的产能规划不当会将外部队列转化为非生产性的内部队列。材料短缺、程序员超负荷、漫长的设置时间、刀具不可用或检验瓶颈仍可能导致生产放缓。
内部产能如何提高质量和可见性
将部分工作带回内部,使工程、机加工、质量保证和装配团队能够更好地了解流程。他们验证图纸和材料,观察设置,检查在制品特征,并在处理整个批次之前返工不合格零件。
这可以提高可追溯性,加速纠正措施,并减少专有设计被外界了解的机会。
不能仅仅因为机器是公司拥有的就认为机加工质量得到了提升。仍需有文件化的流程、合格的设备、校准的检验工具、受过培训的操作员和客观的验收标准才能产生可靠的结果。在美国质量学会(ASQ)看来,过程控制应与产品检验相结合,而不是将最终检验视为唯一的质量屏障。
构建合适的内部机加工能力
成功的内部化决策始于零部件组合,而不是机器目录。
战略性地选择首批零部件
可行的候选者通常具有来自供应商的长或不稳定的交货期、可预测的需求、频繁的工程设计变更、高昂的加急费用,或者在缺货时对生产造成严重影响。包含敏感知识产权、具有受控尺寸和公差、对紧急维护至关重要或依赖单一供应商的物品也可能被优先考虑。
高度专业化、复杂或不常需要的零部件可能最好仍留给外部专业人士。
将设备与工作匹配
制造设备的选择应从零件尺寸、材料、公差、批量大小、主轴要求、刀具兼容性、占地面积和操作员经验开始。比较铣床时,制造商应评估他们打算内部化的工作,而不是假设最大或最自动化的型号是最佳选择。
灵活的立式或卧式铣床可能适合维修工作、原型、工装和小批量生产。可重复或更高产量的生产可能证明需要数控能力。目标是提供可靠的产能,消除重要的供应商瓶颈,同时避免昂贵的设备闲置。
超越机器本身进行规划
完整的系统包括切削刀具、刀柄、工件夹持、夹具、测量设备、CAD/CAM 软件、材料存储、电力、地面空间、冷却液和切屑管理、预防性维护、培训和技术支持。
安全也必须纳入操作设计中。在美国,职业安全与健康管理局(OSHA)要求对操作点、旋转部件、飞溅的切屑和火花等危害进行适当的防护。人员配备不足、刀具、维护或检验能力不足会将供应链解决方案变成新的约束。
比较总成本,而不仅仅是单件价格
对内部和外部的机加工进行合理的比较应考虑双方的总体拥有成本。
内部成本包括设备、融资、安装、刀具、软件、劳动力、培训、公用事业、维护、地面空间、检验、停机、废品和未利用的产能。外部成本包括供应商利润、行政管理、运费、关税、加急费、最小订购量、库存持有成本、来料检验、返工以及因零件迟到导致的生产损失。
因此,较低的供应商价格可能会带来较高的运营成本。相反,当利用率低、缺乏熟练劳动力或工作超出公司的技术能力时,设备的合理性就难以成立。
知道何时外包仍然更合理
外部供应商在先进的多轴加工、认证工艺、异常大的组件、一次性项目、低频订单和需求激增方面仍然有价值。当内部机器已满负荷运转,或者专家可以实现更好的利用率时,外包也可能是更可取的选择。
经验丰富的供应商提供技术知识、可扩展性以及可能不值得自行拥有的设备访问权限。选择性地将部分业务内部化应加强而非消除有益的合作关系。
采用混合模式构建韧性
对许多公司而言,混合制造策略提供了最佳平衡。紧急、频繁变更且具有战略重要性的零部件可以在内部生产。合格的供应商可以处理专业工艺、大批量生产和峰值需求。
制造商还可以保留备用供应商,使用内部设备进行原型制作和维修,并在条件变化时在内部和外部产能之间转移合适的工作。这种多样化方法反映了更广泛的向制造网络转变的趋势,这些网络在成本、产能和韧性之间取得平衡,而不是依赖单一的生产模式。
目标不是消除对供应商的依赖。而是避免为可能导致业务中断的关键零部件只依赖单一的生产路径。
一旦建立混合模式,制造商需要客观数据来确定其是否带来了预期的改进。
衡量策略是否有效
在将工作转入内部之前,建立基准。跟踪供应商交货期与内部交货期、准时完成率、单件成品成本、设备利用率、废品率、返工率、生产停机时间、紧急运费、外部机加工支出以及完成工程变更所需的时间。
还要测量具有备用产能的关键零件比例以及因组件不可用而导致的中断情况。这些指标揭示内部机加工是在降低风险,还是仅仅将成本和拥堵转移到了其他地方。
结论
当有选择地应用时,内部机加工可以缩短交货期、提高生产可见性并减少供应链暴露。制造商应确定造成最大运营风险的零部件,比较完全内部化和完全外部的成本,根据实际需求匹配设备,并建立必要的工装、人员配置、检验、维护和安全系统。
最强的模型通常既不是完全的制造业垂直整合,也不是完全的外包。它是一个灵活的网络,结合了内部的响应能力和供应商的专业知识,使企业在条件变化时能够通过多种方式获取关键零部件。