前言
同样的厂房,同样的8小时班次——改善前,一条线13个人,每小时出6台;改善后,8个人,每小时出7.5台。生产平衡率从68%提到90%,空间利用率从约60%拉到接近极限,一年下来,单条线节省成本超过66万元。
这不是魔术,是制造业里一门常被低估的专业功课:线体改善。
这篇文章用一个通讯设备行业的真实案例,拆开线体改善的四个关键动作,也把藏在报表里的收益,一笔一笔算给你看。
先看病:问题不解决,搬得越勤越乱
很多工厂把改善理解成搬搬设备、调调工位。真正专业的线体改善,是从订单需求反推产线设计,让空间、设备、人员、物料在一个系统里重新咬合。动手之前,先看清病灶。这次改善的起点,是四个典型的现场问题:
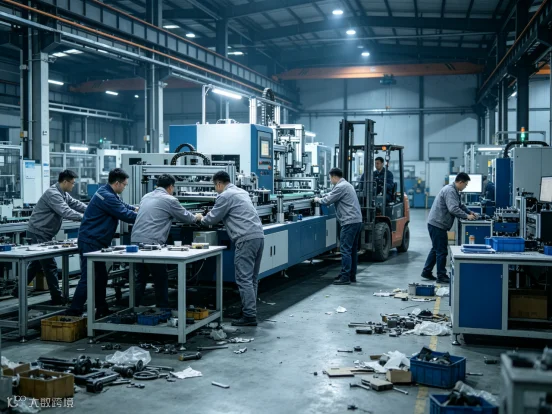
把改善等同于搬设备、调工位,是最常见的误区。

专业的改善,先从订单需求推演产线设计。
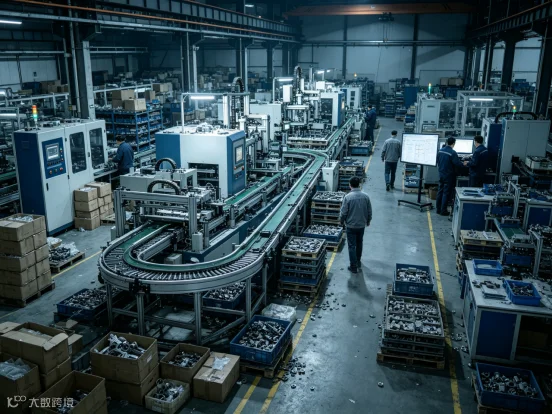
改善的起点,是先看清现场的病灶。
1、物料配送方式属于典型一次性大批量的配送方式,来料包装方式五花八门导致员工操作过程中存在大量不增值的动作;
2、因车间布局属典型的功能布局导致工段与工段间存在大量的搬运、WIP…人流、物流交叉、迂回;
3、线体利用率低,空间利用率低(约60%);
4、现场5S差。
开药方:专业线体改善,动的是这四个地方
改善不是拍脑袋,而是按一套可复用的逻辑重新设计。这次案例的关键动作有四个:
✅ 按TT(节拍时间)设计线体布局与数量。客户年需求12万台,折算节拍时间约60秒,据此倒推线体形态与数量——先算需求,再定线体,而不是先有产线、再看能塞多少订单。
✅ 线体具备柔性与可拓展性,能够持续升级,适配不同产品、不同工序的生产需要。市场切换产品时,产线不必推翻重来。
✅ 设备模组化,自由拼装。设备做成标准模块,按需组合,既提高设备使用效率,也延长设备寿命—一次投入,应对多代产品。
✅ 按PQPR(订单量PQ、工艺路径PR)对线体分类。大批量产品走专用线,小批量多品种走柔性线,避免一条线硬扛所有。

判断一次改善是否有效,最终要看账本。以EM系列产品为例,改善后单线产能480台/8小时,TT约60秒,人员配置8人(公差±10%),显性成本每年节省约66.1万元。
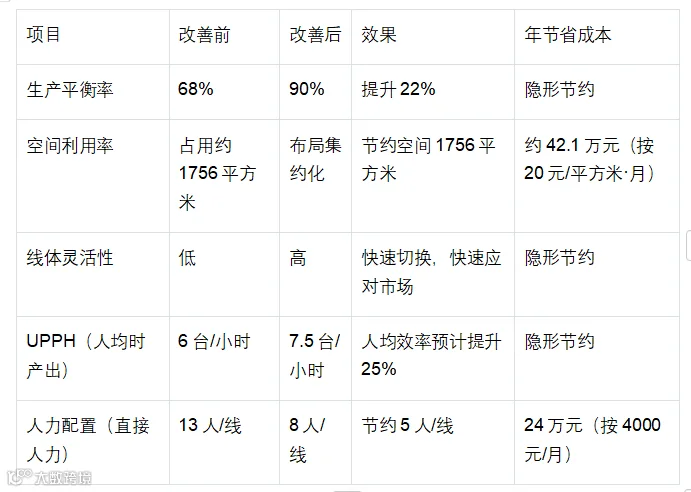
单看数字可能觉得只是少了几个人,但这只是显性账。平衡率、柔性与人均效率的提升,意味着交期更稳、换型更快、扩张更省——这些隐形节约,往往才是长期竞争力。
说人话:这几个词,外行也能看懂
✅ TT(节拍时间):客户平均多久要一台产品,产线就多久出一台。客户要12万台/年,折算下来约60秒一台,产线设计就以60秒为节拍锚点。
✅ UPPH:每人每小时产出。从6台提到7.5台,意味着同样的8个人,单位时间产出增加25%
✅ 生产平衡率:一条线上各工位用时是否均衡。68%说明工位之间旱的旱死、涝的涝死;90%说明各工位节奏基本咬合,等待和浪费大幅减少。
✅ PQPR:订单量(PQ)与工艺路径(PR)。按这两个维度给产品分类,再匹配不同的线体策略。
写在最后
线体改善的底色,不是把车间变好看,而是把每一平方米、每一分钟、每一个人,都放回它该在的位置。
从68%到90%,从13人到8人,从6台到7.5台——这些数字背后是一套完整方法:先诊断、再设计、后算账、留后手。
如果你的工厂也正被高库存、低效率、赶不上市场变化困扰,不妨从一个问题开始:我的产线,是为客户的需求设计的,还是为过去的习惯设计的?
你的产线目前最大的浪费点在哪里?欢迎留言交流,一起探讨精益改善的更多可能!