


近日,液态奶事业部金川厂三车间再添新力量!金典鲜活纯牛奶全新智能产线正式投产,两台124经典苗条装设备顺利开机,首批产品成功下线,整条产线运行状态稳定,产品品质全部达标。随着新产线顺利落地,金川厂三车间正式成为国内金典鲜活纯牛奶三大核心生产基地之一,为品牌高端产品扩产能、稳供全国市场打下坚实基础。
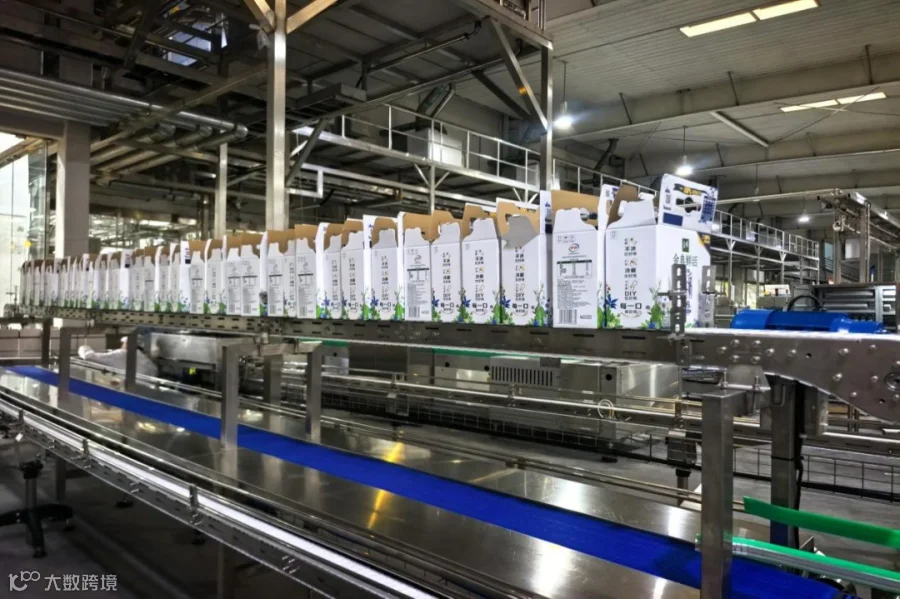
本次全新智能产线立足消费者需求,致力于为消费者“打造高品质的产品”依托标准化、智能化生产体系,保留敕勒川优质奶源的鲜活口感,精准匹配高端牛乳消费升级趋势。产线产能优势突出,每小时可生产24000包产品,日产能达148吨(57.6万包)。随着产线稳步爬坡达产,充沛产能将持续保障全国市场稳定供货,让更多消费者畅享原生鲜活的高品质好奶。

本次产线改造攻坚自7月底启动,为为了确保项目高效推进、如期落地,工厂统筹整体工作、细化分工、压实责任,通过每日现场点检、实时沟通对接、问题闭环整改的方式,快速解决改造过程中遇到的各类设备和生产问题。8月底设备全部安装调试完成后,全员迅速进入备战状态,有序开展保温实验、产前试机等各项筹备工作。管理骨干和一线员工并肩作战、通力配合,精细校准每一项工艺参数,反复核验设备运行流程,全面排查各类生产风险,全力保障产线平稳运行、产品品质稳定统一。
投产冲刺阶段,事业部各级领导亲临现场指导,厂区管理人员全程在岗值守,严格践行“伊利即品质”的核心信条,从严把控原料接收、生产加工到成品入库的每一道工序,牢牢守住品质红线。全体员工凝心聚力、并肩攻坚,逐一攻克投产过程中的各项难题,最终实现新产线一次性顺利投产。新产线的成功落地,不仅助力工厂生产智能化、产能高效化升级,用硬核生产实力筑牢品质壁垒,也为液态奶事业部高端产品深耕市场、实现高质量发展,注入了全新的强劲动力。
供稿:液态奶事业部金川厂
线索:生产管理部
