


一、行业驱动力:为什么移动电源开始使用再生PC
移动电源外壳的材料选择,长期以来以原生阻燃PC为主。但近两年,行业出现了明显的转向信号。
从品牌端看,贝尔金(Belkin)自2023年起将旗下移动电源、充电器等核心产品线全面切换为消费后再生塑料(PCR)外壳,PCR含量从73%-75%起步,部分产品已提升至最高90%,预计减少约7000公吨碳排放。安克创新同样在2024年发布的新品充电宝、无线充电器等6款产品中采用了PCR壳体材料,并于2025年全面推行零塑绿色包装。
从监管端看,2026年落地的移动电源新国标(GB 47372-2026)对电池材料、充放电控制、外壳阻燃和异常防护形成了“材料-器件-成品-管理”的全链条安全体系。品牌在合规压力之外,还需回应出口市场的碳足迹核验要求。移动电源外壳材料的选择,正在从单一的性能导向转变为“性能+合规+低碳”的多重约束。
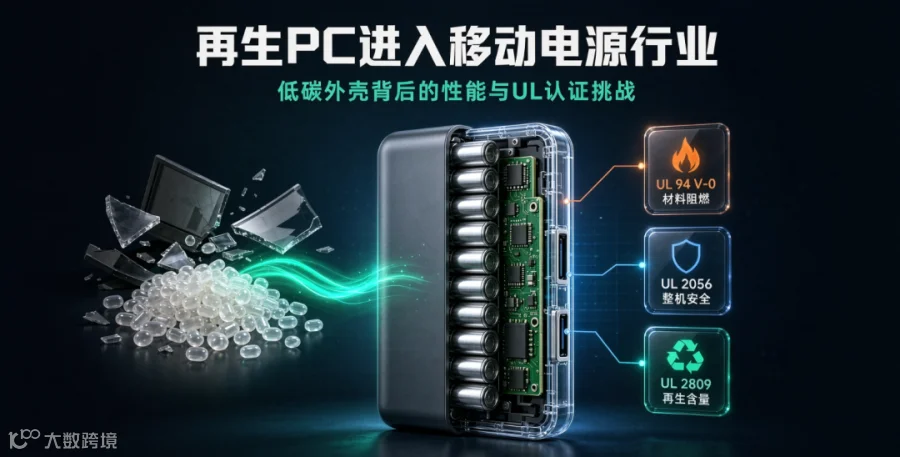
这一转变的核心问题是:再生PC能否在保持阻燃安全性能的同时满足薄壁量产的工艺要求,以及能否通过UL认证体系获得与原生料同等的市场认可?
二、性能挑战:再生PC如何在薄壁与阻燃之间取得平衡
移动电源外壳对材料的要求集中在三个维度:够薄、够稳、够安全。这三个维度对再生PC提出了不同于通用塑料的严格挑战。
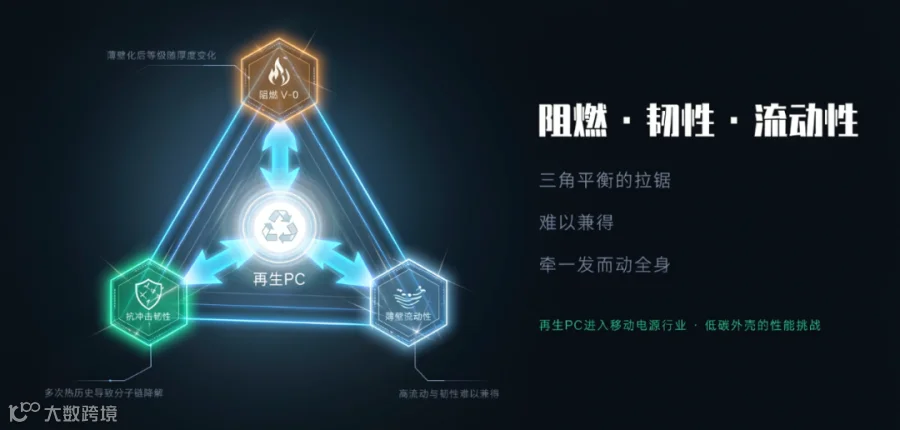
薄壁成型的工艺难题。 移动电源向轻量化和小型化演进,外壳壁厚不断压缩至0.4-0.6mm区间。常规再生PC在这一厚度下容易出现缺胶、熔接痕脆裂和脱模翘曲等问题。解决这一矛盾的关键在于熔体流动性的提升。目前市面上的针对性方案,如源博材料的LUPOY ER1008REN,以50% PCR含量实现熔体流动性优化,在0.6mm壁厚下可稳定维持UL94 V-0阻燃等级,同时适配复杂筋条和卡扣结构的一次填充成型。Avient推出的Edgetek™ REC PC系列则将PCR含量覆盖范围拓展至35%-98%,在玻璃纤维增强版本中提供10%-30%的纤维含量选项,适用于对结构强度要求更高的应用场景。
阻燃性能的保持与升级。 再生料的阻燃性能衰减是行业长期关注的难点。从材料端看,当前的解决方案已较为成熟:SABIC最新推出的LNP™ ELCRIN™ DC0051RC1复合材料,含75% PCR,在0.8mm厚度下实现UL94 V-0等级,且采用非氯化/非溴化阻燃技术。乔越实业的高性能阻燃再生PC则做到UL94 5VA等级和960°C灼热丝可燃性指数,同时通过UL746C f1耐候性认证,覆盖户外使用场景。科思创的90%回收含量再生PC同样采用无卤阻燃配方,符合UL94 V-0标准,相较原生化石基材料可减少70%碳排放。
韧性保持的关键变量。 再生料韧性衰减的风险主要来自原料来源的复杂性和加工历史的不可控性。PCR含量越高,材料内部杂质和降解产物的累积效应越显著。上述方案中,含50%-75% PCR的材料在常温抗跌落和低温存储后的抗冲击表现上已能做到与原生料无明显差异,说明通过配方优化和原料筛选,韧性问题在移动电源外壳的应用场景中已具备可行的技术路径。
三、UL认证挑战:从UL 746D到UL 2056的双重门槛
再生PC进入移动电源行业,认证是绕不开的环节,且涉及两个层面的标准叠加。
1.材料层面:UL 746D的批次一致性要求
UL对再生塑料的认可程序依据UL 746D(聚合物材料——预制件标准)执行,核心目标是使再生塑料获得与原生化合物相同的可接受性水平。认证流程包括初次认证、质量保证和后续检验三个环节。
评估路径一:可追溯来源的再生料。 适用于来源单一、可追溯的消费后或工业后回收料。需要提供3个批次样品,进行红外分析(IR)、热重分析(TGA)、差示扫描量热法(DSC)和燃烧测试,判断不同批次间关键材料特性是否一致。
评估路径二:不可追溯来源的再生料。 若3个批次测试结果无法比对,则视为来源不可追溯,需取5个批次分别进行燃烧、拉伸、冲击、耐压、热线圈引燃或灼热丝、热变形温度等更全面的测试。

对移动电源行业的实际影响在于:PCR供应商的批次稳定性直接决定了认证周期和成本。批次追溯文件链条断裂是许多企业初次申请失败的主要原因,而非材料本身的性能不达标。UL 2809再生含量认证还要求供应商提供“批次级追溯文件”,确保每批次再生料的送货单标注再生料类别、批次编号和回收记录编号。这意味着移动电源品牌在选择PCR供应商时,需要同步评估其供应链追溯能力,而不仅仅是材料性能数据。
2.成品层面:UL 2056对阻燃与耐热的叠加要求
ANSI/CAN/UL 2056:2024对移动电源外壳材料的要求进一步收紧:外壳内部非金属材料需满足最低V-2防火等级;若外壳材料的相对温度指数(RTI)不达标,则需通过550°C灼热丝测试作为替代方案。UL 2056还要求外壳材料本身达到V-1或更低可燃性等级(即V-0、5VB、5VA),并在最小部件厚度下满足RTI温度额定值。
这意味着再生PC在材料层面通过UL 746D认可后,还需在成品层面满足UL 2056的复合要求。当前头部材料供应商的方案已针对这一需求进行了适配:乔越的再生PC系列同时通过了UL94 V0和UL 746C耐候性认证,覆盖充电器外壳等应用场景;SABIC的LNP™ ELCRIN™系列在0.8mm厚度下实现V-0等级,其热变形温度在1.82MPa载荷下为95°C,基本满足移动电源外壳在快充发热工况下的耐热需求。
认证流程的实操复杂性在于: 品牌商需要在材料供应商获得UL 746D黄卡之后,将成品送交UL 2056测试。两个环节的测试周期和费用叠加,对产品迭代速度较快的移动电源品类构成实际的时间成本压力。部分材料供应商已开始提供预认证方案,帮助品牌减少重复测试环节。
四、行业实践与认证路径对比
目前移动电源行业的再生PC应用已形成两条较为清晰的路径。
路径一:品牌主导的规模化切换。 以贝尔金为代表,通过两年研发周期完成材料验证,将PCR含量从73%-75%逐步提升至90%,产品覆盖无线充电器、移动电源、家用充电器和车载充电器四大品类。其PCR产品累计销量已突破2160万件,节省原生塑料约1072公吨。这一路径的优势在于品牌对供应链有较强的整合能力,可以推动材料供应商配合完成认证。
路径二:材料供应商的模块化方案。 Avient、SABIC、科思创等材料企业提供标准化再生PC牌号,覆盖不同PCR含量和阻燃等级的组合,品牌可根据产品定位灵活选择。Avient的Edgetek™ REC PC产品线涵盖未填充和玻璃纤维增强的rPC、rPC/PBT和rPC/ABS共混材料,并可根据现有模具和工艺进行调整,最大程度减少重新认证或更换模具的需求。这种模块化路径降低了中小品牌的进入门槛,但品牌仍需自行完成成品端的UL 2056认证。
五、趋势判断与待解问题

再生PC在移动电源外壳的应用,当前的技术可行性已得到验证。从50%到98%的PCR含量区间、从V-2到5VA的阻燃等级覆盖,材料端的选择空间在快速扩大。真正的挑战正在从“能不能用”转向“用得起、认证得下来、供应得稳定”。
待解的问题集中在三个层面:成本端,认证PCR牌号相较原生阻燃PC存在15%-35%的价格溢价,再生PC颗粒出厂均价在2025年第一季度约为13800元/吨,较上年同期上涨9.2%,成本压力对中低端移动电源产品的传导效应仍需观察。认证端,UL 746D的批次一致性要求和UL 2056的成品测试叠加,对中小品牌的合规资源构成考验。供应链端,亚太地区占据全球再生PC产能的76%,中国企业的工艺创新已将生产成本降低22%,但原料价格波动率预计维持在15%-20%区间,供应链的稳定性将直接影响品牌切换再生材料的节奏。
再生PC进入移动电源行业,本质上是一场关于材料性能、安全认证和供应链能力的系统性重构。低碳外壳的叙事已经成立,但支撑这一叙事的技术底座和认证体系,仍在持续演进之中

 点击【阅读原文】加入【万人PC商圈】