点击蓝字
关注我们
一、引言
随着人工智能计算服务器、工业激光器和新能源转换器等高功率电子设备的不断迭代,核心热源的热通量密度已从传统的25-80 W/cm²飙升至150-250 W/cm²。液冷板已完全取代空气冷却,成为高负载设备的核心主流散热方式。
在工业液冷领域,铜管嵌入式冷板和真空钎焊微通道冷板(铝或铜材质)是两种最成熟、最易于大规模生产的主流制造工艺。现有的大多数公开资料仅列出了表面上的参数差异,缺乏对这两种冷板在传热机制和适用工况范围方面根本差异的深入分析。
本文基于实际制造经验和有限元仿真验证,从结构制造工艺、传热路径、核心热性能、流体特性、长期可靠性和批量生产成本六个维度,对各种散热工艺进行了原创性的综合比较分析。文章解决了工程方案选择的核心痛点:在不同的热源布局和运行条件下,哪种工艺能够提供更优的散热效率和整体性价比。
二、结构和传热机制的根本差异
两种冷板性能差异并非源于表面材料的不同,而是源于成型工艺和传热路径的根本差异。本章将深入分析决定其最大散热能力的核心机制。
2.1 铜管嵌入式冷板:
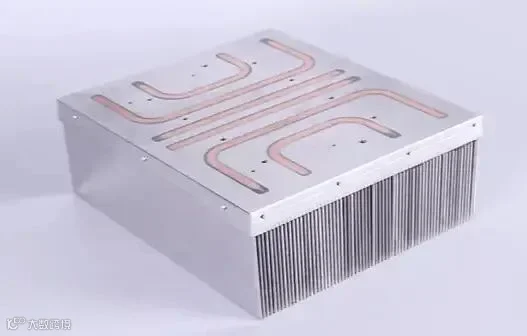
采用双导热介质的复合结构 铜管嵌入式冷板采用复合组装结构,由6061铝基板和无缝无氧铜管组成,该结构为非冶金成型工艺。其工作流程包括:铝板数控开槽、铜管弯曲成型、液压胀管以实现紧密配合,以及填充高导热介质进行固化。
其传热路径具有典型的层状特征:热源→导热界面垫→铝基板的横向散热→界面填充层→铜管壁→冷却液。
这种结构具有两方面的优势。一方面,无氧铜管的轴向导热系数高达385 W/(m·K),是铝管的两倍以上。它们能够快速导热并分散局部热点,从而抑制局部温升。另一方面,这种组装结构不可避免地会产生界面接触热阻。
当冷却剂在光滑的管壁内流动时,会在冷却剂和铜管壁之间形成层流边界层。较高的流速会形成更厚的层流层,严重阻碍热量穿透,从而大幅降低导热性能。因此,界面接触热阻和层流层的形成成为限制整体换热效率的核心瓶颈。
2.2 真空钎焊冷板:集成冶金微通道结构
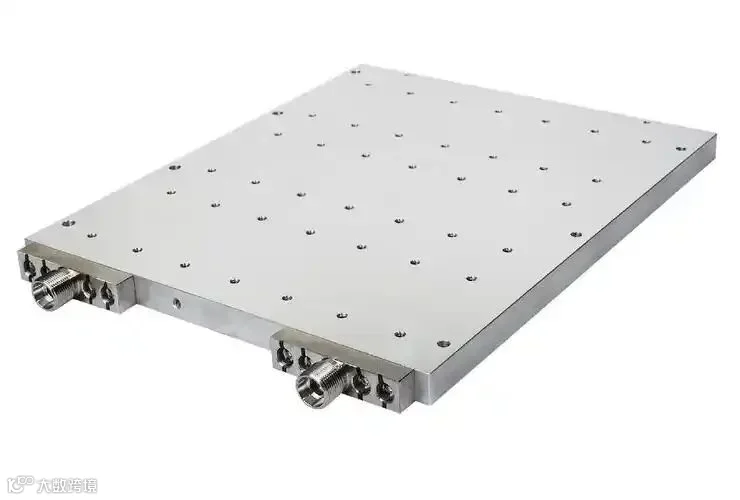
真空钎焊冷板是由铝或纯铜制成的整体式均质结构,采用全板真空钎焊工艺制造。其制造过程如下:首先在上下铝板上预加工微通道和湍流翅片,然后在真空高温下用铝硅钎焊箔进行焊接。底板和流道通过冶金结合,实现无缝隙。
另一种选择是铜板摩擦搅拌焊接(FSW)工艺:首先进行数控加工,制造出带有沟槽的微通道,其内壁不光滑。这种设计能够使冷却剂在内部形成湍流,从而实现高效散热。其传热路径极短且高效:热源→薄铝板壁→冷却液。由于没有多层介质界面,总热阻仅由固体壁热阻和液体对流热阻组成,因此热传导损失极小。其核心优势在于超高的换热面积密度。内置的微通道和鳍片产生湍流,极大地扩大了固液接触面积。这使得大量热量能够传递到冷却剂中并迅速带走。
三、核心热性能定量比较(标准工况)
本对比研究基于西门子射频设备的液冷板,该液冷板尺寸为382 × 222 × 8 mm,进水温度为25°C,循环流量为4 L/min,环境温度为25°C。本章结合客户测试数据和仿真结果,量化了两种液冷板的性能差距。

3.1 总热阻和热点抑制能力
热阻是评价冷板散热效率的核心指标;热阻越低,传热能力越强。铜管嵌入式冷板的总热阻范围为0.035~0.06℃/W,其中界面接触热阻占总热阻的40%~60%。更紧密的管材膨胀连接可降低热阻,而填充介质的老化会导致热阻急剧上升。
其核心优势在于抑制热点。在50~70 W/cm²的局部高热流密度条件下,铜优异的导热性可迅速将集中的热量散发出去,但其局部峰值温度比真空钎焊冷板高8.2~12.3℃。这将导致射频芯片温度升高,迫使芯片降低工作频率。
对于真空钎焊冷板,总热阻稳定维持在0.012–0.018 ℃/W,界面无间隙,传热损失极小。在150–200 W/cm²的均匀表面热负荷下,其整体换热效率更高,平均表面温度比嵌入式铜管冷板低9.5–12.4℃。射频芯片在不发生频率限制的情况下,仍能保持稳定的温度。
3.2 表面温度均匀性
温度均匀性是人工智能服务器GPU、相控阵雷达等高精度设备的关键评估指标。铜管嵌入式冷板的导热完全依赖于铜管的布局。管间区域具有较长的传热路径,相当于多芯片热源的串联结构。典型的整体表面温差在5~8℃之间,适用于对全区域温度均匀性要求不高的工作环境。真空钎焊冷板采用全覆盖密集微通道设计。板上的每个区域都可以通过平行流道与冷却剂直接进行热交换,从而将整体温差稳定在≤2℃以内,完全满足工业级和汽车级高精度温度均匀性标准。
3.3 通道压降和系统泵功耗
热性能不能脱离系统能耗单独评估,因为通道压降直接决定循环泵的功率负载和液冷系统的总能耗。嵌入式铜管冷板采用光滑无缝的圆形流道,流体摩擦阻力低。在标准流量下,压降仅为20至35 kPa,泵负载轻,非常适合移动设备和小型低功耗冷却装置。然而,过度弯曲会导致铜管局部挤压变形,压降急剧增加。
钎焊冷板的微通道和斜切翅片湍流结构增强了换热效果,但也显著增加了流体阻力。在相同的工作条件下,压降可达60–120 kPa,需要高压大流量循环泵,导致系统长期能耗明显升高。即便如此,其整体效率仍优于嵌入式铜管冷板。由于工作温度较低,我们可以在满足整个系统换热需求的前提下,降低泵功率和流速。
四、长期可靠性和过程适应性分析
短期散热数据只能验证瞬时性能。长期可靠性和大规模生产可扩展性才是决定冷板实际工程价值的核心因素。
4.1 耐压性、密封性能和耐老化性
嵌入式铜管冷板的流道采用无焊缝设计。为最大限度降低热阻,采用初始壁厚为1.2 mm的铜管。经紧密压入配合后,通过数控加工去除0.5 mm的壁厚层,最终管壁厚度仅为0.7 mm。铜管本身不存在液体泄漏风险,但铜管与铝基板之间的连接界面是薄弱环节,其标准耐压强度为1.0–1.6 MPa。经过反复的热冲击循环后,填充介质容易出现微分层,导致界面热阻逐年增加,进而造成散热性能逐渐下降。
真空钎焊冷板采用一体化冶金结合结构,内部零间隙,耐压强度达2.5–3 MPa。它们能够承受高压脉动和剧烈振动,经10万次压力循环测试后未发现泄漏。摩擦搅拌焊接(FSW)尤其通过高温塑化将材料熔合为一体,彻底消除了泄漏风险。
4.2 生产周期和批量生产成本分析
铜管嵌入工艺所需设备投资少,加工流程简单。它无需昂贵的真空钎焊炉,单件加工周期短,小批量原型制作成本低。对于大尺寸非标冷板,该工艺具有显著的成本优势,价格比钎焊工艺低25%至35%。该工艺是研发原型和小批量定制项目的理想解决方案,也是低功耗芯片的经济之选。您可以参考我们关于不同功率负载下冷板流道选择和设计的论文。
真空钎焊工艺依赖于高温真空炉进行批量生产,其特点是炉膛循环时间长、能耗高,导致小批量订单的单位成本较高。然而,在大规模量产的情况下,单位成本会大幅下降。该工艺能够制造厚度仅为 6-8 毫米的超薄板材,使其成为轻量化设备和空间受限应用领域不可或缺的工具。目前,人工智能硬件的GPU 冷板和光学模块冷板均采用此工艺制造。摩擦搅拌焊接是另一种替代方案,其前期设备投资较低;它省去了检测过程中的流道清洗步骤,从而进一步降低了成本。相比之下,真空钎焊会留下钎焊残留物,需要额外的高压清洗工序。

五、应用范围和工程选择标准
这两种工艺本身并无绝对的优劣之分。选择的关键在于匹配热源特性、运行环境以及项目的批量生产属性。本章将明确定义两种冷板的具体适用范围。
5.1 铜管嵌入式冷板的优选应用场景
• 单点高热通量热源:工业光纤激光器、大功率单IGBT模块、医疗传输设备(热通量密度≥15 W/cm²);
• 工程预算有限的小批量定制项目和大型非标冷板项目;
• 循环泵功率受限的液冷系统,要求流动阻力小、运行能耗低;
• 采用传统冷却剂进行长期运行的系统,优先考虑防漏稳定性,对表面温度均匀性没有严格要求。
5.2 真空钎焊冷板的优选应用场景
• 均匀平面热源场景:AI 服务器 GPU 集群、光学模块、储能电池冷板、多芯片集成电子模块;
• 适用于表面温差≤2℃的高精度温度控制应用,适用于汽车级和军用高可靠性运行条件;
• 安装空间有限,需要超薄轻型冷板结构的设备;
• 在高压、振动等恶劣环境下长期运行的标准化大规模生产项目。

文章来源:麦麦网液冷产业链
版权声明:我们尊重原创,也乐于分享,如有涉及版权等问题,敬请第一时间联系我们进行删除处理