


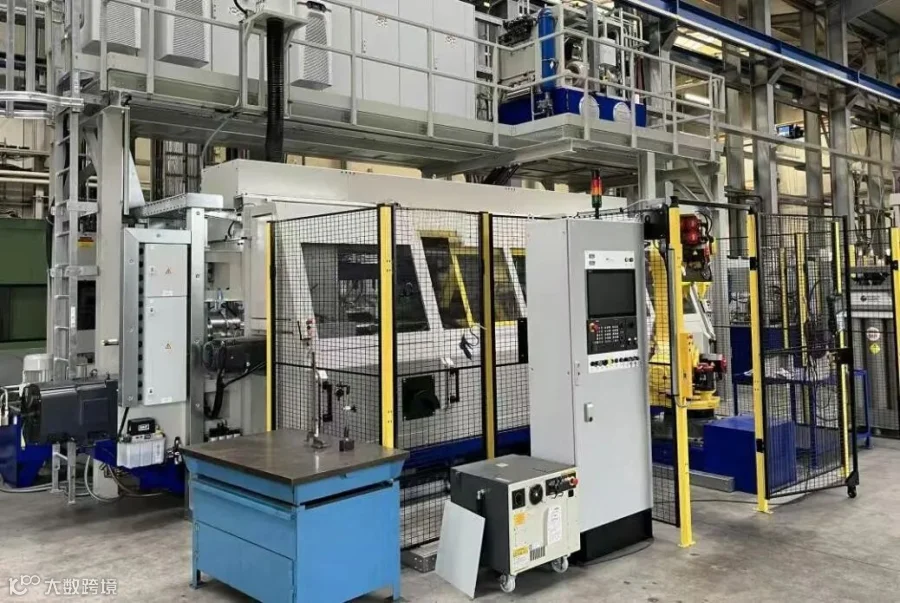
图1 德国三旋轮强力旋压机HSTR 200- 3- 900 S旋压机设备整体外观
新机现货!
一、设备概述
HSTR 200- 3- 900 S 型旋压机为卧式结构设计,是一款专用型单工序设备,主要用于一端封闭的空心件的正向强力旋压成型。设备机架采用封闭式、高刚性、抗扭转型框架结构,其典型特征是通过两根坚固的导向连接梁将主轴箱与尾座支架连接为一体。
设备适合旋压155mm炮弹壳及类似零件。
这种功能与设计理念使得设备力和/或成型力能够沿中心方向导入整个机身,避免了任何倾覆力矩。此外,该设备设计允许较短的安装和换模时间,并可适配上下料单元。为此,设备在三旋轮主支架的前后均设有充裕的操作空间。
较短的安装和换模时间还得益于以下设计:两根上部导向连接梁的布置使得所需成型工具可通过桥式起重机或选装的门式装置,从三旋轮旋压滑台前方的工作区域中吊出。
设备的上下料在位于三旋轮旋压滑台后方的上下料区域完成。标准配置的上下料定心装置安装在主支架后侧,用于辅助上下料操作。
旋压滑台配备1个轴向(Z轴)和3个径向(X轴)CNC数控轴。此外,主驱动和尾座压头壳体驱动也设计为CNC轴,因此标准设备共配备6个CNC控制轴。
二、主要技术参数
2.1 工件尺寸参数
参数项目 范围数值
工件外径(最大) max 200 mm
工件外径(最小) min 100 mm
正向旋压最大长度 max 900 mm
反向旋压最大长度 —不适用
可保证壁厚(取决于材料性能) up to 26 mm
旋压过程中可实现的壁厚减薄率 up to 70%
2.2 中心距参数
参数项目 范围数值
尾座前进位置中心距(最小) min 1,875 mm
尾座退回位置中心距(最大)* max 2,775 mm
*注:中心距数值可能因布局不同而有所变化。
2.3 主轴参数
参数项目 范围数值
刀具安装法兰(符合DIN 55027) 规格11号
S1模式驱动功率(连续运行) 约200 kW
S6模式驱动功率(60%运行,40%停歇) 约228 kW
2.4 主轴传动参数
参数项目 范围数值
齿轮档位数 固定1档
转速范围 —60 - 600 min□□
最佳扭矩-功率比对应转速 约320 min□□
2.5 主轴顶出器
本设备不配备主轴顶出器。
2.6 尾座参数
参数项目 数量 数值/规格
刀具安装法兰 一 WF设计
尾座驱动类型 1套 伺服液压缸
尾座行程 1套 950 mm
尾座顶紧力(可调) 1套 15 - 150 kN
尾座快移速度(最大) max 12 m/min
尾座工进速度(最大) max 2 m/min
2.7 旋压支架参数
参数项目 数量/范围 数值
轴向滑台数量(Z轴) — 1个滑台
轴向驱动类型 2套 西门子伺服电机驱动
轴向传动方式 — 精密滚珠丝杠
轴向行程 1套 1,050 mm
轴向力 1套 500 kN
轴向快移速度(最大) max 10 m/min
轴向工作进给 — 0 - 3 m/min
径向滑台数量(X轴) — 3个滑台
径向驱动类型 3套 PARKER伺服阀
径向传动方式 — 内置液压缸
径向行程 3套 100 mm
径向力 3套 400 kN
径向快移速度(最大) max 4.0 m/min
径向工作进给 — 0 - 1.0 m/min
旋转安装法兰(符合DIN 55027) 规格6号
每个径向滑台旋转直径(最小) min270 mm
每个径向滑台旋转直径(最大) max300 mm
旋转轴向偏移调整 — 无
2.8 脱模装置(安装于主支架前侧)
参数项目 数值/规格
脱模装置类型 爪式
驱动方式 液压驱动
液压作用行程 2×50mm
径向调整行程 2×固定,不可调
脱模装置力(=Z轴力) 500kN
2.9 定心装置(安装于主支架内部)
参数项目 数值/规格
定心装置类型 V形槽
驱动方式 液压驱动
液压作用行程 1×250mm
径向调整行程 1×固定,不可调
定心装置力 1.6 kN
2.10 液压系统/润滑系统参数
参数项目 数值
液压系统驱动功率 约 70 kW
液压油箱容积 约 1,200 L
液压元件品牌 Parker Hannifin(派克汉尼汾)
润滑系统驱动功率 约 4.0 kW + 1.0 kW
润滑油箱容积 约 240 L + 60 L
润滑元件品牌 Parker Hannifin(派克汉尼汾)
冷却水消耗量(液压+润滑+冷却液) 约 4,200 L/h
冷却水进水温度(最高) max 25°C
冷却水进出压差(最小) min 2 bar
冷却水系统压力(最高) max 5 bar
冷却水连接螺纹 1英寸
2.11 冷却液系统/冷却液过滤系统参数
参数项目 数值
冷却液系统电功率 约 5.5 kW + 4.0 kW
冷却液箱容积 约 1,500 L
工作区域冷却液供液流量(每个喷嘴可调) 2 × 0 - 300 L/min
冷却液系统元件制造商 Grundfos + Homa
回流管道安装直径(经验公式:d=15×V L/min) 约 250 mm
过滤系统电功率 约 1.5 kW
冷却液过滤系统元件制造商 REBER或同类品牌
2.12 电气柜空调系统参数
参数项目 数值
柜体动力部分空调电功率 约 2 × 4.8 kW
柜体电子部分空调电功率 约 1 × 3.0 kW
空调系统元件制造商 RITTAL(威图)
2.13 电气数据
参数项目 数值
装机容量 约 315 kVA
供电电压 3~440 V, 60 Hz
线路熔断器* 3×630 A
*注:线路熔断器数值需经我方电气设计团队确认。
2.14 CNC数控系统
参数项目 规格
品牌 Siemens(西门子)
型号 Sinumerik ONE
启用的特殊CNC功能 S_POS(主轴定向停止)F-LIN, S-LING96(恒线速度控制)
2.15 WF标准涂装
部位 颜色 色号
主色(设备底座) 群青蓝 RAL 5002
副色1(防护罩) 丝光灰 RAL 7044
副色2(运动部件) 锌黄色 RAL 1018
*注:可选其他颜色,需额外收费。
2.16 环境条件
参数项目 数值
温度 10 - 40℃
湿度 最高 90%
2.17 设备重量与占地尺寸
参数项目 数值
设备重量 约 38,000 kg
设备占地尺寸(长×宽) 9.0×6.0m
注:尺寸可能因布局不同而有所变化。
三、设备结构详细描述
3.1 设备底座
设备床身采用极其坚固的焊接钢板结构,并经热处理消除应力。主轴箱和尾座立柱相对布置在床身上,并通过两根尺寸充裕的导向连接梁在上部相互连接——这是设备封闭式框架设计的典型特征。
床身的总长度基于三旋轮旋压滑台的轴向行程和可生产的最大工件长度。这些参数决定了设备工作区域(三旋轮旋压滑台前方区域)和上下料区域(三旋轮旋压滑台后方区域)的尺寸,从而决定了设备底座的总长度。
底座框架中设有多种地脚螺栓和调平/对准螺钉,可在最终用水泥砂浆灌浆前,将设备底座精确对准工厂地基。
3.2 主轴驱动
设备主轴由一台大功率变频异步电机驱动,电机安装在主轴箱后侧;固定(不可换档)减速箱安装在主轴箱内部。驱动电机由具有能量回收能力的高效变频系统控制。电机通过离合器直接与驱动轴连接,并安装在主轴箱后方,便于维护和检修。
主轴转速可通过CNC控制系统编程至最高转速。作为锥形工件剪切旋压的特殊功能,主轴可采用G96(恒线速度)编程。此外,还配备“S_POS—主轴定向停止”功能。该功能允许主轴在特定的可编程角度停止,使脱模装置的脱模爪能够进入芯轴安装法兰上的两个凹槽,从而实现成品工件的脱模。
3.3 循环油润滑系统
循环油润滑系统为主轴的滚动轴承系统和减速箱齿轮提供必要的润滑油,润滑油储存在主轴箱内。循环油润滑单元及其所有部件(如电机/双联泵组合、水热交换器、压力过滤器等)均直接安装在主轴箱上。
双联泵组合中的一个泵为主轴轴承和齿轮提供所需润滑油。该泵将润滑油经水热交换器(恒温控制)和压力过滤器直接输送至轴承和齿轮。为保证滚动轴承或齿轮获得充足的润滑油供应,系统中配备了相应的流量监控器。
第二个泵用于循环油润滑系统的加热回路。当内置恒温器检测到润滑油温度过低时,第二个泵将通过泄压阀供油,以此方式加热润滑油。
3.4 三旋轮旋压滑台
三旋轮旋压支架位于设备底座上,处于主轴箱和尾座之间。它采用极其坚固、抗扭转的焊接钢结构设计制造。一方面,该支架可沿轴向移动,从而构成设备的Z轴;另一方面,支架容纳三个径向X轴,三个轴在几何上相互错开120∘
Z轴:
主支架的CNC控制轴向运动通过两根带预紧双螺母的滚珠丝杠实现。两台同步伺服电机驱动这些精密滚珠丝杠。通过电子耦合(即所谓的GANTRY龙门耦合),确保两根滚珠丝杠在任何时候、甚至在高负载下都能绝对同步运动。精确的位置值由精密绝对值编码器检测并传输至CNC控制系统,形成闭合的CNC调节回路,构成设备的几何Z轴。
Z轴沿设备轴线方向由四套淬硬实体线性导轨系统及滑块导向。其中两根直线导轨直接安装在设备底座上,另外两根直线导轨安装在设备上部两根导向连接梁的下方。设备的全部四条轴向导轨均接入集中润滑系统,因此几乎免维护。导轨由刮屑板和钢制防护罩保护,防止污染和损坏。
X轴:
三个径向进给单元在三旋轮主支架前部以相互120∘几何偏移布置。每个径向单元由一个集成式(从而节省空间)液压缸和一个液压精密伺服阀驱动。径向单元设计的重点明确不在于实现高移动速度,而在于成型过程中的精度和强力准确性。
每个径向单元的精确位置值由绝对值编码器测量系统检测并传输至CNC系统,形成三个闭合的CNC回路,每个回路构成设备三个几何X轴之一。与轴向运动一起,形成所谓的3×2 轴系统,其中三个X轴与一个Z轴进行几何相关插补。
三个径向进给单元(X轴)为箱式结构设计。由于这些单元必须承受径向和轴向的成型力,此处采用了极其稳定耐用的手工青铜导轨,配合淬硬钢模块。这些导轨系统同样接入设备集中润滑系统,因此几乎免维护。径向单元前部设有旋轮轴承座的安装接口。
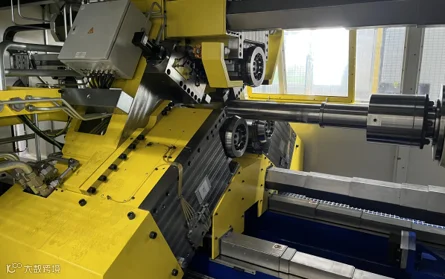
图2 三旋轮旋压滑台内部工作区域特写
3.5 旋轮轴承座及其润滑
三个用于安装旋压轮的旋轮轴承座,安装在三旋轮主支架三个径向进给单元的前部。
每个旋轮轴承座配备极其坚固的滚动轴承系统和液压旋轮驱动。用于安装旋压轮的旋轮轴符合标准并符合DIN55022 6号规格。旋轮轴承座不设轴向偏移。
为确保随时获得良好润滑,旋轮轴承系统接入循环油润滑系统。专门设有一个独立的立式润滑系统,配有约100L容积的储油箱,专门用于三个径向轴旋轮轴承座的循环油润滑。通过配备双联泵的电机/泵组合,润滑油被泵送通过轴承和过滤/冷却回路。过滤/冷却回路配备压力过滤器和油/水热交换器。
油温由恒温器控制。通往旋轮轴承座的油流分别对每个旋轮座进行单独监控,因此在储油箱上安装了三个流量监控器。
3.6 旋轮驱动
三根旋轮轴中的每一根均配备液压旋轮驱动,通过带单向离合器的油马达实现。每个旋轮驱动的转速可手动单独调节。为快速精确地调节旋轮转速,供货范围内包含一个电子手持转速表。为使磨损最小化,旋轮的圆周速度应调整为主轴圆周速度的90% 。
为提高旋轮抛光作业时操作人员的安全性,在手动模式(JOG)下,每个旋轮驱动可单独开启/关闭。也就是说,每个旋轮驱动都配备自己的液压阀。在自动模式下,不允许单独使用旋轮驱动。
3.7 脱模装置(安装于主支架)
为将管状工件从工具芯轴上脱下,在三旋轮旋压滑台前部相对安装了两个液压脱模缸。这些液压缸具有50mm的固定液压工作行程。在脱模缸前部可安装单独的脱模爪(属于工装部分),以满足工件的要求。
由于HSTR200- 3- 900S设计为专用型设备,脱模缸不设直径调整。如需生产不同直径的工件,可通过使用不同规格的脱模爪来解决。
脱模缸的功能包含在设备的自动程序流程中,由接近限位开关控制。通过CNC编程中的M功能,脱模缸可伸出和缩回。
脱模装置还与主轴的“S_POS—主轴定向停止”功能配合。通过CNC程序中的S_POS代码,主轴在特定的可编程角度停止,使脱模装置的脱模爪能够进入芯轴安装法兰上的两个凹槽,从而实现成品工件的脱模。
3.8 定心装置(安装于主支架后侧)
设备配备标准定心装置。定心装置安装在主支架后侧,位于尾座和主轴之间。定心装置具有固定的垂直行程,由带集成终端位置阻尼的液压缸驱动。该装置安装在四根直线导轨上,确保整个行程过程中精确稳定的导向。
定心装置用作装载预制坯或卸载成品工件的平台。定心装置的上下料可采用手动方式,或通过选装的操作机器人完成。
3.9 尾座
尾座壳体安装在极其坚固的立式立柱内部,该立柱位于主轴箱对面、主支架后方。作为设备封闭式、坚固、无扭转框架结构的特征,两个设备部件——主轴箱和尾座立柱——通过坚固的导向连接梁相互连接。位于立式立柱内部的尾座壳体为坚固的焊接钢板结构,并经热处理消除应力。
尾座缸为液压驱动。在该缸末端设有一个坚固且余量充裕的压头,配有一组滚动轴承,用于将主轴旋转与缸杆隔离。压头的轴承系统由循环油润滑供油,并连接至润滑油箱。
为进行位置监控以及从快进切换至工进,缸的当前位置通过内置绝对值测量标尺进行监控。无需为缸的位置调整任何限位开关,因为缸前进和退回运动所需的位置和限值可直接在CNC控制系统中设置。
3.10 集中润滑系统
集中润滑系统为设备所有导轨提供必要的润滑脂,包括三旋轮旋压滑台导轨(Z轴)和三个径向滑台导轨(X轴)。集中润滑系统由一个5L储油箱组成,带液位和流量控制,包含在设备的自动程序流程中。
设备通过液位开关监控储油箱的液位。润滑脂供应过低将导致设备停机,在此情况下,操作控制台屏幕上将显示相应的提示信息。
3.11 冷却液系统
设备供货范围包含一套冷却液系统,用于成型过程中的产品润滑和冷却。冷却液系统由一个尺寸充裕的冷却液储油箱和一个强大的泵站组成,用于向设备供液。储油箱位于设备附近、地面以下的地基坑内。冷却液供液泵通过尺寸充裕的管道将冷却液输送至安装在三旋轮旋压滑台上的两个冷却液喷嘴。在设备工作区域,以易于操作的方式安装了手动闸阀,用于调节所需的冷却液流量。
为实现均匀的冷却液温度,设有独立的冷却回路和独立的泵进行冷却液冷却。当集成温度传感器检测到需要时,泵将冷却液通过一个尺寸略有富余的水- 冷却液热交换器。该回路在设备不生产时也会偶尔运行,从而防止冷却液箱中产生异味细菌。
冷却产品后,冷却液被收集在设备底座的集液槽中,并靠重力回流至储油箱。回流管道按公式d=15×V L/min设计,可安全避免设备中冷却液溢出。冷却液系统集成在设备的自动程序流程中,并由一个安装在供液管道上的流量调节器监控,采用现代非侵入式“卡装”技术。
3.12 冷却液箱纸带过滤系统
纸带过滤系统(含过滤纸存储卷)安装在冷却液箱顶部,属于我方供货范围。过滤纸的污染程度受到监控。当污染过度时,过滤纸卷自动展开,或可随时通过按钮启动展开。脏的过滤纸将被收集在收集箱中。
当存储纸卷即将用完时,设备控制监视器会及时发出预警,提醒操作人员。
3.13 导轨和滚珠丝杠防护罩
设备Z轴的所有滚珠丝杠在工作区域内(三旋轮旋压滑台前方)均由坚固的伸缩式钢制防护罩保护,以避免在更换工具或旋转时造成任何损坏危险。
此外,所有安装在设备底部区域的导轨系统/导轨均被完全覆盖,防止机械损坏以及因使用冷却液而导致润滑脂被冲洗掉。
3.14 设备整体防护围栏
HSTR设备从前、后、两侧以及顶部均被完全覆盖。设备的防护外壳兼作安全防护和防溅防护罩。
前部整个外壳设计为两扇宽大的分段式滑动门,分别位于三旋轮旋压滑台的前方和后方。门打开时,可露出主轴箱与三旋轮旋压滑台之间的完整工作区域,以及三旋轮旋压滑台与尾座单元之间的完整上下料区域。每扇滑动门内安装了两个尺寸充裕的观察窗,以便观察设备内部的成型过程。
此外,其中一扇前滑动门将配备集成的上下料门(门中门),以实现全自动工艺流程,例如通过选装的机器人上下料。
后部设有我方的“冬园”(Wintergarden)设计,这是设备防护罩的一个精心设计部分,可通过另一扇滑动门进入工作区域(三旋轮旋压滑台前方)。后部防护罩同样配备两个尺寸充裕的观察窗,尺寸和方式与前窗类似,可良好观察成型过程。
设备两侧由主轴箱壳体、尾座立柱以及额外的固定安装罩覆盖。主轴箱侧的侧壁配备两个直径约250mm的连接法兰,用于连接客户的除尘系统。
在设备顶部,三旋轮旋压支架前后、两根连接梁之间的区域由两扇导向翻板封闭。两扇翻板均可通过绳索葫芦独立手动开启和关闭。
防护围栏的所有门均由安全门开关保护,防止未经授权的进入。这些开关还机械锁定门,防止在设备自动生产过程中意外打开。
设备内部、主支架前后的区域设计为可踩踏,并覆盖防滑格栅。这最大限度地减少了在更换工具或旋轮以及安装调试工作中滑倒和事故的危险。
此外,为保障您的人员安全,设备工作区域由LED照明。防护围栏的整体设计符合报价提交之日有效的德意志联邦共和国事故预防法规。
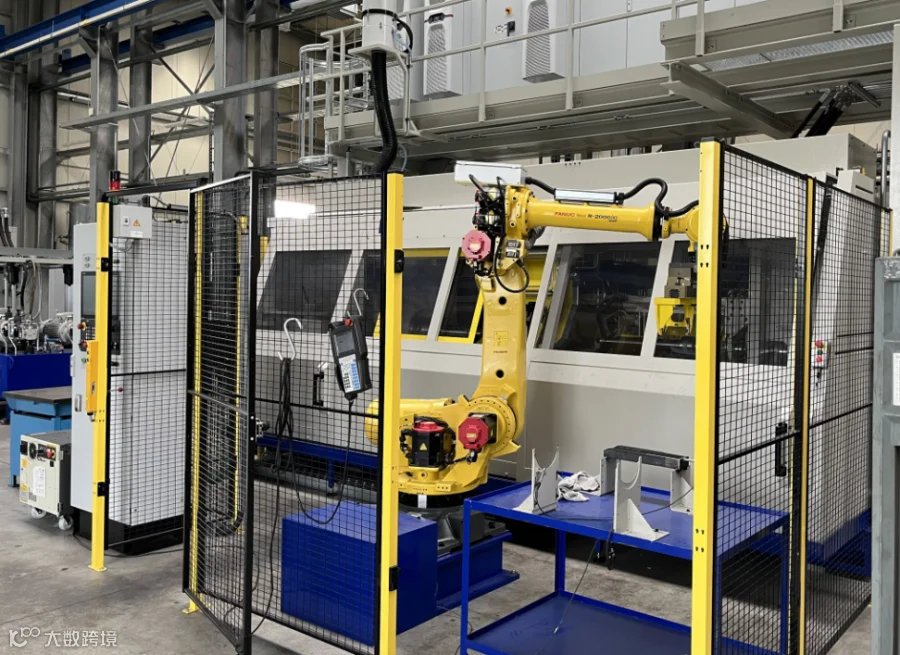
图3 配备FANUC机器人自动上下料系统的设备整体视图
3.15 液压单元
液压单元设计为独立立式单元,配备液压蓄能器。该单元通过尺寸充裕的液压管路与设备连接。单元与设备之间的液压管路由镀铬管道制成,中间设有短软管段,以吸收可能产生的振动。
液压系统配备PARKER皮囊式蓄能器。蓄能器的氮气含量需每月维护。因此,WF确保将蓄能器安装在方便触及的位置——无需使用梯子或爬上液压站。
液压油温度由油箱内置温度传感器持续监控。当油温低于工作温度时,自动加热系统投入运行。当温度升高时,油通过水- 油热交换器自动冷却,该热交换器的设计尺寸即使在冷却水进水温度为25∘C时也能达到足够的冷却能力。液压油由安装在每个液压压力回路中的10μm 油过滤器持续过滤。
3.16 电气控制系统
设备的电气控制系统安装在独立的电气柜中。整个电气系统符合最新技术水平。CNC控制系统采用西门子最新一代SINUMERIK ONE,PLC控制系统采用最先进的西门子S7- 1500TIA。
根据控制柜内部的温度和湿度,RITTAL品牌的空调系统负责电气柜内部空气的通风和调节。因此,柜门内共安装三台RITTAL设备。
设备部件与电气柜之间的所有连接线均在地面层布线,由坚固的金属线槽保护,并通过插头和/或接线盒连接。
设备的整个电气系统按照德国适用的CE标准设计和制造。PLC系统配备约
25%的I/0备用量。所有接线盒或配电箱将配备约10%的备用端子和导线。对于所有配备钥匙锁系统的区域或箱体,公司将提供多套钥匙。
3.17 操作控制面板
设备的控制面板为独立的控制台式壳体,可在顺滑的滚轮上轻松移动,从而始终提供观察设备内部的最佳视角。控制面板包含设备手动、设置和自动操作所需的所有控制元件,以及急停和紧急缩回功能。操作控制面板中集成了一个TFT平面触摸屏形式的功能显示屏,显示设备的运行状态。CNC控制的显示屏还将以明文显示所有操作和报警信息。
为备份CNC程序和设备参数,操作面板正面提供了用户友好的USB接口。或者,所有数据可通过以太网连接传输至客户的计算机网络。
3.18 操作面板屏幕显示参数
此外,控制面板监视器上的屏幕菜单持续提供以下生产参数和设备状态信息:
□ 尾座夹紧推力(如使用)
□ 当前液压油温度
□ 当前润滑油温度
□ 多个计数器:总件数、批次件数和循环计时器
3.19 基准位置屏幕显示
此外,还设有一个屏幕操作页面,以图形表格形式提供设备基准位置信息。由于在启动自动程序前设备必须处于定义的“基准位置”,该操作页面非常有助于识别哪些条件尚未满足。
3.20 远程诊断系统(通过网络)
电气控制系统配备远程诊断软件。通过该软件,可经以太网连接与公司服务部门进行远程诊断。借助这种远程诊断连接,公司服务工程师可以操作和检查控制系统的完整功能范围(NC和PLC范围)。连接所需的接入互联网的以太网连接必须由客户提供。
3.21 安装调试用手持操作面板
配备西门子品牌HT2型手持操作面板,带手轮功能、明文显示、轴位置值显示、双手安全按钮以及急停按钮,便于直接在设备上进行安装调试工作。在设置新工件或进行维护检查时,该手持面板将提供极大帮助。设备的所有主要功能均可通过该手持面板移动和检查。
3.22 客户上下料系统电气接口和1/0链路
此处负责HSTR 200- 3- 900 S设备与客户提供的上下料机器人或上下料系统之间接口的硬件安装和软件编程。一般而言,急停回路、安全围栏回路,以及2字节(16位)数字输入和2字节(16位)数字输出信号应进行硬接线并编程。更多细节将在设备订单下达后另行讨论。
3.23 旋压轮套装
旋压轮套装一套(3个)旋压轮的设计和制造,根据客户工件需求进行优化和适配,属于HSTR 200- 3- 900 S的供货范围。
3.24 滚轮座更换辅助装置
这种专门设计的更换辅助装置可轻松更换设备的完整滚轮座。为合理使用该装置,必须具备工厂起重机或提升高度为4,000mm的叉车。
四、设备供货范围
□ 按上述描述制造的设备,符合CE法规要求
□ 按上述描述的服务,在工厂和客户现场执行
□ 1套设备与电气柜之间的电气连接电缆
□ 1套设备与液压站之间的液压连接管道
□ 1套地基材料、地脚螺栓和调平元件
□ 2套纸质文档,含操作和维护手册
□ 1套USB存储的交互式文档
□ 设备操作和维护通用培训,在交付前于德国的工厂进行,为期3-4个工作日,培训2-3名客户员工
五、不包含在供货范围内的项目
以下项目不包含在设备供货范围内:
□ 液压系统用油
□ 润滑系统用油
□ 产品冷却系统用冷却液
□ 集中润滑储油箱用润滑脂
□ 液压站蓄能器用氮气
□ 地基施工(如需要)
□ 客户工厂内部的货物搬运(吊装)
以下介质的供应和连接:
—主柜与电力供应的连接
—液压系统热交换器与冷却水供应的连接(进水和出水)
—润滑系统热交换器与冷却水供应的连接(进水和出水)
—冷却液系统热交换器与冷却水供应的连接(进水和出水)
—压缩空气供应的连接(如需要)
咨询电话:135 0128 2025

