



丰田汽车株式会社人事部

目录
第 1 章 企业目的与降低成本
1.企业目的
2.降低成本的必要性
2-1 销售价格与成本
2-2 产品的制造方法与成本
第 2 章 丰田生产方式及其展开内容
1.独特的生产技术的开发
2.丰田生产方式的目标
3.丰田生产方式的两大支柱
3-1 准时化
3-1-1 平准化生产
3-1-2 准时化的基本原则
3-2 自働化
3-2-1 另一种自働化
3-2-2 电子显示板
4.看板
4-1 看板的作用
4-2 看板的种类
4-3 看板的传递方式与规则
第 1 章 企业目的与降低成本
1.企业目的
企业经营需在谋求与社会协调的同时追求自身利益,履行社会使命以确保持续发展。利润是企业经营的前提,直接关系到员工生活水平的提升。因此,从管理层到一线员工,全员皆需为此不懈努力。
2.降低成本的必要性
制造业的利润源于销售价格与成本之间的差额。
(2-1) 销售价格与成本
在竞争激烈的市场中,同类产品若质量相当,消费者倾向于选择价格更低者,这意味着售价由市场行情决定,而非企业单方面定价。传统的“售价=成本 + 利润”的成本主义思维已不成立,若强行将成本转嫁给消费者,将导致企业丧失竞争力甚至破产。同时,仅靠销售端扩大销量难度日益增加。因此,唯有坚持“售价≠成本 + 利润”的理念,在市场决定售价的前提下,通过全员参与降低成本活动来提升利润,才是生存之道。
(2-2) 产品的制造方法与成本
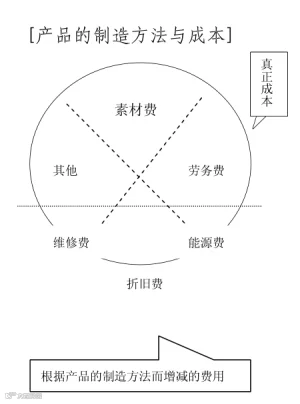
成本主义的根基在于认为“无论采用何种制造方法,成本一成不变”,但这显然有误。虽然材料、电力等单价在各企业间差异不大,但制造方法的优劣直接决定了最终成本。例如,设备空转产生的能源浪费、过量库存导致的利息损耗及物料锈蚀、以及材料出材率的低下(如将可利用的边角料当作废料处理),都会推高成本。有效的制造技术能显著降低这些隐性浪费。这种基于现场智慧的制造技术,是降低成本的关键。
第 2 章 丰田生产方式及其展开内容
1.独特的生产技术的开发
丰田生产方式的核心在于深入研究“产品的制造方法”,探求其合理性并彻底消除浪费。即便使用相同的设备和材料,不同的使用方法(如模具刀具的快速切换机制)也会产生巨大的成本差异。开发独特且先进的生产技术,是企业在竞争中立于不败之地的关键。
2.丰田生产方式的目标
为确保永久利润,必须持续开展降低成本活动。丰田生产方式旨在彻底消除制造过程中的各种浪费(如库存、搬运、作业本身等)。面对市场需求多样化及用户喜好流动性强的特点,按预测生产易导致库存积压或供货不足。因此,建立适应市场变化、缩短交货期的“准时化”生产体制势在必行。
3.丰田生产方式的两大支柱
“准时化”与“自働化”是实现上述目标的两大支柱。
(3-1) 准时化
准时化指“在需要的时候,按需要的数量,生产或搬运需要的产品”。这要求消除现场浪费,避免零件堆积或缺货。其核心做法是“后工序去前工序领取所需零件”。
(3-1-1) 平准化生产
平准化是实现准时化的前提,指将生产量、种类、时间及工时综合平均化,避免产量大幅波动导致的人力设备浪费及工序混乱。非平准化的批量生产会导致零件闲置、布局调整浪费及节拍难以适应等问题。

(3-1-2) 准时化的基本原则
一是根据需求量确定节拍,将生产与销售紧密结合;二是实行“后工序领取”,即后工序向前工序领取所需数量,前工序仅生产被领取的部分,以此暴露问题并消除停滞;三是按流程生产,避免批量生产造成的流程停滞和过剩浪费,实现一个一个按顺序加工。
(3-2) 自働化
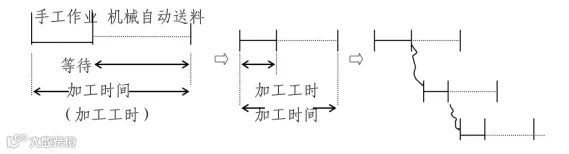
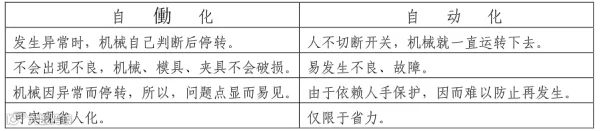
自働化指发生异常时设备自动停转,以便找出问题并改善。区别于单纯替代人力的“自动化”(发生异常仍需人工判断停机),“自働化”赋予机械或生产线判断异常的能力,实现“人机分离”,有效利用等待时间。
自働化与自动化的区别:
(3-2-1) 另一种自働化
将“发生异常即停转”的理念应用于人手作业。在总装线等人工环节,若工人发现异常或不良,有权立即停止传送带。这种由工人自主判断并停线的机制,被称为“另一种自働化”,旨在杜绝不良品流出。
(3-2-2) 用于了解生产状态的电子显示板
电子显示板是目视化管理的重要工具,用于迅速掌握机械设备或人员作业的异常状况。当工人发现问题时,可通过按钮触发显示板,让监查员快速定位异常工位并及时对策,从而减少巡线浪费,提高管理效率。
4.看板
传统生产信息传递易导致前后工序不同步及库存积压。丰田生产方式采用“后工序领取”和“过后补充”机制,利用“看板”作为传递信息的工具,消除工序间的距离感,实现自律性反应。

看板不仅是生产指示单,更是彻底消除制造过剩浪费的关键工具。
(4-1) 看板的作用
① 生产与搬运的指导信息:看板自动发出“何时、何地、生产或搬运多少”的指令,具备现场自律性。
② 目视化管理的工具:看板随实物移动,使库存量、产品编号及搬运目的地一目了然。其规则(如“不生产超过看板数量的产品”)能有效抑制生产过剩,并通过看板堆积情况查知工序进展快慢,暴露问题。
③ 工序作业改善的工具:看板数量的变化可反映库存波动及紧迫程度,为修订标准作业程序提供依据,是推动改善的重要手段。
(4-2) 看板的种类
主要分为两大类:
一是生产看板,包括用于总装线等的“工序内看板”和用于冲压等批量生产工位的“信号看板”;
二是领取看板,包括用于内部工序间的“工序间领取看板”和用于外协厂家的“外协零件入货看板”。

(4-3) 看板的传递方式与规则

基本规则包括:在总装线取出零件后,将附在箱上的搬运看板放入存放箱;当取下一定数量的看板时,搬运人员持看板前往各前工序领取相应数量的零件,确保“手触第一件即取看板”及“无看板不生产、不搬运”。