

供应链日常智库团队在之前有六个专题系列,分别是订单生命周期全过程管理、供应链团队管理与数字化、OTD-MTO模式探索、零库存与准时化模式探索、碳中和与供应链、共享供应链,今天和大家分享的系列文章是:智能供应链-应用层-生产规划。
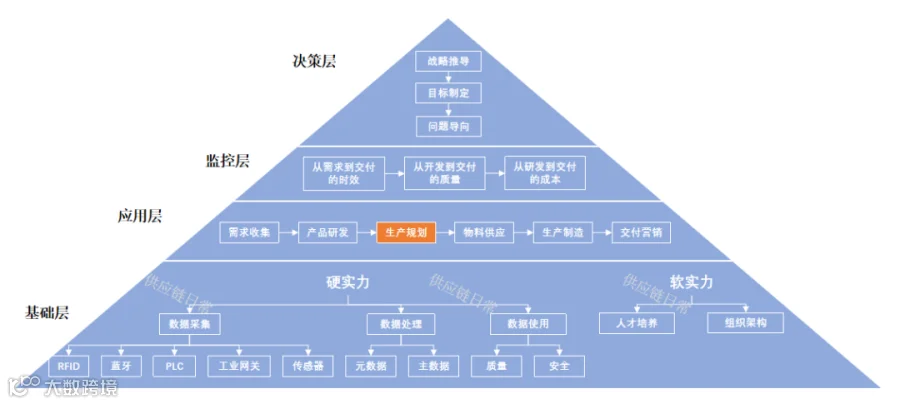
1、什么是生产规划
生产规划是根据产品研发数据、零部件数据、工艺数据要求,对生产线的各种要素进行设计和确定参数的全过程,生产规划是生产启动的前提条件,也是生产线流动、物料供应顺畅的基础。
2、生产规划的数字化重点
生产规划的主要目标是产品的交付时间保障(产能、产品动向)、交付质量保障(工艺、零部件工艺)、交付效率保障(设备、工时)。
包括但不仅限于以下六个方面:产能规划、产品动向规划、工艺规划、零部件工艺规划、设备规划、工时规划。
①产能规划
产能规划源于产品生命周期的产量规划以及销售年需求的预测,基于这两个基本要素得出的产能布局数量级,再根据总体产能要求做各生产环节的布局规划,保证在满足销售需求的前提下实现生产的平顺性,在这个过程中需要配合其他规划要素进行模拟,以确保产能的满足。
②产品动向规划
产品动向规划又叫产品流规划,模拟生产线在启动时整体产品流动的方向和时间,主要目标是为了按照顺序交付客户,且中间生产过程能够高效产出、不走回头路的方式。
③工艺规划
工艺规划是将工艺参数和生产线其他规划要素进行匹配的过程,目的是满足一定的生产目标要求,比如产能、开动率、人员配置效率、配送效率等,工艺参数将作为其中一个数字化评估参数参与模型计算。
④零部件工艺规划
零部件工艺规划是为了保障零部件按照既定的节拍和配送节奏,在供应商端的产线进行设计和布局的一系列方案的过程。汽车行业上下游的联系和关系非常紧密,对于核心零部件,主机厂人员需要采用模拟仿真的手段把零部件工艺和整车工艺通盘考虑。
⑤设备规划
设备规划要根据整体产能要求、开动率要求、人效要求、节拍平衡要求以及协同工艺布局来统筹考虑,过程中需要大量数据仿真和模拟,加上一些实验作为佐证。
⑥工时规划
工时规划需要结合整体产能要求、工艺布局,以最精益的人员安排为前提,做节拍平衡和人效匹配,这个过程中涉及工艺参数的调整,以及调整后大量数据的重新匹配。
3、产能规划的数字化应用
产能规划的数字化应用主要目标是产品的交付时间和能力保障,包括但不仅限于以下三个方面:与销售端的合意、与供应链端的合意、与制造端的合意。
①与销售端的合意
销售需求规划是产能规划的前提,根据长期销售需求进行产能规划是数智化模拟过程的前期输入。当然,作为限制条件首先必须100%满足,然后是对于细分SKU的满足条件设置,基本是总量+品种的关系。
②与供应链端的合意
主机厂的产能规划从来都不是孤立、狭小地考虑自身范围内的生产能力,供应端诸多供应商,尤其是瓶颈供应商的能力,需要作为重点制约因素输入到模拟程序中去;有些不在体系内的重点供应商,或者是垄断级别的供应商,都需要作为重点因素。
③与制造端的合意
在满足了销售端的需求,考虑了供应端的实际能力后,需要和制造端关于投入产出做多轮沟通,并不是需要无限制投入资源进行产能满足,而是在综合人机料法环的成本投入经济性前提下开展的,当然在仿真模拟的过程中一定要设置为边界参数作为限制。
4、产品动向规划的数字化应用
产品动向的规划,指的是产品在生产过程中流动的方向和一致性确认,遵循的是一个流的原则,即在规划阶段就能够实现不产生回头路或者乱序的情况,这需要大量的数据验证和模拟,包括先进先出设计、掉队追赶设计、在线测量设计等。
①先进先出设计
先进先出的设计主要体现在产品在单一或者多入口、出口,且平行动向的巷道之中,这些巷道的入口应该记录产品的进入时间,出口的PLC应该根据进入时间的先后顺序发出,从而实现先进先出,程序可以在PLC中完成并且植入,通过产品实际调试作为验证即可。
②掉队追赶设计
如果产品在流动过程中因为质量返修或者其他原因离开原有顺序,系统应该有一套模拟逻辑完成顺序的补充和追赶,让订单回到原有序列中。当然这里除了软件层面的算法还需要配合硬件的调度,这些算法在模拟后应该至少写入底层PLC中,或者上层的MES系统中,根据管理者的诉求操作硬件执行追赶动作。
③在线测量设计
在线测量是需要提前规划工艺参数和节拍考虑的,由于产品在线完成所有测量和质检工作,在数字化模拟阶段要考虑引入操作更快的机器人测量和质检设备,在满足节拍的同时可以保障产品一个流生产的原则。
5、工艺规划
工艺规划要结合各种生产目标,最终输出工艺文件的标准文档,作为BOM的一个重要环节。在工艺规划阶段需要维护的字段包括但不仅限于:装配顺序、装配参数、辅料需求、人员需求等。
①装配顺序
装配顺序是产品诞生的基础,不仅要知道人员作业,还要知道设备的运行步骤和轨迹,所以应该形成对应的作业顺序文件和指令,指令和设备运行规则语言一致,能够精准执行。
②装配参数
装配参数大多用来指导加工的深度和程度,这种指令也必须固化成为数字化的代码,并且和设备相融合。
③辅料需求
辅料需求通常是伴随工艺和装配参数的辅助参数,辅料的用量、位置、性质都在数字化文件中代码化体现,并且在设备端和人员端都可以得到很好的应用。
④人员需求
人员需求是根据加工深度、工艺路线、节拍要求决定的,也必须通过数字化代码统一规则写入标准程序中,可以用作后续的人员效率统计管理,做持续的人员优化和人机工程使用。
6、零部件工艺规划
零部件工艺规划是和产品工艺规划同宗同源的,尤其是体系内的供应商或者汽车行业中的平台零件,应当遵循同样的工艺和质量标准,包括但不仅限于:工艺参数、加工深度、质量要求、工时效率。
①工艺参数
工艺参数的规划应该将数据与产品本身工艺同步,采用同样的技术标准,并且采用同样的编码规则,这样的工艺要求可以让零部件和产品本身做很好的配合对接,实现工艺一体化要求。
②加工深度
加工深度的要求不仅是实现同等工艺的前提,还是对成本控制的先决条件,如果要保持产品的成本优势,除了平台零部件的供应之外,还需要对加工深度做统一的要求,并且在系统中采用同样的计量单位,做到数字层面的一体化。
③质量要求
质量要求可以通过统一的编码文件,对加工要求的程度进行考核,这是嵌入在加工零部件的工艺和设备中的,质量检查也采用同样的标准,并且在视觉识别、设备扫描中采用同样的程序,保持质量一致性。
④工时效率
工时效率要求与零部件的生产节拍非常相关,需要计算好加工当量,包括产出和配送的一致性。尤其对于汽车行业的准时化生产企业,如果要做到“真准时化”,那就没有所谓的成品排序环节,而是在生产下线后就应该上车并交付主机厂,实现节拍真准时化,这里需要在规划阶段就有很好的同步测量的信息系统支持。
7、设备规划
设备规划需要根据至少以下因素来通盘考量和测算:产能要求、开动率要求、人效要求、节拍平衡要求以及协同工艺布局等。
①产能要求
产能要求是对设备的最基本也是最重要的要求,设备的运行轨迹设计和仿真模拟必须以产能要求为第一目标,所有的目标函数导向也应该是以产能要求为基本。
②开动率要求
开动率要求是设备规划数字化模拟中的重要参数之一,开动率体现了设备的效率,也直接影响了产线对于过程储备机械设备的规划水平。如果开动率低,可能需要规划大量的过程储备来保证输出;如果能够保证开动率维持在较高水平,则可以减少不必要的过程库存。
③人效要求
人效要求必须和设备规划一起模拟,每个流水线企业的每个工位都要求人机合一,所以在规划人员效率目标的时候,设备的参数必须结合人员操作情况和人机工程要求,作为模拟输入的参数之一。
④节拍平衡要求
整体的产线规划要符合节拍平衡和一致性,在均衡生产的前提下,讲求的是均衡的产能布局,不出现奇点,或者波峰波谷,在这种前提下,作为目标函数输入给规划程序也是必要的。
8、工时规划
工时规划需要根据至少以下因素来通盘考量和测算:法规要求、设备适配、人机工程、投入产出等。
①法规要求
比如对于劳动密集型企业,不仅要遵从劳动法的要求,还要注意综合工时的要求,一年不得超过规定的小时数,每天的工时安排也必须提前规划,在满足产能要求的情况下,不能违反工时法规的限定。
②设备适配
采用手动和半自动设备的工位,人员的负荷与设备需要逐一匹配,从工时的角度需要平衡,当然需要数模和仿真,而且是前后工位共同考虑的计算结果。
③人机工程
人机工程以人体工程学为基础,以员工负荷满足情况为前提,以充分评估为行动,是工时平衡程序的重要输入之一,也是制约条件和参数设置的量化体现。
④投入产出
投入产出是规划阶段需要考虑的人员效率因素,从投入的人员等信息测算成本构成,以及该工位产出的价值做整体考虑,最好的方式是正向的结果,当然也可以用工段作为整体单位输出,因为该要素可能与其他制约因素冲突,可能不需要追求每个工位的投入产出,但是工段级的投入产出得为正向。
本期主要分享了智能供应链-应用层-生产规划相关,下期聊应用层-物料供应。
©版权声明
文章版权归供应链日常所有
转载请注明来源,投稿请后台留言
↓点赞👍↓分享 ↷↓推荐♡