


绕开万吨锻压机:WAAM 进核岛,一场被低估的供应链卡位
当 3D 打印遇上核安全级部件,真正的变量不是"能不能做出来",而是"能不能在打印过程中就证明它合格"。
01 新闻事实:一个演示件,一份研究协议

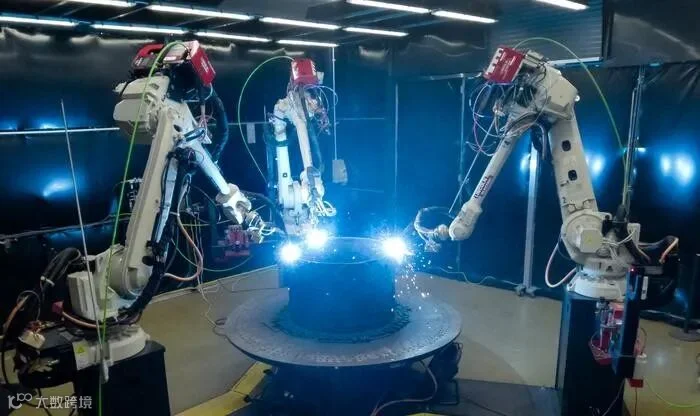
2026 年 8 月 19 日,美国能源部橡树岭国家实验室(ORNL)在"材料与制造创新日"(M2IND)上宣布,与爱达荷国家实验室(INL)建立研究合作,目标是把线弧增材制造(WAAM,也称 DED-Arc)引入工业压力容器制造,并让"质量在打印过程中即可被验证"。
剔除噪音后,关键事实如下:
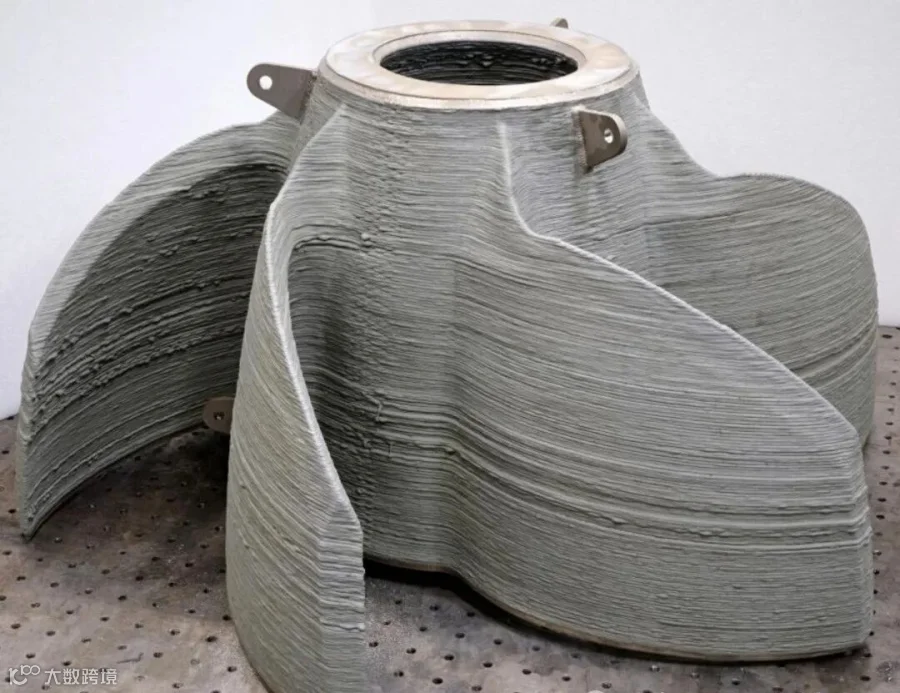
2026 年 7 月,ORNL 制造示范设施(MDF)用 Medusa 平台打印出一个约 3 英尺 × 5 英尺(约 0.9 m × 1.5 m)的封闭压力容器演示件,材料为"与核应用相关的钢合金"(具体牌号未公开)。

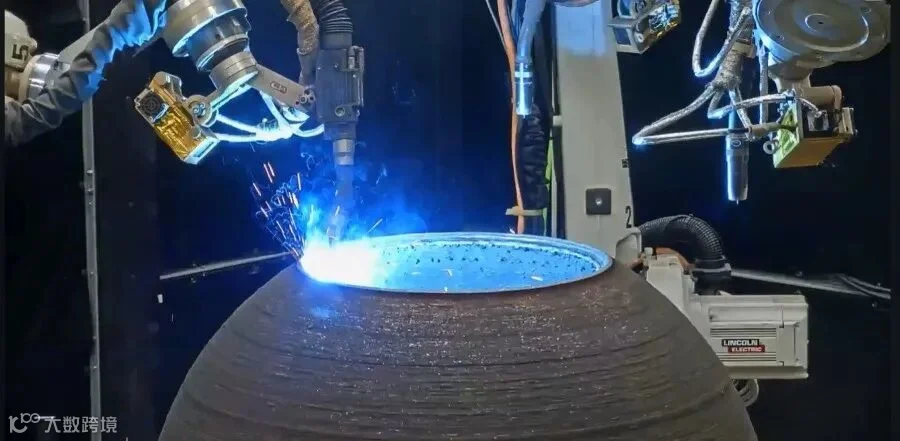
Medusa使用三个协同机械臂,通过电弧熔化金属丝逐层堆积,是 ORNL 与 Lincoln Electric 自 2016 年起合作开发的旗舰 WAAM 平台,曾获 R&D 100 奖。
同一平台与材料,已用于Antares Nuclear R1 Mark-0 微堆的中子传感器支架(注意:是支架,不是压力边界)的 AI 加速制造;该微堆已于2026 年 6 月在 INL 实现临界。
分工:ORNL 出"制造 + 在线监测",INL 出"核反应堆工程要求 + 长期服役行为 + 数字工程"。
但有一句话必须先讲清楚:演示件证明的是"大尺寸、复杂封闭几何的成形能力",不是核级产品;至今没有任何一个 WAAM 打印的核压力容器走完 ASME 规范与监管验收。把"可能"写成"已经替代锻造",是对这项工作的误读。
02 技术拆解:为什么是 WAAM,而不是激光粉末床
WAAM 本质是一种定向能量沉积(DED):以连续金属丝为原材料,电弧为热源,逐层堆积近净成形件。它不追求极致精度,而是为大尺寸、粗几何金属件而生。
|
|
|
|
|
|---|---|---|---|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
为什么核压力容器这条赛道选中 WAAM:
绕开锻造产能:传统 RPV 由大型锻件拼焊,依赖万吨级压机与极少数合格锻件厂。美国已不再生产大型一体式反应堆压力容器及配套硬件,新建核电项目关键锻件均依赖海外制造商。
近净成形 + 高沉积效率:WAAM 的沉积速率远高于粉末床工艺,适合米级封闭壳体的快速成形。
材料兼容性强:不锈钢、低合金钢、镍基、钛、铝均可,无激光 3D 打印的"高反金属"吸收难题。
设计自由度:可做出锻造难以成形、或需昂贵工装的几何。
Medusa 的核心难点是"三臂协同":焊接不难,难的是让三条活电弧围绕一个持续受热、翘曲的工件运动而不碰撞、互不打扰熔池。ORNL 与 Lincoln Electric 共同解决了可扩展的碰撞规避控制。Lincoln 已将这条技术路线商业化,用于国防与海事领域的大型金属部件快速制造,包括为美国海军打印重达 20,000 磅的推进部件、为陆军工兵部队 12 周造出约 6,000 磅的船闸止动臂(传统工期 18 个月)。
03 真实痛点:核级制造的两道死结
第一道死结是供应链。反应堆压力容器是核电站交期最长、供应链最脆弱的环节之一。全球合格大型锻件供应商屈指可数——日本制钢所(JSW)长期占据主导份额,其余集中于韩国斗山、中国一重、法国法马通等。美国本土超大锻件产能在冷战后持续外流,被官方视为核扩张的结构性约束。
一个尺度对照:ORNL 打印的演示件直径约 0.9 米,而在运三代核电机组的反应堆压力容器内径通常在 4.5 至 5 米量级,总高度超过 12 米,重量达数百吨。WAAM 短期内显然打印不了这种量级——但它首先能切入的是其下一级市场:小型容器、封头、接管、工装,以及微堆/SMR 需要成批制造的中型承压硬件。
第二道死结是检验。压力容器是厚壁结构,内部缺陷常规手段难以探及,而核电焊缝要求几十年可检性。金属增材件过去常依赖破坏性试验;X 射线 CT 虽能无损呈现内部三维缺陷,但面对大尺寸/复杂结构存在设备贵、效率低、金属伪影、难以全检的瓶颈。
"边打边验"因此一举两得——既绕开锻造瓶颈,又把质量控制嵌入制造过程本身。
04 他山之石:西屋的 LPBF 路线为何能先入堆
理解 WAAM 的边界,最好的参照是已经在核燃料部件上跑通量产的激光粉末床(LPBF)路线。
据西屋公司披露,其采用 LPBF(316L 不锈钢)制造的 VVER-440 燃料导流板,已累计产出第 1000 件,被业界视为首批进入批量生产的安全相关增材制造部件。但西屋的策略极为克制:先在商用堆装入低风险、小批量的部件试水,随后才把 LPBF 推到流量板这类已入堆运行的部件,前后用了近十年才走到批量生产。
这条路径的启示是双重的:其一,LPBF 证明了"增材件可以安全相关、可以入堆、可以批量";其二,它靠的是从低风险非安全相关件起步、用长期运行数据慢慢积累信任——这正是核工业的常识,也是 WAAM 路线最现实的风险管理模板。
05 关键概念祛魅:"出生即合格"不是 AI 发证
ORNL 与 INL 反复提及"born-qualified"(出生即合格)。这个词极具诱惑力,但必须澄清:
Born-qualified 的真实含义,是以可追溯的传感数据、材料模型、无损检测与规范体系共同作用,在制造过程中同步积累资格鉴定所需的证据,从而缩短鉴定周期。它绝不是让 AI 自己签发合格证,更不等于用算法替代 ASME 规范与监管审查。
在这个框架里,AI 与数字工具的角色是"证据基础设施",而非"决策权威"。它可以告诉你:这一层的热输入是否偏离预期窗口、当前沉积的几何偏差是否在允许范围内——但"这个部件能否用于安全相关压力边界"的最终判断,仍要回到材料试验、无损检测、规范符合性与工程审查。
但要成为有效资格证据,必须满足一个苛刻前提:证明这些数据本身可靠、可追溯、可校准,且与最终材料性能之间存在经过验证的映射关系。这恰恰是整条研究链中最难的部分之一。
06 从打印到核级:八道坎
电弧增材制造核级压力容器,要跨越的不是一两个障碍,而是一整条链:
组织与各向异性:逐层热循环导致力学性能方向依赖,而核容器规范多基于各向同性/保守假设。
残余应力与变形:大热量输入 + 封闭几何 → 显著残余应力、开裂、加工失稳。
缺陷与孔隙:气孔、未熔合、夹杂;封闭结构内部缺陷如何探测、灵敏度够不够、临界尺寸怎么定。
尺寸偏差与表面处理:电弧沉积精度较粗,必须机械加工;加工余量、应力释放与表面粗糙度相互作用。
批次重复性:"这个批次和上一个不一样"是核工业噩梦;工艺窗口与一致性验证缺一不可。
传感器校准与模型适用域:传感器会漂移失效,AI 模型在训练覆盖域外可能失准——你如何证明这次打印里 AI 的判断仍有效?
数据完整性与网络安全:资格证据依赖数字数据,数据必须结构化、版本化、防篡改、可审计。
映射到 ASME 与监管验收:最后一道、也最难的一道坎。需要大量对比试验与统计分析,证明增材件在关键性能上不劣于传统锻造。
07 规范接口:ASME 2025 已经为 WAAM 留了位置
常被忽略的一点是,规范并非静止。据 ASME BPVC 第 IX 卷 2025 版,已新增线材增材焊接相关条款(QW-100(f)),将电子束熔化等增材工艺纳入强制评定范围,并强化增材制造材料通过 ASME MatDB 数据库预验证与可追溯要求。这说明 WAAM 进入承压设备制造,已有了非核领域的规范入口。
但必须分清:第 IX 卷管的是"焊接/制造工艺评定",核级压力容器的材料、设计、检验仍属第 III 卷(Section III)。LPBF 材料进入 Section III Division 5 的资格评定工作仍在进行,WAAM 的核级路径只会更长。标准层面的接口已经打开,工程层面的论证才刚起步。
08 被忽视的胜负手:"搬得走"
很多报道忽略了合作中最关键的工业含义——"搬得走"(transferability)。ORNL 在田纳西,INL 在爱达荷,相距千里、设备不同。两实验室联手,恰恰要验证:同一种方法在不同制造系统、不同地点是否同样成立。
这为什么重要?因为工艺与设备强绑定,是增材制造走向核安全应用的最大障碍之一。若方法只能在某一台机器上复现,就谈不上规模化与跨厂认证。能把工艺做成"跨地点可复现",意味着 WAAM 开始用"可靠性"而非"复杂性"定义自己——也只有可靠性,才能真正打开核能制造的窗口。
09 渐进路径:从中子传感器支架起步
在谈压力容器之前,先看清已有证据的真实分量:Antares R1 Mark-0 的中子传感器支架,用了同一 Medusa 平台与同类材料、AI 加速产线制造,且该微堆 2026 年 6 月在 INL 实现临界。
但必须非常明确:临界不是发电、不是满功率运行,只是物理验证。支架是较低门槛部件,通常不承担高应力、高辐照、高风险的承压功能,失效后果与压力容器完全不同。
这条路线合理,正因为它与西屋 LPBF 路线同构:先在低风险、非安全相关部件上积累数据、验证工艺、建立检测方法与模型映射,再逐步向更高要求部件推进。支架的临界堆应用,证明的是"这条路线能做出在堆内可用的部件",而不是"已经能做出安全相关压力边界"。
10 给中国读者的启示:应用有先例,体系有空白
中国核能产业在先进堆、小堆、微堆同样活跃,也面临大型锻件产能、关键部件交期与许可证据管理压力。值得注意的是,国内在核电关键构件的增材修复上已有工程化探索,覆盖主泵传动轴、压力容器密封面等数十类损伤构件;但现行核安全法规尚未明确增材制造核级设备及部件的认证路径,材料验收、工艺评定存在标准空白。业内综述普遍认为全球呈现"中美双强引领"态势,而国内在辐照环境下长期性能数据方面仍是明显短板。
ORNL 与 INL 的启示,不在于"美国也在研究 3D 打印压力容器",而在于他们在增材制造之外,同步布局了一整套支撑体系:
工艺数据库:增材的重复性取决于对工艺参数、环境、材料批次的完整记录。
材料标准:核级材料的组织、性能与缺陷允许水平需专门标准,不能直接照搬锻造准则。
在线监测:传感器选型、采样率、数据质量、实时分析算法,决定"在线测量"是可靠证据还是噪声。
数字线程:从原材料、工艺参数、在线测量、离线检测到最终验收,贯穿全生命周期的数据集成。
第三方验证:制造方数据需独立验证,AI 模型需适用于核级需求的验证方法,避免"自己证明自己"。
规范接口:最终目标是让数据与方法被 ASME 等规范与监管机构接受。
首批工程应用:从传感器支架等低门槛部件起步,积累真实堆内运行数据。
11 趋势研判
核心判断:ORNL 与 INL 的合作,展示了一条可能改变核级部件资格鉴定范式的技术路径——但靠的不是"3D 打印替代锻造"的简单叙事,而是可审计的制造过程数据、经过验证的材料模型、独立检测与规范映射共同构成的证据生态。
对从业者、研发与决策者的几点可操作判断:
短期(1–3 年):WAAM 在核领域最先落地的,是低风险非安全相关件(支架、工装、备件)与快速修复/替换,而非压力边界本身。
中期(3–7 年):跨地点可复现工艺 + 数字线程 + 早期规范案例(Code Case)将成竞争焦点;谁能先拿出"可追溯证据包",谁就掌握许可话语权。
真正壁垒不在打印机,而在"验证方法本身也需要被验证"——材料性能映射、无损检测灵敏度、模型适用域与数据完整性,是投资与研发应卡位的高地。
供应链维度:WAAM 是美国重建本土大型金属部件产能、降低对外国锻件依赖的抓手;对中国同样,是缓解超大型锻件产能与交期压力、提升装备自主可控的潜在路径。
支持先进核能,不等于对每项突破无条件喝彩。恰恰相反,真正的支持是把"打印出来"与"核级可用"严格区分开,把注意力放在那些不那么性感、却决定成败的体系性工作上。
一句话收束:打印一个容器只需几周,证明它能在反应堆里安全运行四十年,才是这场竞赛的全部。
参考资料:ORNL、INL、美国核学会(ANS)、西屋公司、QYResearch 核电铸锻件市场报告、ASME BPVC(2025 版)、Lincoln Electric 公开资料及行业报道。本文为安徽增材制造科技基于公开信息的产业分析,不代表任何官方立场。
#核能 #增材制造 #3D打印 #WAAM #供应链 #核电 #金属3D打印 #先进制造 #ASME #核安全#安徽增材制造科技
