粗细旦冷却方式选型的准则:不同DPF,到底该选环吹还是侧吹?
 聚酯材料生产
在化纤长丝生产中,冷却吹风方式的选择直接决定产品的条干均匀性、染色性能及能耗成本。环吹风与侧吹风之争,核心并非“谁更先进”,而是"DPF(单丝纤度)决定适用场景”的匹配问题。
DPF 决定冷却逻辑:选型的第一变量
DPF 是冷却方式选型的首要依据。DPF 越低,单丝越细,比表面积越大,熔体细流需在极短时间内完成固化;DPF 越高,单丝越粗,芯部热量散出困难,若冷却不充分将导致皮芯结构差异及染色不匀。
行业实践中,DPF 通常划分为三个区间:超细旦(≤0.5 dpf)、细旦(0.5~1.5 dpf)及粗旦(>1.5 dpf,尤指 5 dpf 以上)。不同区间对冷却工艺的要求截然不同。
环吹风的核心优势:极致的均匀性
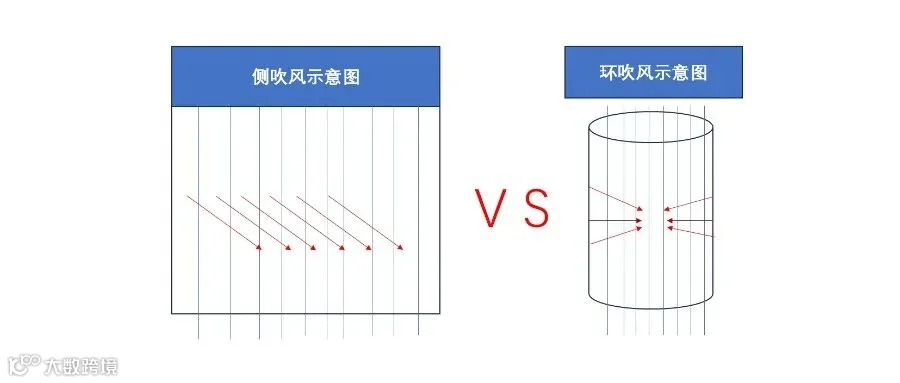
环吹风从丝束四周同步吹入冷却气流,确保每根单丝冷却条件一致。这对于多孔细旦产品至关重要,有效规避了侧吹风因迎风侧与背风侧差异导致的冷却不均问题。
实测数据显示,以 135 dtex/128 f 涤纶 POY/FDY 复合丝为例,相比侧吹风,环吹风使条干不匀率变异系数下降 38.9%,毛丝降等率下降 22.1%。在细旦 POY 生产中,侧吹风产品的条干不匀率约为 1.6%,而环吹风可降至 0.75% 左右。
环吹风可稳定生产 DPF 低至 0.3、孔数 288 f 的超细旦产品;而侧吹风装置在处理单根 136 孔以上的多孔细旦丝束时,品质往往难以达标。对于 DPF≤1.0 的产品,环吹风几乎是必选项。
侧吹风的价值:粗旦产品的传热效率
侧吹风并非落后技术。其气流与丝束垂直,具备传热系数高、冷却强度大的特点,这一特性在粗旦产品生产中反而是显著优势。
粗旦单丝直径大、芯部散热慢,需要更强的冷却能力。以 368.8 dtex/36 f 粗旦少孔 POY 为例,采用侧吹风系统并将风速控制在 0.6~0.65 m/s,是保证条干均匀的关键工艺窗口。889 dtex 超粗旦涤纶长丝同样采用“侧吹风 + 弧形板”方式,集束点设在 1500 mm 处。粗旦产品选择侧吹风,核心逻辑在于确保“冷却透彻”。
环吹风在粗旦上的应用:有条件可行
通过工艺重构,环吹风亦可生产质量稳定的粗旦纤维。例如,利用巴马格 EVO 环吹技术配合 12 头纺 WINGS-POY 卷绕机,经无风区、风压、风筒直径等参数系统优化后,可生产高染色 M 率的粗旦聚酯纤维。
但需注意关键矛盾:粗旦产品孔数少,均匀性非主要瓶颈,而环吹风“用风量小”的特点可能导致冷却不足。因此,粗旦采用环吹时,通常需增大风筒直径、提高风压或采用分级冷却结构以弥补强度。
行业正趋向“混合冷却”模式。桐昆集团专利显示,针对粗 DPF 的 FDY 丝,可采用“双侧吹”结构实现充分冷却;亦有专利将环吹与侧吹组合(先环吹后侧吹),用于生产 368~580 dtex/548~576 f 的细旦多孔纤维。选型思路正从“二选一”转向“按需组合”。
能耗维度:品质优先,节能次之
环吹风节能优势显著:用风量仅为侧吹风的 30%,改造后空调电能节省率可达 66.7%。然而,若粗旦产品为节能强行选用环吹,导致因冷却不足引发降等率上升,其品质损失将远超电费节省。
选型第一原则始终是品质匹配,能耗仅作为第二维度的优化空间。
选型准则总结
超细旦(DPF ≤ 0.5)
首选环吹风。侧吹风在超细旦多孔丝束上无法保证均匀冷却,环吹是唯一可行方案。
细旦(0.5 < DPF ≤ 1.5)
优先环吹风。其在条干和毛丝指标上的优势在此区间最为显著。仅当孔数较少(<50 f)且品质要求不高时,方可考虑侧吹风。
粗旦(DPF > 1.5,尤其 > 5)
以侧吹风或混合冷却为主。环吹风虽可用于粗旦,但需专门的风筒和风压设计,工艺窗口窄,未经充分验证不建议切换。
关键变量:孔数
孔数是易被忽略的调节变量。同为 1.0 dpf,288 f 与 48 f 对冷却均匀性的要求截然不同。孔数越多,环吹风优势越不可替代;孔数越少,侧吹风的传热效率越具竞争力。
冷却方式无绝对优劣,关键在于是否与产品规格、品质目标及产线条件相匹配。将 DPF 和孔数置于选型逻辑首位,即可明确最佳方案。